 EN

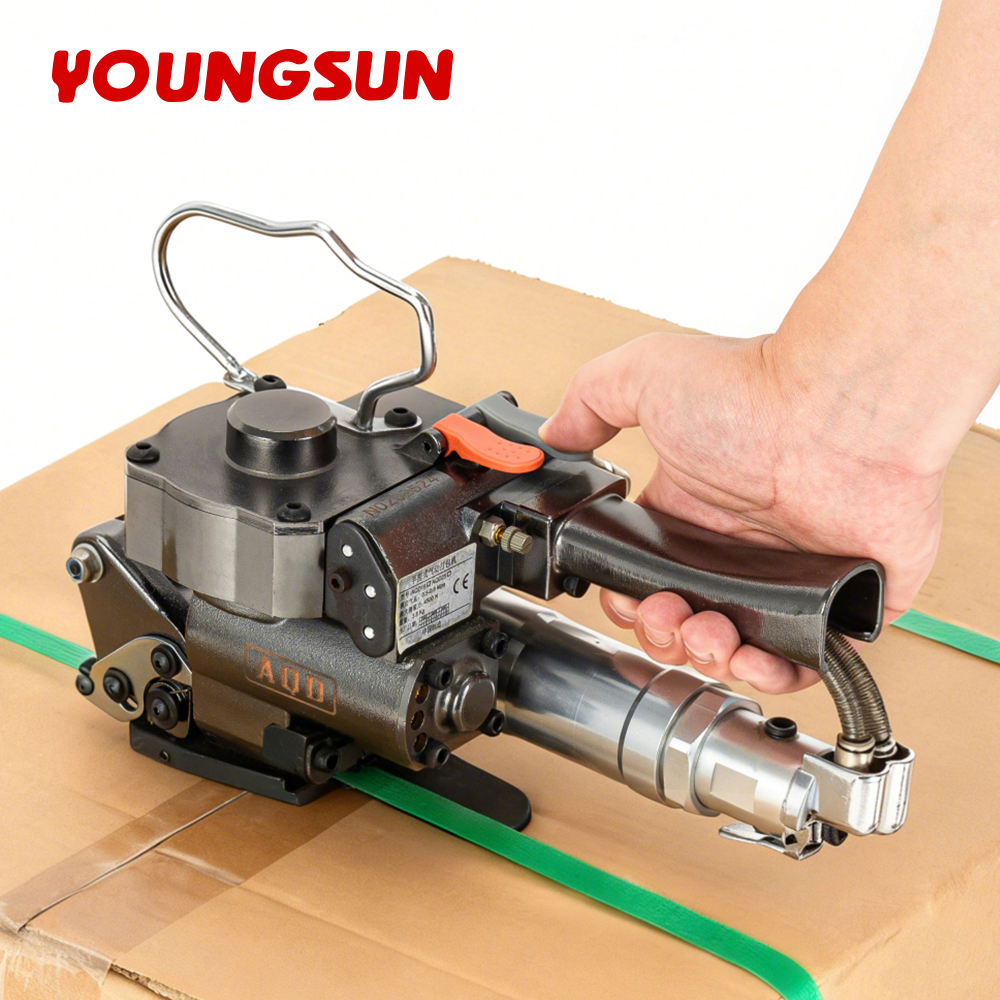
Một lần kẹt khiến cả ca làm việc bị gián đoạn
Dây chuyền đóng gói bị đình trệ khi một công nhân thay cuộn dây đai mà không làm sạch đường dẫn cấp dây. Đầu thừa của cuộn dây cũ kẹt vào bánh xe căng, khiến máy đóng đai tự động liên tục báo lỗi. Mười phút ngừng hoạt động đã kéo dài thành một giờ sau khi phải tháo rời bánh cam. Nguyên nhân gốc rễ là một bước bị bỏ qua — chứ không phải do linh kiện hỏng. Một quy trình chuyển đổi sạch sẽ sẽ rút ngắn thời gian đó xuống còn năm phút và bảo vệ hàng nghìn chu kỳ vận hành tiếp theo.
Tại sao đầu thừa của dây đai cũ lại quan trọng
Dây đai còn sót lại trong các kênh dẫn sẽ cản trở cuộn dây mới ngay từ lần cấp dây đầu tiên. Máy đóng đai tự động đo lực căng dựa trên bánh xe; một đầu dây hỗn hợp sẽ cho kết quả đo sai và tạo ra dây đai lỏng — dễ bị đứt trong quá trình vận chuyển.
Phân tích rủi ro
Chênh lệch lực căng
Cấp độ dây đai sai hoặc bánh xe bẩn làm thay đổi lực ma sát, dẫn đến máy đóng đai tự động siết không đủ lực. Dây đai lỏng khiến pallet dịch chuyển và sản phẩm rơi xuống.
Chấn thương do bộ phận chuyển động
Khu vực cấp dây và lưỡi dao hoạt động rất nhanh. Việc đưa tay vào trong khi thay thế tiềm ẩn nguy cơ bị cắt hoặc kẹp. Việc khóa nguồn (lockout) vẫn bắt buộc ngay cả khi chỉ thực hiện một thao tác thay thế "đơn giản".
Nhiệt và tiếp xúc với lưỡi dao
Lưỡi dao hàn hoạt động ở nhiệt độ cao. Việc chạm vào lưỡi dao khi xử lý tắc nghẽn gây bỏng.
Phân Tích Chuyên Nghiệp
Đường đi của dây đai và bánh xe tạo lực căng
Dây đai rời khỏi cuộn, đi qua bánh xe tạo lực căng, quấn quanh kiện hàng, sau đó máy đóng đai tự động kéo căng phần dây thừa và hàn bằng nhiệt kèm cắt nguội. Bánh xe giữ dây nhờ lực ma sát; bụi bẩn hoặc dầu mỡ làm thay đổi lực bám và mức độ siết.
Bộ gia nhiệt và lưỡi dao
Bộ gia nhiệt làm nóng chảy phần dây đai chồng lên nhau, lưỡi dao cắt phần đuôi. Nếu cấp độ dây đai thay đổi, thời gian hàn cũng phải điều chỉnh theo; nếu không, mối hàn sẽ bị sờn. Các thông số cài đặt trên máy đóng đai tự động luôn gắn với đặc tả kỹ thuật của dây đai.
Cam và thời điểm cấp dây
Cơ cấu cam điều khiển việc cấp và thu dây đai. Một cơ cấu cam bị kẹt do đầu dây đai mắc kẹt sẽ làm cong cần gạt. Đường dẫn sạch đảm bảo thời điểm hoạt động chính xác.
Các tài liệu tham khảo chính thống
Tiêu chuẩn an toàn máy móc ANSI B11 và ISO 13849 quy định các biện pháp bảo vệ bộ phận cấp dây đai và lưỡi cắt. Tiêu chuẩn NFPA 79 áp dụng cho tủ điện. Quy trình khóa – gắn thẻ cảnh báo của OSHA (29 CFR 1910.147) bắt buộc thực hiện trong mọi trường hợp xử lý kẹt hoặc thay cuộn dây đai. Tiêu chuẩn ISO 9001 quy định về chất lượng sản xuất. Youngsun Equipment ghi rõ các yêu cầu này trong sách hướng dẫn vận hành và sách hướng dẫn bảo trì máy.
Giá trị thực tiễn
Cách chọn dây đai
Chọn cấp độ và chiều rộng dây đai phù hợp với thông số kỹ thuật của máy đóng dây đai tự động. Dây đai PP và PET có yêu cầu hàn khác nhau. Xác nhận kích thước lõi dây đai tương thích với bộ cấp dây đai. Youngsun Equipment cung cấp danh sách thông số kỹ thuật tương thích theo từng mẫu máy.
Cách kiểm tra trước khi thay thế
Kiểm tra bánh xe căng dây đai xem có bụi bẩn, lưỡi cắt xem có cặn bám, và đường dẫn dây đai xem có đầu dây đai cũ còn sót lại hay không. Một lần quan sát nhanh giúp tránh tình trạng kẹt dây đai gây lãng phí ca làm việc.
Cách thực hiện quy trình
Tắt nguồn, khóa nguồn, tháo cuộn dây cũ ra, dọn sạch đường dẫn, lắp cuộn dây mới vào, luồn dây theo sơ đồ, sau đó kiểm tra một dây đai ở lực căng thấp. Máy đóng đai tự động phải cấp dây, hàn và cắt một cách sạch sẽ.
Cách bảo dưỡng
Lau bánh xe hàng tuần, kiểm tra sự tích tụ trên lưỡi dao và ghi lại việc thay cuộn dây. Giữ dây đai khô ráo; dây đai ẩm hàn kém. Một máy sạch sẽ luôn sẵn sàng hoạt động.
Các câu hỏi thường gặp
Câu hỏi: Dây đai nên được thay bao nhiêu lần mỗi ngày?
Trả lời: Thay cuộn dây khi dây gần hết hoặc khi chuyển sang loại dây khác, chứ không dựa trên khoảng thời gian cố định. Máy đóng đai tự động cần đường dẫn luôn sạch, không còn đầu dây thừa từ cuộn cũ mỗi lần thay. Các dây chuyền sản xuất khối lượng cao có thể thay vài lần mỗi ngày; dây chuyền khối lượng thấp chỉ cần thay mỗi tuần một lần. Yêu cầu then chốt là cấp dây ổn định và kiểm tra một dây đai sau mỗi lần thay, chứ không phải dựa vào ngày tháng trên lịch.
Câu hỏi: Vì sao dây đai mới lại cảm giác chùng?
Đáp án: Dây đai lỏng thường do bánh xe căng bị bẩn hoặc cài đặt sai cấp độ. Máy đóng dây tự động giữ dây bằng lực ma sát, nên bụi hoặc dầu làm giảm lực kéo. Làm sạch bánh xe và điều chỉnh cài đặt lực căng cho phù hợp với thông số kỹ thuật của dây đai. Một đoạn dây cũ còn sót lại trong bộ dẫn hướng cũng có thể khiến cảm biến nhầm lẫn. Hãy thử chạy một đoạn dây trước khi vận hành toàn bộ dây chuyền.
Câu hỏi: Có thể dùng bất kỳ cấp độ dây đai nào cho máy không?
Đáp án: Không. PP và PET yêu cầu thời gian hàn và lực căng khác nhau. Một máy đóng dây tự động được cài đặt cho dây PP sẽ hàn yếu dây PET, và ngược lại. Chiều rộng và lõi dây cũng phải khớp với đầu máy. Luôn kiểm tra thông số kỹ thuật định mức của model. Youngsun Equipment công bố phạm vi tương thích; việc sử dụng ngoài phạm vi này có nguy cơ gây kẹt và mối hàn yếu.
Câu hỏi: Việc thay dây đai có cần khóa nguồn (lockout) không?
Đáp án: Có. Băng đai và lưỡi dao hoạt động theo chu kỳ với lực và nhiệt. Quy trình khóa – gắn thẻ (lockout-tagout) của OSHA áp dụng mỗi khi mở tấm che hoặc xử lý tắc nghẽn. Một máy đóng đai tự động có thể khởi động chu kỳ bất ngờ nếu chỉ tắt nguồn tại màn hình. Cần cách ly toàn bộ nguồn năng lượng, xác minh trạng thái không chuyển động, rồi mới tiến hành thay thế. Việc bỏ qua bước này có thể gây nguy cơ bị cắt, kẹp hoặc bỏng.
Câu hỏi: Vì sao mối hàn bị xơ hoặc đứt?
Đáp án: Hiện tượng xơ chỉ ra thời gian hàn không phù hợp hoặc lưỡi dao bẩn. Máy đóng đai tự động làm nóng phần chồng lên nhau để làm chảy vật liệu; thời gian quá ngắn dẫn đến liên kết yếu, còn quá dài sẽ làm cháy vật liệu. Dư lượng bám trên lưỡi dao sẽ truyền sang mối hàn. Cần điều chỉnh mức nhiệt phù hợp với cấp độ băng đai và vệ sinh lưỡi dao theo lịch trình định kỳ. Một mối hàn sạch và được điều chỉnh đúng thời gian sẽ chịu được tải trong suốt quá trình vận chuyển mà không bị đứt.
Câu hỏi: Làm thế nào để tránh tắc nghẽn khi chuyển đổi?
Đáp án: Làm sạch hoàn toàn mọi đầu dây thừa cũ khỏi bộ dẫn hướng trước khi lắp cuộn dây mới. Luồn dây đúng theo sơ đồ và giữ đường dẫn luôn sạch sẽ. Máy buộc tự động bị kẹt khi dây buộc hỗn hợp làm kẹt bánh xe hoặc cam. Chạy thử một dây buộc ở lực căng thấp sau mỗi lần thay thế. Việc thay thế cẩn thận trong năm phút sẽ tốt hơn việc phải tháo dỡ mất một giờ sau đó.
Mục lục
- Một lần kẹt khiến cả ca làm việc bị gián đoạn
- Phân tích rủi ro
- Phân Tích Chuyên Nghiệp
- Các tài liệu tham khảo chính thống
- Giá trị thực tiễn
-
Các câu hỏi thường gặp
- Câu hỏi: Dây đai nên được thay bao nhiêu lần mỗi ngày?
- Câu hỏi: Vì sao dây đai mới lại cảm giác chùng?
- Câu hỏi: Có thể dùng bất kỳ cấp độ dây đai nào cho máy không?
- Câu hỏi: Việc thay dây đai có cần khóa nguồn (lockout) không?
- Câu hỏi: Vì sao mối hàn bị xơ hoặc đứt?
- Câu hỏi: Làm thế nào để tránh tắc nghẽn khi chuyển đổi?
