 EN

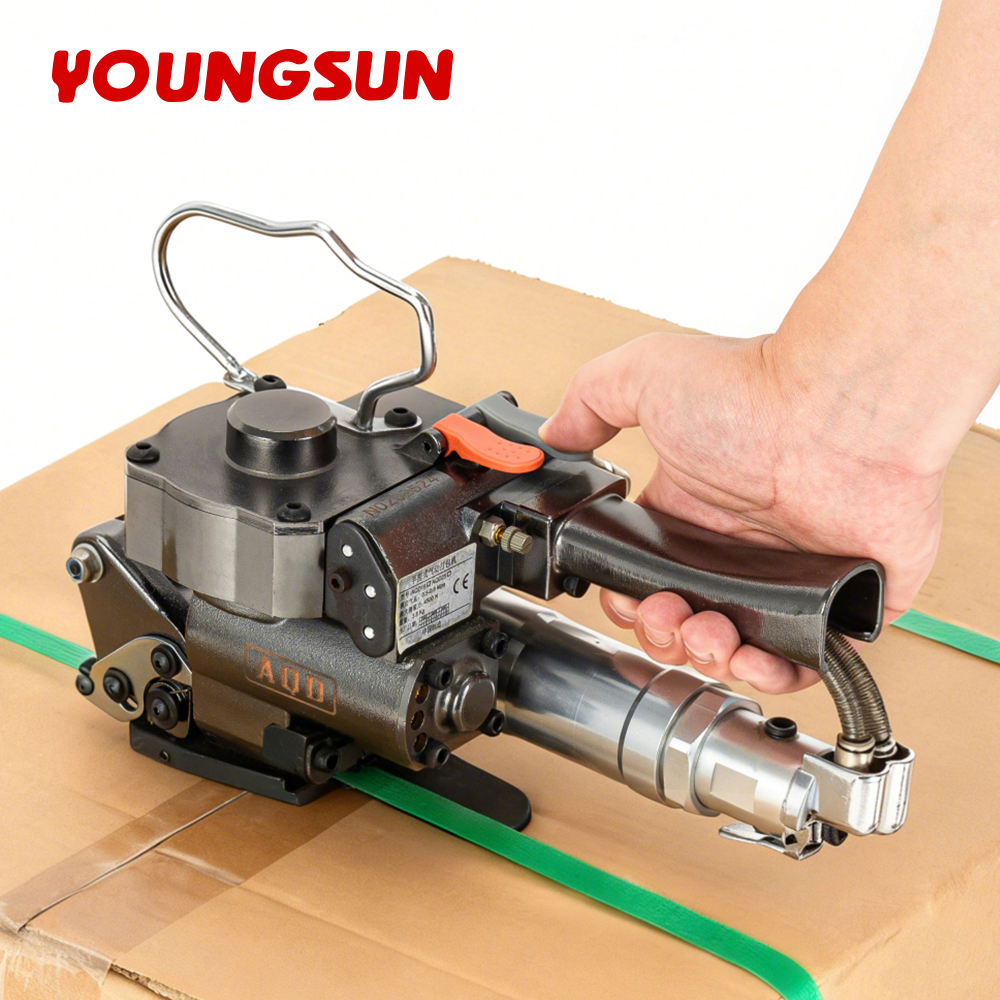
একটি শিফট নষ্ট করা জ্যাম
একজন অপারেটর ফিড পাথ পরিষ্কার না করে স্ট্র্যাপ কয়েল পরিবর্তন করার পর প্যাক লাইন থেমে গিয়েছিল। পুরনো স্ট্র্যাপের শেষ অংশটি টেনশন হুইলে আটকে গিয়েছিল, এবং স্বয়ংক্রিয় স্ট্র্যাপিং মেশিন ধারাবাহিকভাবে ত্রুটি প্রদর্শন করছিল। দশ মিনিটের ডাউনটাইম ক্যাম খুলে ফেলতে হওয়ায় এক ঘণ্টা হয়ে গিয়েছিল। মূল কারণ ছিল একটি বাদ পড়া ধাপ, খারাপ অংশ নয়। একটি পরিষ্কার চেঞ্জওভার পদ্ধতি ঐ এক ঘণ্টাকে পাঁচ মিনিটে কমিয়ে দেয় এবং পরবর্তী হাজার চক্রকে রক্ষা করে।
পুরনো স্ট্র্যাপের শেষ অংশের গুরুত্ব
গাইড চ্যানেলে অবশিষ্ট স্ট্র্যাপ নতুন কয়েলকে প্রথম ফিডে আটকে রাখে। স্বয়ংক্রিয় স্ট্র্যাপিং মেশিন হুইল থেকে টেনশন পড়ে; মিশ্রিত শেষ অংশ ভুল পাঠ দেয় এবং পরিবহনকালীন ব্যর্থ হওয়ার মতো ঢিলে স্ট্র্যাপ তৈরি করে।
ঝুঁকি বিশ্লেষণ
টেনশন মিলছে না
ভুল স্ট্র্যাপ গ্রেড অথবা নোংরা চাকা ঘর্ষণ পরিবর্তন করে, ফলে অটোমেটিক স্ট্র্যাপিং মেশিন কম টেনশন দেয়। ঢিলে স্ট্র্যাপের কারণে প্যালেটগুলি সরে যায় এবং পণ্যগুলি পড়ে যায়।
চলমান অংশের আঘাত
ফিড এবং কাঁচি অঞ্চলটি খুব দ্রুত চক্রায়িত হয়। পরিবর্তনের সময় ভিতরে হাত ঢোকানোর ঝুঁকি থাকে—কাটা বা চাপা পড়ার। একটি "সহজ" স্যাপের সময়ও লকআউট অত্যন্ত গুরুত্বপূর্ণ।
তাপ ও কাঁচির সংস্পর্শ
সিলিং কাঁচিটি উত্তপ্ত থাকে। জ্যাম পরিষ্কার করার সময় এটিকে স্পর্শ করলে বার্ন হয়।
পেশাদার বিশ্লেষণ
স্ট্র্যাপ পাথ ও টেনশন হুইল
স্ট্র্যাপটি কয়েল থেকে বেরিয়ে আসে, টেনশন হুইল পার হয়, প্যাকেজটিকে ঘিরে জড়ায়, তারপর অটোমেটিক স্ট্র্যাপিং মেশিন ঢিলেমি টানে এবং তাপ ও ঠান্ডা কাটার মাধ্যমে সিল করে। হুইলটি ঘর্ষণের মাধ্যমে ধরে রাখে; ধুলো বা তেল ঘর্ষণ ও টান পরিবর্তন করে।
হিটার ও কাঁচি
একটি উত্তপ্ত উপাদান ওভারল্যাপটি গলায়, কাঁচিটি টেইলটি কেটে দেয়। যদি স্ট্র্যাপ গ্রেড ভিন্ন হয়, তবে ওয়েল্ডিং সময় পরিবর্তন করা আবশ্যিক—অন্যথায় সিলটি ফ্রে হয়ে যায়। অটোমেটিক স্ট্র্যাপিং মেশিনের সেটিংগুলি স্ট্র্যাপ স্পেসিফিকেশনের সঙ্গে সম্পর্কিত।
ক্যাম এবং ফিড টাইমিং
ক্যাম ফিড এবং রিট্র্যাক্ট নিয়ন্ত্রণ করে। জ্যাম হওয়া টেইল থেকে উদ্ভূত বাঁকানো ক্যাম লিভারটি বাঁকিয়ে দেয়। পরিষ্কার পথ মানে পরিষ্কার টাইমিং।
কর্তৃপক্ষের রেফারেন্স
ANSI B11 মেশিন নিরাপত্তা মান এবং ISO 13849 ফিড ও ছুরির নিরাপত্তা ব্যবস্থা নিয়ন্ত্রণ করে। NFPA 79 বৈদ্যুতিক ক্যাবিনেট নিয়ন্ত্রণ করে। OSHA লকআউট-ট্যাগআউট (২৯ CFR ১৯১০.১৪৭) যেকোনো জ্যাম পরিষ্কার বা কয়েল পরিবর্তনের সময় প্রযোজ্য। ISO ৯০০১ নির্মাণ মানের বিষয়ে আলোচনা করে। ইয়াংসান একুইপমেন্ট মেশিন ম্যানুয়াল এবং সার্ভিস গাইডে এগুলো নথিভুক্ত করে।
ব্যবহারিক মূল্য
স্ট্র্যাপ নির্বাচন করার পদ্ধতি
স্বয়ংক্রিয় স্ট্র্যাপিং মেশিনের রেটিংয়ের সাথে গ্রেড এবং প্রস্থ মিলিয়ে নিন। PP এবং PET-এর ওয়েল্ডিং প্রয়োজনীয়তা আলাদা। কোর আকার ডিসপেন্সারের সাথে মানানসই কিনা তা নিশ্চিত করুন। ইয়াংসান একুইপমেন্ট প্রতিটি মডেলের জন্য সামঞ্জস্যপূর্ণ স্পেসিফিকেশন তালিকাভুক্ত করে।
পরিবর্তনের আগে পরিদর্শন করার পদ্ধতি
টেনশন হুইলে ধূলিকণা, ছুরিতে অবশিষ্টাংশ এবং পথে পুরনো টেইল আছে কিনা তা পরীক্ষা করুন। একটি দ্রুত দৃষ্টিভঙ্গি শিফট নষ্ট করে দেওয়া জ্যাম রোধ করে।
পদ্ধতিটি ব্যবহার করার পদ্ধতি
বিদ্যুৎ বন্ধ করুন, লক আউট করুন, পুরনো কয়েলটি সরিয়ে ফেলুন, পথটি পরিষ্কার করুন, নতুন কয়েলটি লোড করুন, চিত্রের নির্দেশ অনুযায়ী স্ট্র্যাপটি থ্রেড করুন, তারপর কম টেনশনে একটি স্ট্র্যাপ পরীক্ষা করুন। অটোমেটিক স্ট্র্যাপিং মেশিনটি স্বচ্ছন্দ্যে ফিড, ওয়েল্ড এবং কাট করবে।
রক্ষণাবেক্ষণ কীভাবে করবেন
সপ্তাহে একবার হুইলটি মোছা, ছুরির উপর জমা হওয়া পরীক্ষা করা এবং কয়েল পরিবর্তনের লগ রাখা। স্ট্র্যাপটি শুষ্ক রাখুন; আর্দ্র স্ট্র্যাপ দুর্বলভাবে ওয়েল্ড হয়। একটি পরিষ্কার মেশিন সবসময় কাজের জন্য প্রস্তুত থাকে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন: স্ট্র্যাপটি কতবার পরিবর্তন করা উচিত?
উত্তর: কয়েলটি কমে গেলে বা গ্রেড পরিবর্তন করার সময় পরিবর্তন করুন, নির্দিষ্ট সময় অনুযায়ী নয়। প্রতিটি পরিবর্তনের সময় অটোমেটিক স্ট্র্যাপিং মেশিনের পথটি পুরনো টেইল থেকে মুক্ত রাখা আবশ্যিক। উচ্চ-আয়তনের লাইনগুলিতে দিনে কয়েকবার পরিবর্তন করা হতে পারে; কম আয়তনের লাইনগুলিতে সাপ্তাহিকভাবে। মূল বিষয় হলো প্রতিটি পরিবর্তনের পর পরিষ্কার ফিড এবং একটি পরীক্ষামূলক স্ট্র্যাপ, ক্যালেন্ডার তারিখ নয়।
প্রশ্ন: নতুন স্ট্র্যাপটি ঢিলে অনুভূত হয় কেন?
উত্তর: ঢিলে স্ট্র্যাপগুলির সাধারণত একটি নোংরা টেনশন হুইল বা সেটিংয়ের জন্য ভুল গ্রেড থাকে। অটোমেটিক স্ট্র্যাপিং মেশিন ঘর্ষণের মাধ্যমে ধরে রাখে, তাই ধূলিকণা বা তেল টান কমিয়ে দেয়। হুইলটি পরিষ্কার করুন এবং স্ট্র্যাপের স্পেসিফিকেশন অনুযায়ী টেনশন সেটিং মিলিয়ে নিন। গাইডে মিশ্রিত পুরনো প্রান্তও সেন্সরকে ভুল তথ্য দেয়। লাইন চালানোর আগে একটি স্ট্র্যাপ পরীক্ষা করুন।
প্রশ্ন: কোনো স্ট্র্যাপ গ্রেডই কি মেশিনে ফিট হবে?
উত্তর: না। পিপি এবং পিইটি-এর জন্য ভিন্ন ওয়েল্ডিং সময় এবং টেনশন প্রয়োজন। পিপি-এর জন্য সেট করা অটোমেটিক স্ট্র্যাপিং মেশিন পিইটি-কে দুর্বলভাবে ওয়েল্ড করবে, এবং বিপরীত ক্ষেত্রেও একই হবে। প্রস্থ এবং কোরও হেডের সাথে মেল খেতে হবে। সর্বদা মডেলের রেটেড স্পেসিফিকেশন পরীক্ষা করুন। ইয়াংসান একুইপমেন্ট সামঞ্জস্যপূর্ণ পরিসর প্রকাশ করে; এটি থেকে বিচ্যুত হলে জ্যাম এবং দুর্বল সিলের ঝুঁকি থাকে।
প্রশ্ন: স্ট্র্যাপ পরিবর্তনের সময় লকআউট কি প্রয়োজন?
উত্তর: হ্যাঁ। ফিড এবং ছুরি বল ও তাপের সাথে চক্রায়িত হয়। কোনো গার্ড খোলা হলে অথবা জ্যাম পরিষ্কার করা হলে OSHA লকআউট-ট্যাগআউট প্রযোজ্য। শুধুমাত্র স্ক্রিন থেকে শক্তি বন্ধ করলে একটি স্বয়ংক্রিয় স্ট্র্যাপিং মেশিন অপ্রত্যাশিতভাবে চক্রায়িত হতে পারে। শক্তি বিচ্ছিন্ন করুন, শূন্য গতি নিশ্চিত করুন, তারপর পরিবর্তন করুন। এই পদক্ষেপ এড়ালে কাটা, চাপা পড়া এবং পোড়ার ঝুঁকি থাকে।
প্রশ্ন: সিল কেন ফেঁসে যায় অথবা ভেঙে যায়?
উত্তর: ফেঁসে যাওয়া সঠিক ওয়েল্ডিং সময় বা অশুদ্ধ ছুরির ইঙ্গিত দেয়। স্বয়ংক্রিয় স্ট্র্যাপিং মেশিন ওভারল্যাপকে গলানোর জন্য তাপ প্রয়োগ করে; সময় খুব কম হলে দুর্বল বন্ধন হয়, আর বেশি হলে তা জ্বলে যায়। ছুরির অবশিষ্টাংশ সিলে স্থানান্তরিত হয়। স্ট্র্যাপের গ্রেড অনুযায়ী তাপ সামঞ্জস্য করুন এবং নির্ধারিত সময়ে ছুরি পরিষ্কার করুন। পরিষ্কার ও সঠিক সময়ে ওয়েল্ড করা সিল পরিবহনের ভার ধরে রাখে এবং ভাঙে না।
প্রশ্ন: পরিবর্তনের সময় জ্যাম এড়ানোর উপায় কী?
উত্তর: নতুন কয়েল লোড করার আগে গাইড থেকে পুরনো সমস্ত টেইল সাফ করুন। চিত্রটি অনুযায়ী সঠিকভাবে থ্রেড করুন এবং পথটি পরিষ্কার রাখুন। মিশ্র স্ট্র্যাপ যখন হুইল বা ক্যামকে বাঁধে, তখন স্বয়ংক্রিয় স্ট্র্যাপিং মেশিন জ্যাম হয়। প্রতিটি স্যাপের পর কম টেনশনে একটি পরীক্ষামূলক স্ট্র্যাপ চালান। পাঁচ মিনিটের সাবধানতাপূর্ণ পরিবর্তন পরে এক ঘণ্টার বিচ্ছিন্নকরণের চেয়ে ভালো।
