 EN

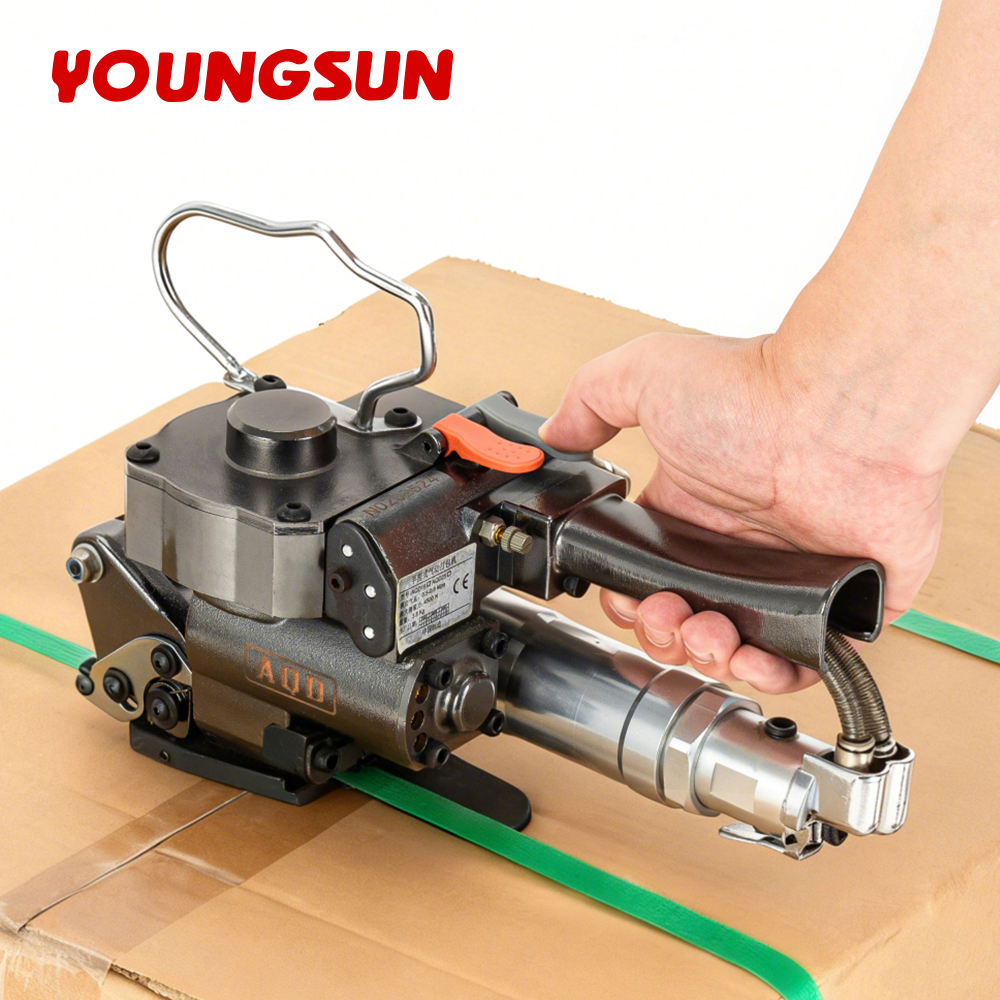
การติดขัดที่ทำให้สูญเสียเวลาทำงานหนึ่งกะ
สายการบรรจุภัณฑ์หยุดชะงักเมื่อผู้ปฏิบัติงานเปลี่ยนขดสายรัดโดยไม่ทำความสะอาดทางเดินของสายรัดก่อน ปลายสายรัดเก่าติดอยู่ที่ล้อปรับแรงตึง ทำให้เครื่องรัดอัตโนมัติแสดงข้อผิดพลาดซ้ำแล้วซ้ำเล่า การหยุดทำงานเป็นเวลาสิบนาทีกลายเป็นหนึ่งชั่วโมงหลังจากต้องถอดชิ้นส่วนแคมออก สาเหตุหลักคือการข้ามขั้นตอนหนึ่งขั้นตอน ไม่ใช่เพราะชิ้นส่วนเสีย ขั้นตอนการเปลี่ยนขดสายรัดอย่างสะอาดจะลดเวลาหยุดทำงานจากหนึ่งชั่วโมงเหลือเพียงห้านาที และยังปกป้องการทำงานอีกพันรอบต่อไป
ทำไมปลายสายรัดเก่าจึงสำคัญ
สายรัดที่เหลืออยู่ในช่องนำทางจะขัดขวางขดสายรัดใหม่ตั้งแต่ครั้งแรกที่ป้อนเข้าไป เครื่องรัดอัตโนมัติวัดแรงตึงจากล้อ ดังนั้นปลายสายรัดที่ผสมกันจะให้ค่าแรงตึงผิดพลาด ส่งผลให้สายรัดหย่อนและขาดระหว่างการขนส่ง
การวิเคราะห์ความเสี่ยง
ความไม่สอดคล้องกันของแรงตึง
เกรดของสายรัดไม่ถูกต้อง หรือล้อสกปรก ทำให้แรงเสียดทานเปลี่ยนไป ส่งผลให้เครื่องรัดพาเลทอัตโนมัติรัดไม่แน่นพอ สายรัดหลวมทำให้พาเลทเคลื่อนตัวและสินค้าหล่น
การบาดเจ็บจากชิ้นส่วนที่เคลื่อนไหว
บริเวณหัวจ่ายสายรัดและใบมีดทำงานอย่างรวดเร็ว การยื่นมือเข้าไปขณะเปลี่ยนชิ้นส่วนมีความเสี่ยงต่อการถูกตัดหรือหนีบ แม้แต่การเปลี่ยนชิ้นส่วนแบบดูเหมือนง่าย ก็ต้องใช้ระบบล็อกเอาต์อย่างเคร่งครัด
ความร้อนและการสัมผัสกับใบมีด
ใบมีดสำหรับปิดผนึกทำงานที่อุณหภูมิสูง การสัมผัสขณะกำลังแก้ไขปัญหาสายรัดติดขัดจะทำให้เกิดแผลไหม้
การวิเคราะห์เชิงวิชาชีพ
เส้นทางของสายรัดและล้อปรับแรงตึง
สายรัดออกจากขดลวด ผ่านล้อปรับแรงตึง ห่อหุ้มสินค้า จากนั้นเครื่องรัดพาเลทอัตโนมัติจะดึงสายรัดให้ตึงและเชื่อมด้วยความร้อนพร้อมตัดแบบเย็น ล้อปรับแรงตึงยึดสายรัดด้วยแรงเสียดทาน ฝุ่นหรือน้ำมันบนล้อจะเปลี่ยนค่าแรงเสียดทานและส่งผลต่อระดับความตึงของสายรัด
องค์ประกอบให้ความร้อนและใบมีด
องค์ประกอบให้ความร้อนละลายส่วนที่ทับซ้อนกันของสายรัด แล้วใบมีดตัดปลายส่วนเกิน หากเกรดของสายรัดแตกต่างกัน เวลาในการเชื่อมต้องปรับเปลี่ยน มิฉะนั้นรอยเชื่อมจะเปื่อย ค่าตั้งค่าของเครื่องรัดพาเลทอัตโนมัติสัมพันธ์โดยตรงกับข้อกำหนดของสายรัด
แคมและจังหวะการจ่ายสายรัด
แคมขับการป้อนและการถอยกลับ แคมที่ติดขัดจากปลายเทปที่ติดขัดจะดัดคันโยก ทางเดินที่สะอาดหมายถึงจังหวะการทำงานที่แม่นยำ
เอกสารอ้างอิงทางวิชาการ
มาตรฐานความปลอดภัยของเครื่องจักร ANSI B11 และ ISO 13849 ครอบคลุมการป้องกันส่วนป้อนและมีด NFPA 79 ควบคุมตู้ควบคุมไฟฟ้า ข้อกำหนด OSHA เรื่องการล็อกและติดป้ายเตือน (29 CFR 1910.147) ใช้บังคับระหว่างการแก้ไขการติดขัดหรือเปลี่ยนขดลวด ISO 9001 ครอบคลุมคุณภาพการผลิต อุปกรณ์ยงซันได้ระบุข้อกำหนดเหล่านี้ไว้ในคู่มือเครื่องจักรและคู่มือบริการ
มูลค่าเชิงปฏิบัติ
วิธีเลือกเทปผูก
เลือกระดับคุณภาพและความกว้างให้สอดคล้องกับค่าความสามารถของเครื่องผูกอัตโนมัติ โพลีโพรพิลีน (PP) และโพลีเอทิลีนเทเรฟทาเลต (PET) มีความต้องการการเชื่อมที่ต่างกัน ตรวจสอบให้แน่ใจว่าขนาดแกนกลางเข้ากับตัวจ่ายได้ อุปกรณ์ยงซันได้ระบุข้อมูลจำเพาะที่เข้ากันได้สำหรับแต่ละรุ่น
วิธีตรวจสอบก่อนเปลี่ยน
ตรวจสอบล้อปรับแรงตึงว่ามีฝุ่นหรือไม่ ตรวจสอบมีดว่ามีคราบตกค้างหรือไม่ และตรวจสอบทางเดินว่ามีปลายเทปเก่าหลงเหลืออยู่หรือไม่ การสังเกตอย่างรวดเร็วสามารถป้องกันการติดขัดที่ทำให้เสียเวลาในการทำงานตลอดกะ
วิธีปฏิบัติตามขั้นตอน
ปิดเครื่อง ล็อกเอาต์ ถอดคอยล์เก่าออก ทำความสะอาดเส้นทางการป้อน ติดตั้งคอยล์ใหม่ ร้อยสายตามแผนผัง จากนั้นทดสอบการรัดหนึ่งเส้นที่แรงดึงต่ำ เครื่องรัดอัตโนมัติควรป้อน ประสาน และตัดสายได้อย่างสะอาด
วิธีการบำรุงรักษา
เช็ดล้อสัปดาห์ละหนึ่งครั้ง ตรวจสอบการสะสมของเศษคมบนมีด และบันทึกการเปลี่ยนคอยล์ รักษาสายให้แห้ง เพราะสายเปียกจะประสานได้ไม่ดี เครื่องที่สะอาดจะพร้อมใช้งานเสมอ
คำถามที่พบบ่อย
คำถาม: ควรเปลี่ยนสายบ่อยแค่ไหน
คำตอบ: เปลี่ยนคอยล์เมื่อสายใกล้หมด หรือเมื่อเปลี่ยนเกรดของสายเท่านั้น ไม่ใช่ตามกำหนดเวลาคงที่ เครื่องรัดอัตโนมัติต้องมีเส้นทางการป้อนที่ปราศจากปลายสายเก่าทุกครั้งที่เปลี่ยนคอยล์ สายการผลิตที่มีปริมาณสูงอาจต้องเปลี่ยนหลายครั้งต่อวัน ในขณะที่สายการผลิตที่มีปริมาณต่ำอาจเปลี่ยนเพียงสัปดาห์ละหนึ่งครั้ง ประเด็นสำคัญคือการป้อนสายอย่างสะอาด และทดสอบการรัดหนึ่งเส้นหลังการเปลี่ยนแต่ละครั้ง ไม่ใช่การยึดตามปฏิทิน
คำถาม: ทำไมสายใหม่จึงรู้สึกหย่อน
คำตอบ: สายรัดหลวมมักเกิดจากล้อปรับแรงตึงสกปรก หรือการตั้งค่าแรงตึงไม่ตรงกับเกรดของสายรัด เครื่องรัดอัตโนมัติยึดสายรัดด้วยแรงเสียดทาน ดังนั้นฝุ่นหรือน้ำมันจึงทำให้แรงดึงลดลง ควรทำความสะอาดล้อ และปรับค่าแรงตึงให้สอดคล้องกับข้อกำหนดของสายรัด นอกจากนี้ ปลายสายรัดเก่าที่ปนอยู่ในรางนำทางยังอาจทำให้เซ็นเซอร์ตรวจจับผิดพลาดได้ จึงควรทดสอบกับสายรัดหนึ่งเส้นก่อนเริ่มเดินสายผลิต
คำถาม: สายรัดทุกเกรดสามารถใช้กับเครื่องนี้ได้หรือไม่
คำตอบ: ไม่ได้ สายรัด PP กับ PET ต้องใช้เวลาเชื่อมและแรงตึงที่ต่างกัน หากตั้งค่าเครื่องรัดอัตโนมัติสำหรับสายรัด PP แล้วนำมาใช้กับสายรัด PET จะเกิดการเชื่อมไม่แข็งแรง และในทางกลับกันก็เช่นกัน ความกว้างและแกนกลางของสายรัดยังต้องสอดคล้องกับหัวเครื่องด้วย จึงควรตรวจสอบข้อกำหนดสูงสุดที่ระบุไว้สำหรับรุ่นนั้นเสมอ Youngsun Equipment ได้เผยแพร่ช่วงเกรดสายรัดที่รองรับไว้ การใช้สายรัดนอกช่วงที่ระบุอาจทำให้เกิดการติดขัดหรือรอยเชื่อมไม่แข็งแรง
คำถาม: จำเป็นต้องใช้ระบบล็อกเอาต์เมื่อเปลี่ยนสายรัดหรือไม่
คำตอบ: ใช่ สายพานและมีดจะเคลื่อนที่พร้อมแรงและความร้อน การปฏิบัติตามขั้นตอน OSHA สำหรับการล็อกและติดป้ายเตือน (lockout-tagout) จำเป็นต้องทำทุกครั้งที่เปิดฝาครอบความปลอดภัยหรือแก้ไขสิ่งอุดตัน เครื่องรัดอัตโนมัติอาจเริ่มทำงานโดยไม่คาดคิดได้แม้เพียงแค่ปิดแหล่งจ่ายไฟผ่านหน้าจอเท่านั้น ดังนั้นต้องตัดแหล่งพลังงานทั้งหมดอย่างสมบูรณ์ ตรวจสอบให้แน่ใจว่าไม่มีการเคลื่อนไหวใดๆ ก่อนดำเนินการเปลี่ยนชิ้นส่วน การข้ามขั้นตอนนี้อาจทำให้เกิดแผลตัด บาดเจ็บจากการหนีบ หรือแผลไหม้
คำถาม: ทำไมรอยเชื่อมจึงเปื่อยหรือขาด
คำตอบ: รอยเปื่อยบ่งชี้ว่าเวลาการเชื่อมไม่เหมาะสม หรือมีสิ่งสกปรกบนมีด เครื่องรัดอัตโนมัติใช้ความร้อนกับบริเวณที่ซ้อนทับกันเพื่อละลายวัสดุ หากเวลาสั้นเกินไปจะได้รอยเชื่อมที่อ่อนแอ แต่หากยาวเกินไปจะทำให้วัสดุไหม้เกรียม สิ่งตกค้างบนมีดจะถ่ายโอนไปยังรอยเชื่อม ดังนั้นควรปรับระดับความร้อนให้สอดคล้องกับเกรดของสายรัด และทำความสะอาดมีดตามกำหนดเวลา รอยเชื่อมที่สะอาดและควบคุมเวลาได้อย่างแม่นยำจะสามารถรับน้ำหนักขณะขนส่งได้โดยไม่ขาด
คำถาม: จะหลีกเลี่ยงการอุดตันระหว่างการเปลี่ยนแปลงการตั้งค่าได้อย่างไร
คำตอบ: ล้างเศษสายรัดเก่าทั้งหมดออกจากรางนำก่อนใส่ขดลวดใหม่ ร้อยสายรัดตามแผนผังอย่างแม่นยำ และรักษาเส้นทางให้สะอาด ตัวเครื่องรัดอัตโนมัติจะติดขัดเมื่อสายรัดผสมกันพันรอบล้อหรือแคม หลังเปลี่ยนแต่ละครั้ง ให้ทดลองรัดหนึ่งเส้นที่แรงดึงต่ำก่อนใช้งานจริง การเปลี่ยนอย่างระมัดระวังภายในห้านาที จะดีกว่าการต้องถอดซ่อมเป็นเวลาหนึ่งชั่วโมงในภายหลัง
