 EN

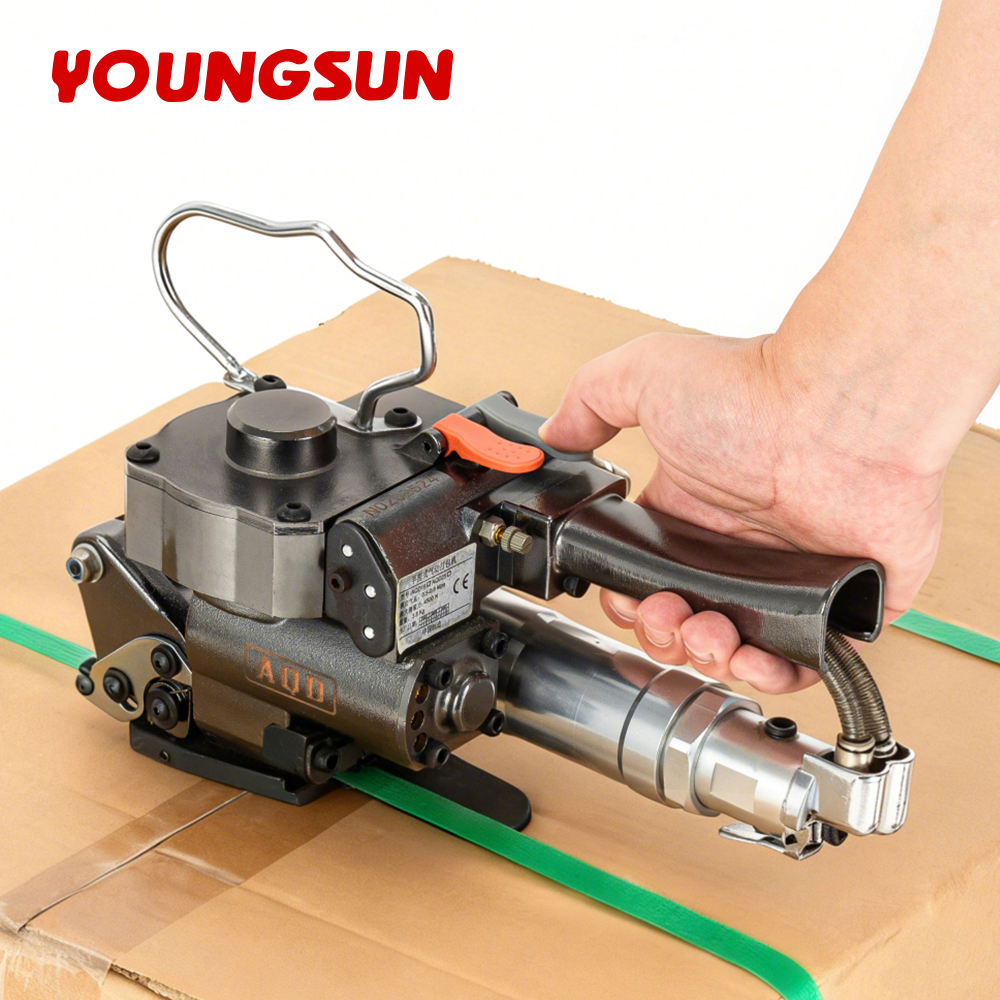
Ein Stau, der eine Schicht kostete
Eine Verpackungslinie kam zum Stillstand, als ein Bediener eine Bandrolle austauschte, ohne den Zuführweg zu säubern. Das verbliebene Bandende blockierte das Spannrad, und die automatische Umreifungsmaschine zeigte wiederholt Fehler an. Aus zehn Minuten Ausfallzeit wurde eine Stunde, nachdem das Nockenrad demontiert werden musste. Die Ursache war ein übersprungener Arbeitsschritt – kein defektes Bauteil. Ein sauberer Wechselprozess verkürzt diese Zeit von einer Stunde auf fünf Minuten und sichert die nächsten tausend Betriebszyklen.
Warum das alte Bandende wichtig ist
Verbliebenes Band in den Führungskanälen behindert die neue Rolle bereits beim ersten Zuführen. Die automatische Umreifungsmaschine ermittelt die Spannung am Rad; ein gemischtes Bandende führt zu einer falschen Messung und einem zu lockeren Band, das im Transport versagt.
Risikoanalyse
Spannungsinkongruenz
Falsche Bandqualität oder ein schmutziges Rad verändern die Reibung, weshalb die automatische Umreifungsmaschine zu schwach spannt. Lose Bänder ermöglichen eine Verschiebung der Paletten und ein Herabfallen der Produkte.
Verletzung durch bewegte Teile
Der Zuführ- und Messerbereich arbeitet sehr schnell. Das Hineinreichen während eines Wechsels birgt das Risiko eines Schnitts oder Quetschens. Eine Sicherheitsabschaltung ist auch bei einem „einfachen“ Austausch unerlässlich.
Hitze und Messerkontakt
Das Versiegelungsmesser wird heiß betrieben. Berühren Sie es während der Beseitigung einer Störung nicht – dies führt zu Verbrennungen.
Professionelle Analyse
Bandlaufweg und Spannrolle
Das Band verlässt die Spule, läuft über die Spannrolle, umschlingt die Verpackung, danach zieht die automatische Umreifungsmaschine die Schlaffheit heraus und verschweißt mittels Hitze sowie eines kalten Schnitts. Die Rolle greift durch Reibung; Staub oder Öl verändern den Grip und damit die Spannkraft.
Heizelement und Messer
Ein beheiztes Element schmilzt die Überlappung, das Messer trennt das Bandende. Unterscheidet sich die Bandqualität, muss die Schweißzeit angepasst werden, andernfalls fasert die Verbindung aus. Die Einstellungen der automatischen Umreifungsmaschine sind an die Band-Spezifikation gebunden.
Nocke und Zuführzeitsteuerung
Die Nocke steuert das Zuführen und Zurückziehen. Eine blockierte Nocke durch einen verklemmten Endabschnitt verbiegt den Hebel. Ein freier Pfad bedeutet präzise Timing.
Autorisierte Referenzen
Die ANSI-B11-Maschinensicherheitsstandards und ISO 13849 regeln den Schutz des Zuführsystems und des Messers. NFPA 79 gilt für den elektrischen Schaltschrank. Die OSHA-Sperre-und-Schilder-Vorschrift (29 CFR 1910.147) ist bei jeder Störungsbehebung oder Spulenumstellung anzuwenden. ISO 9001 regelt die Fertigungsqualität. Youngsun Equipment dokumentiert diese Vorgaben im Maschinenhandbuch und im Serviceleitfaden.
Praktischer Nutzen
So wählen Sie das Band aus
Passen Sie die Güteklasse und Breite an die Angaben der automatischen Umreifungsmaschine an. PP und PET unterscheiden sich hinsichtlich der Schweißanforderungen. Stellen Sie sicher, dass die Kerngröße zum Dispenser passt. Youngsun Equipment listet die kompatiblen Spezifikationen pro Modell auf.
So prüfen Sie vor dem Wechsel
Überprüfen Sie das Spannrad auf Staub, das Messer auf Rückstände und den Laufweg auf alte Endabschnitte. Ein kurzer Blick verhindert die Störung, die die gesamte Schicht kostet.
So wenden Sie das Verfahren an
Strom ausschalten, Maschine sperren, die alte Rolle entfernen, den Pfad freiräumen, die neue Rolle einlegen, das Band gemäß Schaltplan einfädeln und dann einen Gurt bei geringer Spannung testen. Die automatische Umreifungsmaschine sollte sauber zuführen, verschweißen und schneiden.
Wie man wartet
Das Rad wöchentlich abwischen, Messeraufbau prüfen und Rollenwechsel protokollieren. Das Band trocken halten; feuchtes Band verschweißt schlecht. Eine saubere Maschine bleibt einsatzbereit.
Häufig gestellte Fragen
Frage: Wie oft sollte das Band gewechselt werden?
Antwort: Die Rolle wechseln, sobald sie zur Neige geht oder beim Wechsel der Güte – nicht nach festem Zeitplan. Eine automatische Umreifungsmaschine benötigt bei jedem Wechsel einen Pfad, der frei von alten Enden ist. Hochvolumen-Linien können mehrmals täglich wechseln; Niedervolumen-Linien wöchentlich. Entscheidend ist eine saubere Zuführung und ein Testgurt nach jedem Wechsel – nicht das Kalenderdatum.
Frage: Warum fühlt sich das neue Band locker an?
Antwort: Lose Gurte deuten meist auf ein verschmutztes Spannrad oder eine falsche Einstellung der Spannkraft hin. Die automatische Umreifungsmaschine greift durch Reibung, daher verringern Staub oder Öl die Zugkraft. Reinigen Sie das Rad und passen Sie die Spanneinstellung an die Gurt-Spezifikation an. Ein gemischtes altes Gurtende im Führungsgerät kann zudem den Sensor täuschen. Testen Sie vor dem Serienbetrieb einen einzelnen Gurt.
Frage: Passt jede Gurtqualität in die Maschine?
Antwort: Nein. PP- und PET-Gurte erfordern unterschiedliche Schweißzeiten und Spannkräfte. Eine für PP eingestellte automatische Umreifungsmaschine schweißt PET-Gurte unzureichend, und umgekehrt. Auch Breite und Kern müssen mit dem Kopf kompatibel sein. Prüfen Sie stets die vom Hersteller angegebene Spezifikation des Modells. Youngsun Equipment veröffentlicht den kompatiblen Bereich; Abweichungen davon erhöhen das Risiko von Staus und schwachen Verschlüssen.
Frage: Ist eine Sicherung gegen unbeabsichtigte Betätigung (Lockout) beim Wechseln des Gurts erforderlich?
Antwort: Ja. Die Zuführung und das Messer arbeiten mit Kraft und Hitze. Die OSHA-Sicherheitsvorschrift für Sperren und Kennzeichnen (Lockout-Tagout) gilt immer dann, wenn eine Schutzvorrichtung geöffnet oder ein Stau behoben wird. Eine automatische Umreifungsmaschine kann unerwartet in Betrieb gehen, wenn sie lediglich über das Display ausgeschaltet wird. Trennen Sie alle Energiequellen, vergewissern Sie sich vor Arbeitsbeginn, dass keine Bewegung mehr erfolgt, und führen Sie dann die Änderung durch. Das Auslassen dieses Schritts birgt Risiken wie Schnittverletzungen, Quetschungen und Verbrennungen.
Frage: Warum fransst oder reißt die Versiegelung?
Antwort: Fransen deutet auf falsche Schweißzeit oder ein verschmutztes Messer hin. Die automatische Umreifungsmaschine erwärmt die Überlappung, um das Band zu schmelzen; zu kurze Zeit führt zu einer schwachen Verbindung, zu lange Zeit verkohlt sie. Rückstände auf dem Messer übertragen sich auf die Versiegelung. Passen Sie die Temperatur an die Bandqualität an und reinigen Sie das Messer gemäß dem vorgesehenen Wartungsplan. Eine saubere, zeitlich exakt abgestimmte Versiegelung hält auch bei Transportlasten stand, ohne zu brechen.
Frage: Wie lassen sich Staus beim Umrüsten vermeiden?
Antwort: Entfernen Sie alle alten Enden der Banderole von der Führung, bevor Sie die neue Rolle einlegen. Fädeln Sie die Banderole exakt gemäß der Abbildung ein und halten Sie den Laufweg sauber. Eine automatische Umreifungsmaschine blockiert, wenn gemischte Banderolen das Rad oder den Nocken verklemmen. Führen Sie nach jedem Wechsel einen Probelauf mit einer Banderole bei niedriger Spannung durch. Fünf Minuten sorgfältiger Wechsel ersparen später eine Stunde Demontage.
Inhaltsverzeichnis
- Ein Stau, der eine Schicht kostete
- Risikoanalyse
- Professionelle Analyse
- Autorisierte Referenzen
- Praktischer Nutzen
-
Häufig gestellte Fragen
- Frage: Wie oft sollte das Band gewechselt werden?
- Frage: Warum fühlt sich das neue Band locker an?
- Frage: Passt jede Gurtqualität in die Maschine?
- Frage: Ist eine Sicherung gegen unbeabsichtigte Betätigung (Lockout) beim Wechseln des Gurts erforderlich?
- Frage: Warum fransst oder reißt die Versiegelung?
- Frage: Wie lassen sich Staus beim Umrüsten vermeiden?
