 EN

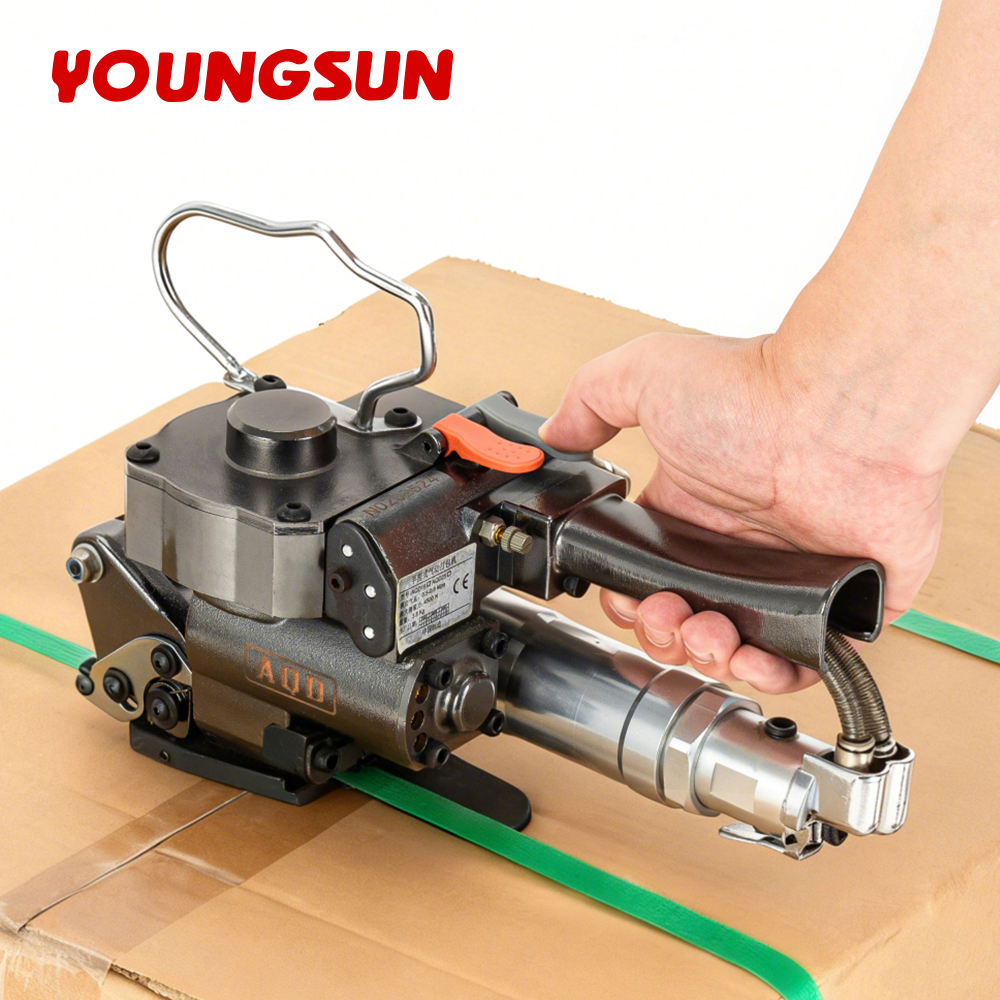
Zatarcie, które kosztowało całą zmianę
Linia pakująca została zatrzymana, gdy operator wymienił cewkę taśmy bez uprzedniego wyczyszczenia ścieżki podawania. Pozostały koniec starej taśmy zablokował koło napięcia, a automatyczna maszyna do opasowywania generowała błąd za błędem. Dziesięć minut przestoju przekształciło się w godzinę, gdy trzeba było rozebrać wałek krzywkowy. Przyczyną podstawową był pominięty krok, a nie uszkodzona część. Poprawna procedura wymiany skraca ten czas z godziny do pięciu minut i zapewnia bezawaryjną pracę przez kolejne tysiąc cykli.
Dlaczego pozostały koniec taśmy ma znaczenie
Pozostała taśma w kanałach prowadzących zakłóca wprowadzanie nowej cewki przy pierwszym podawaniu. Automatyczna maszyna do opasowywania mierzy napięcie na kole; mieszany koniec taśmy powoduje błędne odczyty i luźną taśmę, która pęka podczas transportu.
Analiza ryzyka
Niezgodność napięcia
Nieodpowiedni stopień taśmy lub zabrudzony kołowrotek zmienia współczynnik tarcia, przez co maszyna do automatycznego opasania stosuje zbyt słabe napięcie. Luźne taśmy pozwalają paletom przesuwać się i towaram upaść.
Obrażenia spowodowane ruchomymi częściami
Obszar podawania i noża działa bardzo szybko. Wkładanie rąk podczas wymiany niesie ryzyko cięcia lub zgniecenia. Blokada zasilania jest konieczna nawet przy „prostej” wymianie.
Ciepło i kontakt z nożem
Nożownik uszczelniający pracuje w wysokiej temperaturze. Dotknięcie go podczas usuwania zatora powoduje oparzenia.
Analiza profesjonalna
Ścieżka taśmy i kołowrotek napięcia
Taśma opuszcza cewkę, przechodzi przez kołowrotek napięcia, owija paczkę, a następnie maszyna do automatycznego opasania usuwa luźne fragmenty i wykonuje zgrzewanie za pomocą ciepła oraz zimnego cięcia. Kołowrotek chwyta taśmę dzięki tarciu; kurz lub olej zmienia siłę chwytu i skuteczność napięcia.
Grzejnik i nożownik
Element grzejny stopi pokrywające się końce taśmy, a nożownik przecina nadmiarowy koniec. Jeśli stopień taśmy się różni, czas zgrzewania musi zostać dostosowany – w przeciwnym razie połączenie rozdwaja się. Ustawienia maszyny do automatycznego opasania są powiązane ze specyfikacją taśmy.
Czasowanie wałka i podawania
Wałek napędza podawanie i wycofywanie. Zablokowany wałek spowodowany zakleszczeniem końca taśmy wygina dźwignię. Czysta ścieżka zapewnia precyzyjne czasowanie.
Źródła autorytatywne
Standardy bezpieczeństwa maszyn ANSI B11 oraz ISO 13849 obejmują zabezpieczenia podawacza i noża. NFPA 79 określa wymagania dla szafy elektrycznej. OSHA wymaga stosowania procedury blokady i oznakowania (29 CFR 1910.147) podczas usuwania zakleszczeń lub wymiany cewki. ISO 9001 określa standard jakości wykonania. Youngsun Equipment dokumentuje te wymagania w instrukcji obsługi i przewodniku serwisowym.
Wartość praktyczna
Jak wybrać taśmę
Dobierz klasę i szerokość taśmy zgodnie z parametrami maszyny do automatycznego opasania. PP i PET różnią się wymaganiami dotyczącymi spawania. Upewnij się, że średnica rdzenia pasuje do dozownika. Youngsun Equipment podaje zgodne specyfikacje dla każdego modelu.
Jak przeprowadzić kontrolę przed wymianą
Sprawdź koło napięcia pod kątem pyłu, nóż pod kątem pozostałości i ścieżkę pod kątem starych końców taśmy. Szybka kontrola zapobiega zakleszczeniom, które marnują całą zmianę.
Jak stosować tę procedurę
Wyłączyć zasilanie, zablokować urządzenie, usunąć stary zwoj, oczyścić ścieżkę podawania, załadować nowy zwoj, przewlec pasek zgodnie ze schematem, a następnie przetestować jeden pasek przy niskim naprężeniu. Automatyczna maszyna do opasowywania powinna prawidłowo podawać, spawać i tnąć pasek.
Jak utrzymywać
Oczyścić koło raz w tygodniu, sprawdzić nagromadzenie się materiału na nożu oraz dokumentować wymianę zwojów. Pasek musi być suchy – wilgotny pasek źle się spawuje. Czysta maszyna pozostaje gotowa do pracy.
Często zadawane pytania
Pytanie: Jak często należy wymieniać pasek?
Odpowiedź: Zmienić zwoj, gdy jego zapas się kończy lub przy zmianie gatunku paska, a nie według ustalonego harmonogramu. Maszyna automatyczna do opasowywania wymaga czystej ścieżki podawania bez resztek starego paska przy każdej wymianie. Na liniach o wysokiej wydajności wymiana może odbywać się kilka razy dziennie; na liniach o niskiej wydajności – raz w tygodniu. Kluczowe jest prawidłowe podawanie paska oraz przetestowanie jednego paska po każdej wymianie, a nie data kalendarzowa.
Pytanie: Dlaczego nowy pasek wydaje się luźny?
Odpowiedź: Luźne paski zwykle oznaczają brudny kołek napinający lub nieodpowiedni stopień napięcia. Automatyczna maszyna do opasowywania działa na zasadzie tarcia, więc kurz lub olej zmniejszają siłę przyciągania. Wyczyść kołek i dostosuj ustawienie napięcia do specyfikacji paska. Mieszanie starych końcówek w prowadnicy może również wprowadzić w błąd czujnik. Przetestuj jeden pasek przed uruchomieniem całej linii.
Pytanie: Czy każdy stopień paska pasuje do tej maszyny?
Odpowiedź: Nie. PP i PET wymagają różnych czasów spawania oraz różnych ustawień napięcia. Automatyczna maszyna do opasowywania skonfigurowana dla pasków PP źle zespoli paski PET i odwrotnie. Szerokość oraz rdzeń muszą również być zgodne z głowicą. Zawsze sprawdzaj deklarowane parametry modelu. Youngsun Equipment publikuje zakres kompatybilnych pasków; odstępstwo od niego grozi zablokowaniem maszyny oraz słabymi połączeniami.
Pytanie: Czy podczas wymiany paska konieczne jest zablokowanie maszyny?
Odpowiedź: Tak. Taśma i nóż pracują z siłą i ciepłem. Zasady OSHA dotyczące blokowania i oznaczania obowiązują zawsze, gdy otwiera się osłonę lub usuwa zablokowanie. Automatyczna maszyna do opasowywania może nieoczekiwanie uruchomić cykl, nawet jeśli wyłączono ją wyłącznie przez ekran. Należy odizolować źródła energii, potwierdzić brak ruchu, a dopiero wtedy dokonywać zmian. Pominięcie tych kroków wiąże się z ryzykiem cięć, przygnieceń i oparzeń.
Pytanie: Dlaczego zgrzewka rozdwaja się lub pęka?
Odpowiedź: Rozdwajanie wskazuje na nieodpowiedni czas zgrzewania lub zabrudzony nóż. Automatyczna maszyna do opasowywania nagrzewa nachodzące końce taśmy, aby je stopić; zbyt krótki czas powoduje słabe połączenie, a zbyt długi – spalenie materiału. Resztki zabrudzeń na nożu przenoszą się na zgrzewkę. Należy dobrać temperaturę zgrzewania do klasy taśmy i regularnie czyścić nóż. Czysta zgrzewka wykonana w odpowiednim czasie wytrzymuje obciążenia podczas transportu bez pęknięcia.
Pytanie: Jak uniknąć zablokowań podczas przełączania ustawień?
Odpowiedź: Usuń wszystkie pozostałości starej taśmy z prowadnicy przed załadowaniem nowej rolki. Przeprowadź taśmę dokładnie zgodnie ze schematem i utrzymuj ścieżkę czystą. Automatyczna maszyna do opasowywania zapina się, gdy mieszana taśma zakleszcza koło lub wałek ekscentryczny. Po każdej wymianie wykonaj jeden testowy zwój taśmy przy niskim naprężeniu. Pięciominutowa staranna wymiana jest lepsza niż godzinna rozbudowana naprawa później.
Spis treści
- Zatarcie, które kosztowało całą zmianę
- Analiza ryzyka
- Analiza profesjonalna
- Źródła autorytatywne
- Wartość praktyczna
-
Często zadawane pytania
- Pytanie: Jak często należy wymieniać pasek?
- Pytanie: Dlaczego nowy pasek wydaje się luźny?
- Pytanie: Czy każdy stopień paska pasuje do tej maszyny?
- Pytanie: Czy podczas wymiany paska konieczne jest zablokowanie maszyny?
- Pytanie: Dlaczego zgrzewka rozdwaja się lub pęka?
- Pytanie: Jak uniknąć zablokowań podczas przełączania ustawień?
