 EN

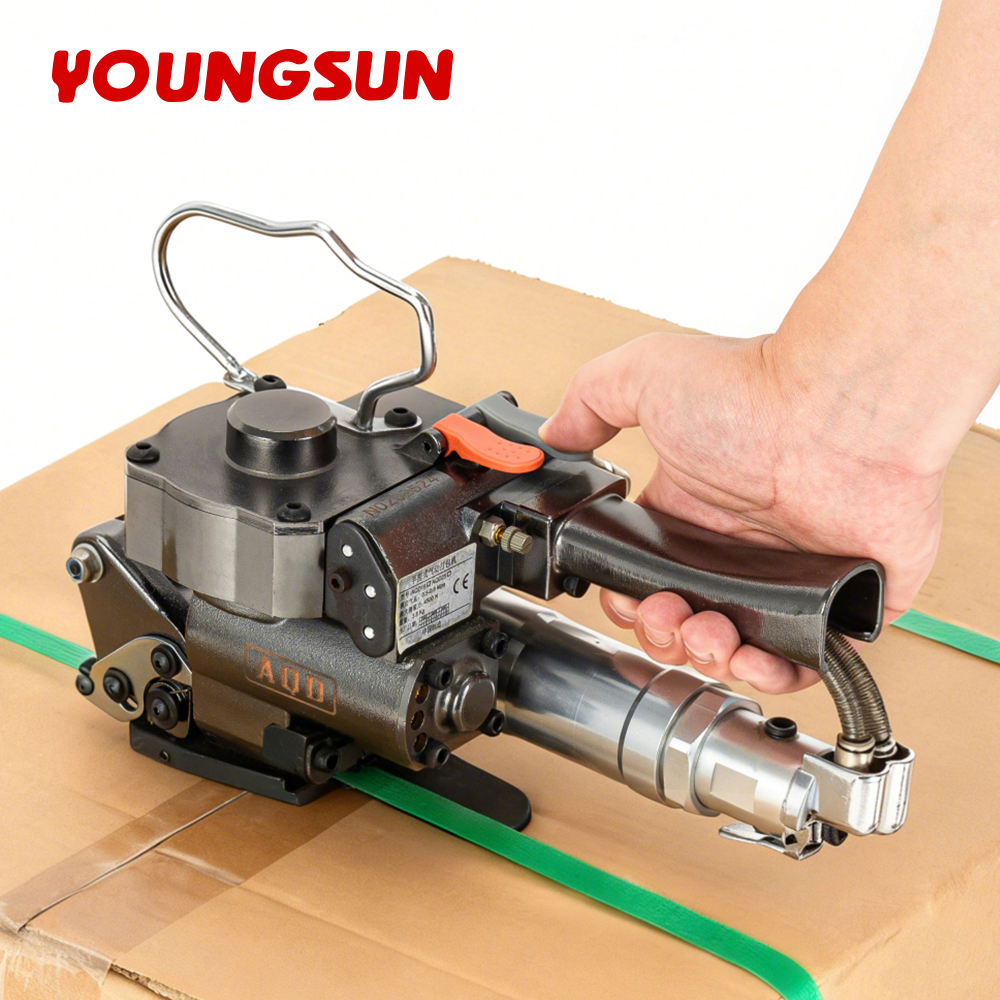
한 교대 시간을 날린 막힘 사고
작업자가 공급 경로를 정리하지 않은 채 밴드 코일을 교체하자 포장 라인이 멈췄습니다. 이전 밴드의 잔여 끝부분이 장력 휠에 걸려 자동 밴딩 기계가 계속 오류를 발생시켰습니다. 캠을 분해해야 할 정도로 상황이 악화되면서 10분의 가동 중단이 1시간으로 늘어났습니다. 근본 원인은 불량 부품이 아니라 누락된 한 단계였습니다. 철저한 교체 절차를 따르면 1시간이 5분으로 줄어들 뿐만 아니라 다음 천 차례의 작동도 보호할 수 있습니다.
이전 밴드의 잔여 끝부분이 중요한 이유
가이드 채널 내에 남아 있는 밴드가 새 코일의 첫 공급 시점에서 얽히게 됩니다. 자동 밴딩 기계는 휠에서 장력을 감지하는데, 혼합된 끝부분은 잘못된 장력 값을 인식하게 해서 운송 중에 실패할 수 있는 느슨한 밴드를 만듭니다.
위험 분석
장력 불일치
스트랩 등급이 잘못되었거나 휠에 이물질이 있으면 마찰력이 달라져 자동 스트래핑 기계가 과소 장력을 적용합니다. 느슨한 스트랩은 팔레트의 이동과 제품 낙하를 유발합니다.
움직이는 부품으로 인한 부상
피드 및 나이프 부위는 고속으로 작동합니다. 교체 중에 손을 넣으면 절상 또는 압상 위험이 있습니다. 단순한 부품 교체라도 록아웃 절차는 반드시 필요합니다.
열 및 나이프 접촉
실링 나이프는 고온으로 작동합니다. 정지 상태에서 정체된 스트랩을 제거하려고 나이프에 손을 대면 화상을 입을 수 있습니다.
전문 분석
스트랩 경로 및 장력 휠
스트랩은 코일에서 나와 장력 휠을 지나 포장물을 감싼 후, 자동 스트래핑 기계가 여유분을 당겨 열 용접과 냉간 절단으로 고정합니다. 휠은 마찰력으로 스트랩을 잡는데, 먼지나 오일이 묻으면 그 마찰력이 변해 장력이 일정하지 않게 됩니다.
히터 및 나이프
가열 요소가 스트랩 겹침 부위를 녹이고, 나이프가 끝부분을 절단합니다. 스트랩 등급이 달라지면 용접 시간을 조정해야 하며, 그렇지 않으면 실링 부위가 풀어질 수 있습니다. 자동 스트래핑 기계의 설정값은 스트랩 사양에 따라 정해집니다.
캠 및 피드 타이밍
캠이 공급 및 후퇴를 구동합니다. 꼬리 부분이 걸려 고정된 캠은 레버를 휘게 만듭니다. 깨끗한 경로는 정확한 타이밍을 의미합니다.
권위 있는 참고 자료
ANSI B11 기계 안전 표준과 ISO 13849가 공급 장치 및 나이프의 보호 조치를 다룹니다. NFPA 79는 전기 캐비닛을 규제합니다. OSHA 록아웃-태그아웃(29 CFR 1910.147)은 잼 제거 또는 코일 교체 시 모두 적용됩니다. ISO 9001은 제작 품질을 다룹니다. 영선장비는 이 모든 내용을 기계 매뉴얼 및 서비스 가이드에 문서화합니다.
실용적 인 가치
스트랩 선택 방법
스트랩의 등급과 폭을 자동 스트래핑 기계의 사양과 일치시켜야 합니다. PP와 PET는 용접 요구 사항이 다릅니다. 코어 크기가 디스펜서에 맞는지 확인하세요. 영선장비는 각 모델별 호환 사양을 명시합니다.
교체 전 점검 방법
장력 휠에 먼지가 있는지, 나이프에 잔여물이 있는지, 경로에 오래된 끝부분이 남아 있는지 확인하세요. 간단한 점검 하나가 작업 시간을 낭비하는 잼을 막아줍니다.
절차 사용 방법
전원을 끄고, 전원 차단 조치를 한 후 오래된 스트랩 코일을 제거하고, 경로를 정리한 다음 새 코일을 장착하고, 도면에 따라 스트랩을 끌어당긴 후 낮은 인장력으로 하나의 스트랩을 테스트합니다. 자동 스트래핑 머신은 스트랩을 공급하고 용접하며 깔끔하게 절단해야 합니다.
유지 방법
휠은 매주 닦아야 하며, 칼날에 이물질이 쌓이는지 점검하고, 코일 교체 내역을 기록해야 합니다. 스트랩은 마른 상태로 보관해야 하며, 습기가 있는 스트랩은 용접 품질이 떨어집니다. 청결한 기계는 가동 가능성을 유지합니다.
자주 묻는 질문
질문: 스트랩은 얼마나 자주 교체해야 하나요?
답변: 코일은 잔량이 적어질 때 또는 등급을 변경할 때 교체해야 하며, 일정한 시간 간격에 따라 교체해서는 안 됩니다. 자동 스트래핑 머신은 코일을 교체할 때마다 이전 코일의 잔여 끝부분이 경로상에 남아 있지 않도록 해야 합니다. 고용량 생산 라인에서는 하루 여러 차례 교체할 수 있고, 저용량 라인에서는 주 1회 정도 교체합니다. 핵심은 캘린더 날짜가 아니라 깔끔한 공급과 각 교체 후 테스트 스트랩을 실행하는 것입니다.
질문: 새 스트랩이 느슨하게 느껴지는 이유는 무엇인가요?
답변: 스트랩이 헐거운 경우는 일반적으로 장력 휠에 이물질이 끼었거나 설정 등급이 잘못되었기 때문입니다. 자동 스트래핑 기계는 마찰력을 이용해 고정하므로, 먼지나 기름이 묻으면 인장력이 떨어집니다. 휠을 깨끗이 청소하고, 스트랩 사양에 맞는 장력 설정을 적용하세요. 가이드 내부에 오래된 스트랩 끝단이 섞여 있으면 센서가 오작동할 수도 있습니다. 양산 전에 반드시 단일 스트랩으로 테스트하세요.
질문: 어떤 등급의 스트랩이든 기계에 사용할 수 있나요?
답변: 아닙니다. PP와 PET는 용접 시간과 장력 조건이 서로 다릅니다. PP용으로 설정된 자동 스트래핑 기계로 PET을 용접하면 용접 강도가 부족해지고, 반대로 PET용 설정으로 PP를 용접하면 과열 또는 파손 위험이 있습니다. 또한 폭과 코어 크기도 헤드 사양과 정확히 일치해야 합니다. 항상 해당 모델의 공식 사양을 확인하세요. 영선 장비(Youngsun Equipment)에서 호환 가능한 스트랩 범위를 공개하고 있으며, 이를 벗어나면 막힘 및 약한 밀봉이 발생할 수 있습니다.
질문: 스트랩 교체 시 록아웃 절차가 필요한가요?
답변: 예. 피드와 나이프는 힘과 열을 동반해 작동합니다. 가드를 열거나 막힘을 제거할 때는 OSHA 록아웃-태그아웃 절차가 적용됩니다. 자동 스트래핑 머신은 화면에서만 전원을 끄면 예기치 않게 작동할 수 있습니다. 에너지를 차단하고, 정지 상태임을 확인한 후에 작업해야 합니다. 이 절차를 생략하면 절상, 압착, 화상 위험이 있습니다.
질문: 왜 실링 부위가 닳거나 끊어질까요?
답변: 닳는 현상은 용접 시간이 부적절하거나 나이프가 더러운 것을 시사합니다. 자동 스트래핑 머신은 겹쳐진 부분을 가열해 융합시키는데, 시간이 너무 짧으면 결합 강도가 약해지고, 너무 길면 타버립니다. 나이프에 남은 잔여물이 실링 부위로 전이됩니다. 스트랩 등급에 맞는 적정 온도를 설정하고, 정해진 주기에 따라 나이프를 청소하세요. 깨끗하고 정확히 조정된 용접은 운송 중 하중에도 끊어지지 않고 견딥니다.
질문: 교체 작업 중 막힘을 방지하려면 어떻게 해야 하나요?
답변: 새 코일을 장착하기 전에 가이드의 이전 테일을 모두 제거하세요. 도면에 정확히 따라 스트랩을 끼우고 경로를 깨끗이 유지하세요. 자동 스트래핑 기계는 혼합된 스트랩이 휠이나 캠을 얽매면 막힙니다. 교체 후에는 반드시 낮은 장력으로 시험 스트랩 하나를 실행하세요. 5분간 신중한 교체 작업이 나중에 1시간 동안 분해 작업을 하는 것보다 낫습니다.
