 EN

1シフトを失った詰まり事故
オペレーターがストラップコイルを交換する際、フィードパスのクリアを怠ったため、包装ラインが停止しました。残っていた古いストラップの端がテンションホイールに絡み、自動ストラップ機が次々とエラーを発報。当初10分のダウンタイムが、カムの分解作業が必要になったことで1時間にまで拡大しました。根本原因は不良部品ではなく、手順の省略でした。明確な切り替え手順を導入すれば、1時間のロスを5分に短縮でき、今後1,000回以上の作業サイクルを守れます。
古いストラップの端が重要な理由
ガイドチャンネル内に残ったストラップが、新しいコイルの最初の送り出し時に干渉します。自動ストラップ機はテンションホイールの回転から張力を検知しますが、古い端と新しいストラップが混在すると誤検知を起こし、輸送中に緩んでしまう不具合を招きます。
リスク分析
張力の不一致
ストラップの規格が不適切であるか、ホイールが汚れていると摩擦係数が変化し、自動ストラップ機が適切な張力をかけられなくなります。緩んだストラップではパレットがずれたり、荷物が落下したりする恐れがあります。
可動部による怪我
フィード部およびカッター部は高速で動作します。交換中に手を差し入れると、切り傷や挟まれる危険があります。「簡単な」交換作業でも、ロッカウトは必須です。
加熱部およびカッター部への接触
シーリングカッターは高温で動作しています。詰まり除去中に触れると火傷を負うおそれがあります。
プロフェッショナル分析
ストラップの通路およびテンションホイール
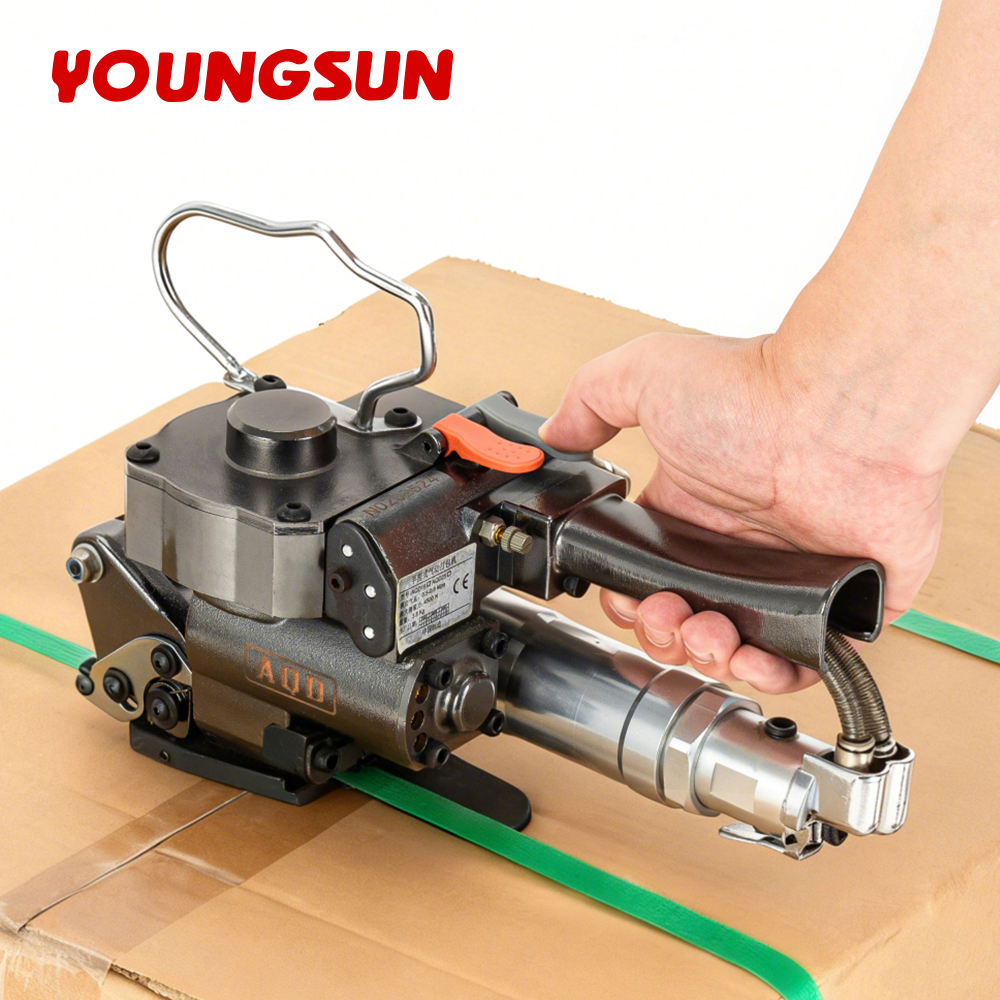
ストラップはコイルから供給され、テンションホイールを通過して荷物に巻きつけられます。その後、自動ストラップ機が余長を引き取り、加熱溶着と冷間切断を行います。ホイールは摩擦力でストラップを把持しますが、ほこりや油分の付着により把持力が変化し、締め付け強度にも影響が出ます。
ヒーターおよびカッター
加熱素子がストラップの重ね部分を溶融させ、カッターが端部を切断します。ストラップの規格が異なる場合、溶着時間の設定を変更しないと、シール部がほつれることがあります。自動ストラップ機の設定値は、使用するストラップの仕様と厳密に対応させる必要があります。
カムおよびフィードタイミング
カムが送り出しと引き込みを駆動します。詰まりによるテールの変形でカムが歪み、レバーが曲がることがあります。通路がクリーンであれば、タイミングも正確に保たれます。
関連規格・基準
ANSI B11 機械安全基準および ISO 13849 では、送り出し部およびカッター部の安全対策が定められています。電気制御盤には NFPA 79 が適用されます。詰まり除去やコイル交換などの作業時には、OSHA のロッカウト・タグアウト(29 CFR 1910.147)が適用されます。製品の品質管理については ISO 9001 が適用されます。ヤングサン・エクイップメント社では、これらの内容を機械取扱説明書およびサービスガイドに記載しています。
実用的価値
ストラップの選び方
自動ストラップ機の仕様に合わせ、材質(グレード)および幅を選定してください。PPとPETでは溶着条件が異なります。また、ディスペンサーへの芯径の適合性も確認してください。ヤングサン・エクイップメント社では、各機種ごとに互換性のある仕様を明記しています。
交換前の点検方法
テンションホイールに付着した粉塵、カッターに残った残留物、通路内に残った古いテールなどを確認してください。わずかな目視点検で、作業時間のロスにつながる詰まりを未然に防げます。
手順の実施方法
電源をオフにし、ロックアウトしてから古いストラップコイルを取り外し、通路を確保して新しいコイルを装着します。図面通りにストラップをガイドに通した後、低張力で1本のストラップを試験します。自動ストラップ機は、ストラップの供給・溶接・切断がスムーズに行われる必要があります。
メンテナンス方法
ホイールは週1回拭き取り、カッター部の堆積物を点検し、コイル交換記録を残してください。ストラップは乾燥状態を保ってください。湿ったストラップは溶接不良を起こします。清掃された機械は、常に稼働可能となります。
よく 聞かれる 質問
質問:ストラップの交換頻度はどのくらいですか?
回答:コイルは、残量が少なくなるか、材質(グレード)を変更する際に交換します。一定の時間間隔で交換する必要はありません。自動ストラップ機では、コイル交換のたびに、古いストラップの端(テール)が通路内に残っていないか確認することが不可欠です。高頻度ラインでは1日に数回交換することもありますが、低頻度ラインでは週1回程度です。重要なのは、ストラップの安定した供給と、交換後の試験ストラップによる確認であり、カレンダー上の日付ではありません。
質問:新しいストラップが緩く感じるのはなぜですか?
回答:ストラップが緩む原因は、通常、テンションホイールの汚れや設定値の不適切さです。自動ストラッピング機は摩擦でストラップを把持するため、ホイールにほこりや油分が付着すると引き締め力が低下します。ホイールを清掃し、ストラップの仕様に合ったテンション設定を行ってください。また、ガイド内に古いストラップの端が混入していると、センサーが誤作動を起こすことがあります。本番稼働前に、必ず1本のストラップで試運転を行ってください。
質問:どのグレードのストラップでもこの機械に使用できますか?
回答:いいえ。ポリプロピレン(PP)とポリエチレンテレフタレート(PET)では、溶接時間およびテンション設定が異なります。PP用に設定された自動ストラッピング機でPETを溶接すると、十分な強度が得られず、逆の場合も同様です。また、ストラップの幅および芯材サイズもヘッドに適合している必要があります。必ず機種ごとの定格仕様をご確認ください。ヤンスン・エクイップメント社では、各機種に対応するストラップの範囲を公表しています。定格仕様から外れたストラップを使用すると、詰まりや弱い溶接部が発生するリスクがあります。
質問:ストラップ交換時にロッカウトは必要ですか?
回答:はい。フィードとカッターは、力と熱を伴って動作します。ガードを開ける場合や詰まりを解消する場合には、OSHAのロックアウト・タグアウト(LOTO)手順が適用されます。自動ストラップ機は、画面から電源を切っただけでは予期せず作動する可能性があります。必ずエネルギーを完全に遮断し、すべての動きが停止していることを確認してから作業を行ってください。この手順を省略すると、切り傷、挟まれ、やけどなどの危険があります。
質問:シールがほつれたり破れたりするのはなぜですか?
回答:ほつれは、溶接時間の不適切さまたはカッターの汚れが原因です。自動ストラップ機は、重ね合わせ部を加熱して溶かすことでシールを形成します。時間が短すぎると結合強度が不足し、長すぎると焦げてしまいます。また、カッターに付着した汚れがシール面に転写されます。ストラップの材質に応じて適切な加熱温度を設定し、定期的にカッターを清掃してください。清潔なカッターと正確な溶接時間で形成されたシールは、輸送中の荷重にも耐え、破れません。
質問:切替時の詰まりを防ぐにはどうすればよいですか?
回答:新しいコイルを装着する前に、ガイド内の古いストラップの残りをすべて取り除いてください。図面通りに正確にストラップを通し、通路を常に清潔に保ってください。自動ストラップ機は、異なる種類のストラップが混在してホイールやカムに絡まると詰まってしまいます。ストラップ交換後は、低張力で1本の試験ストラップを必ず実行してください。丁寧な5分間の交換作業は、後に1時間もかかる分解作業よりずっと効率的です。
