 EN

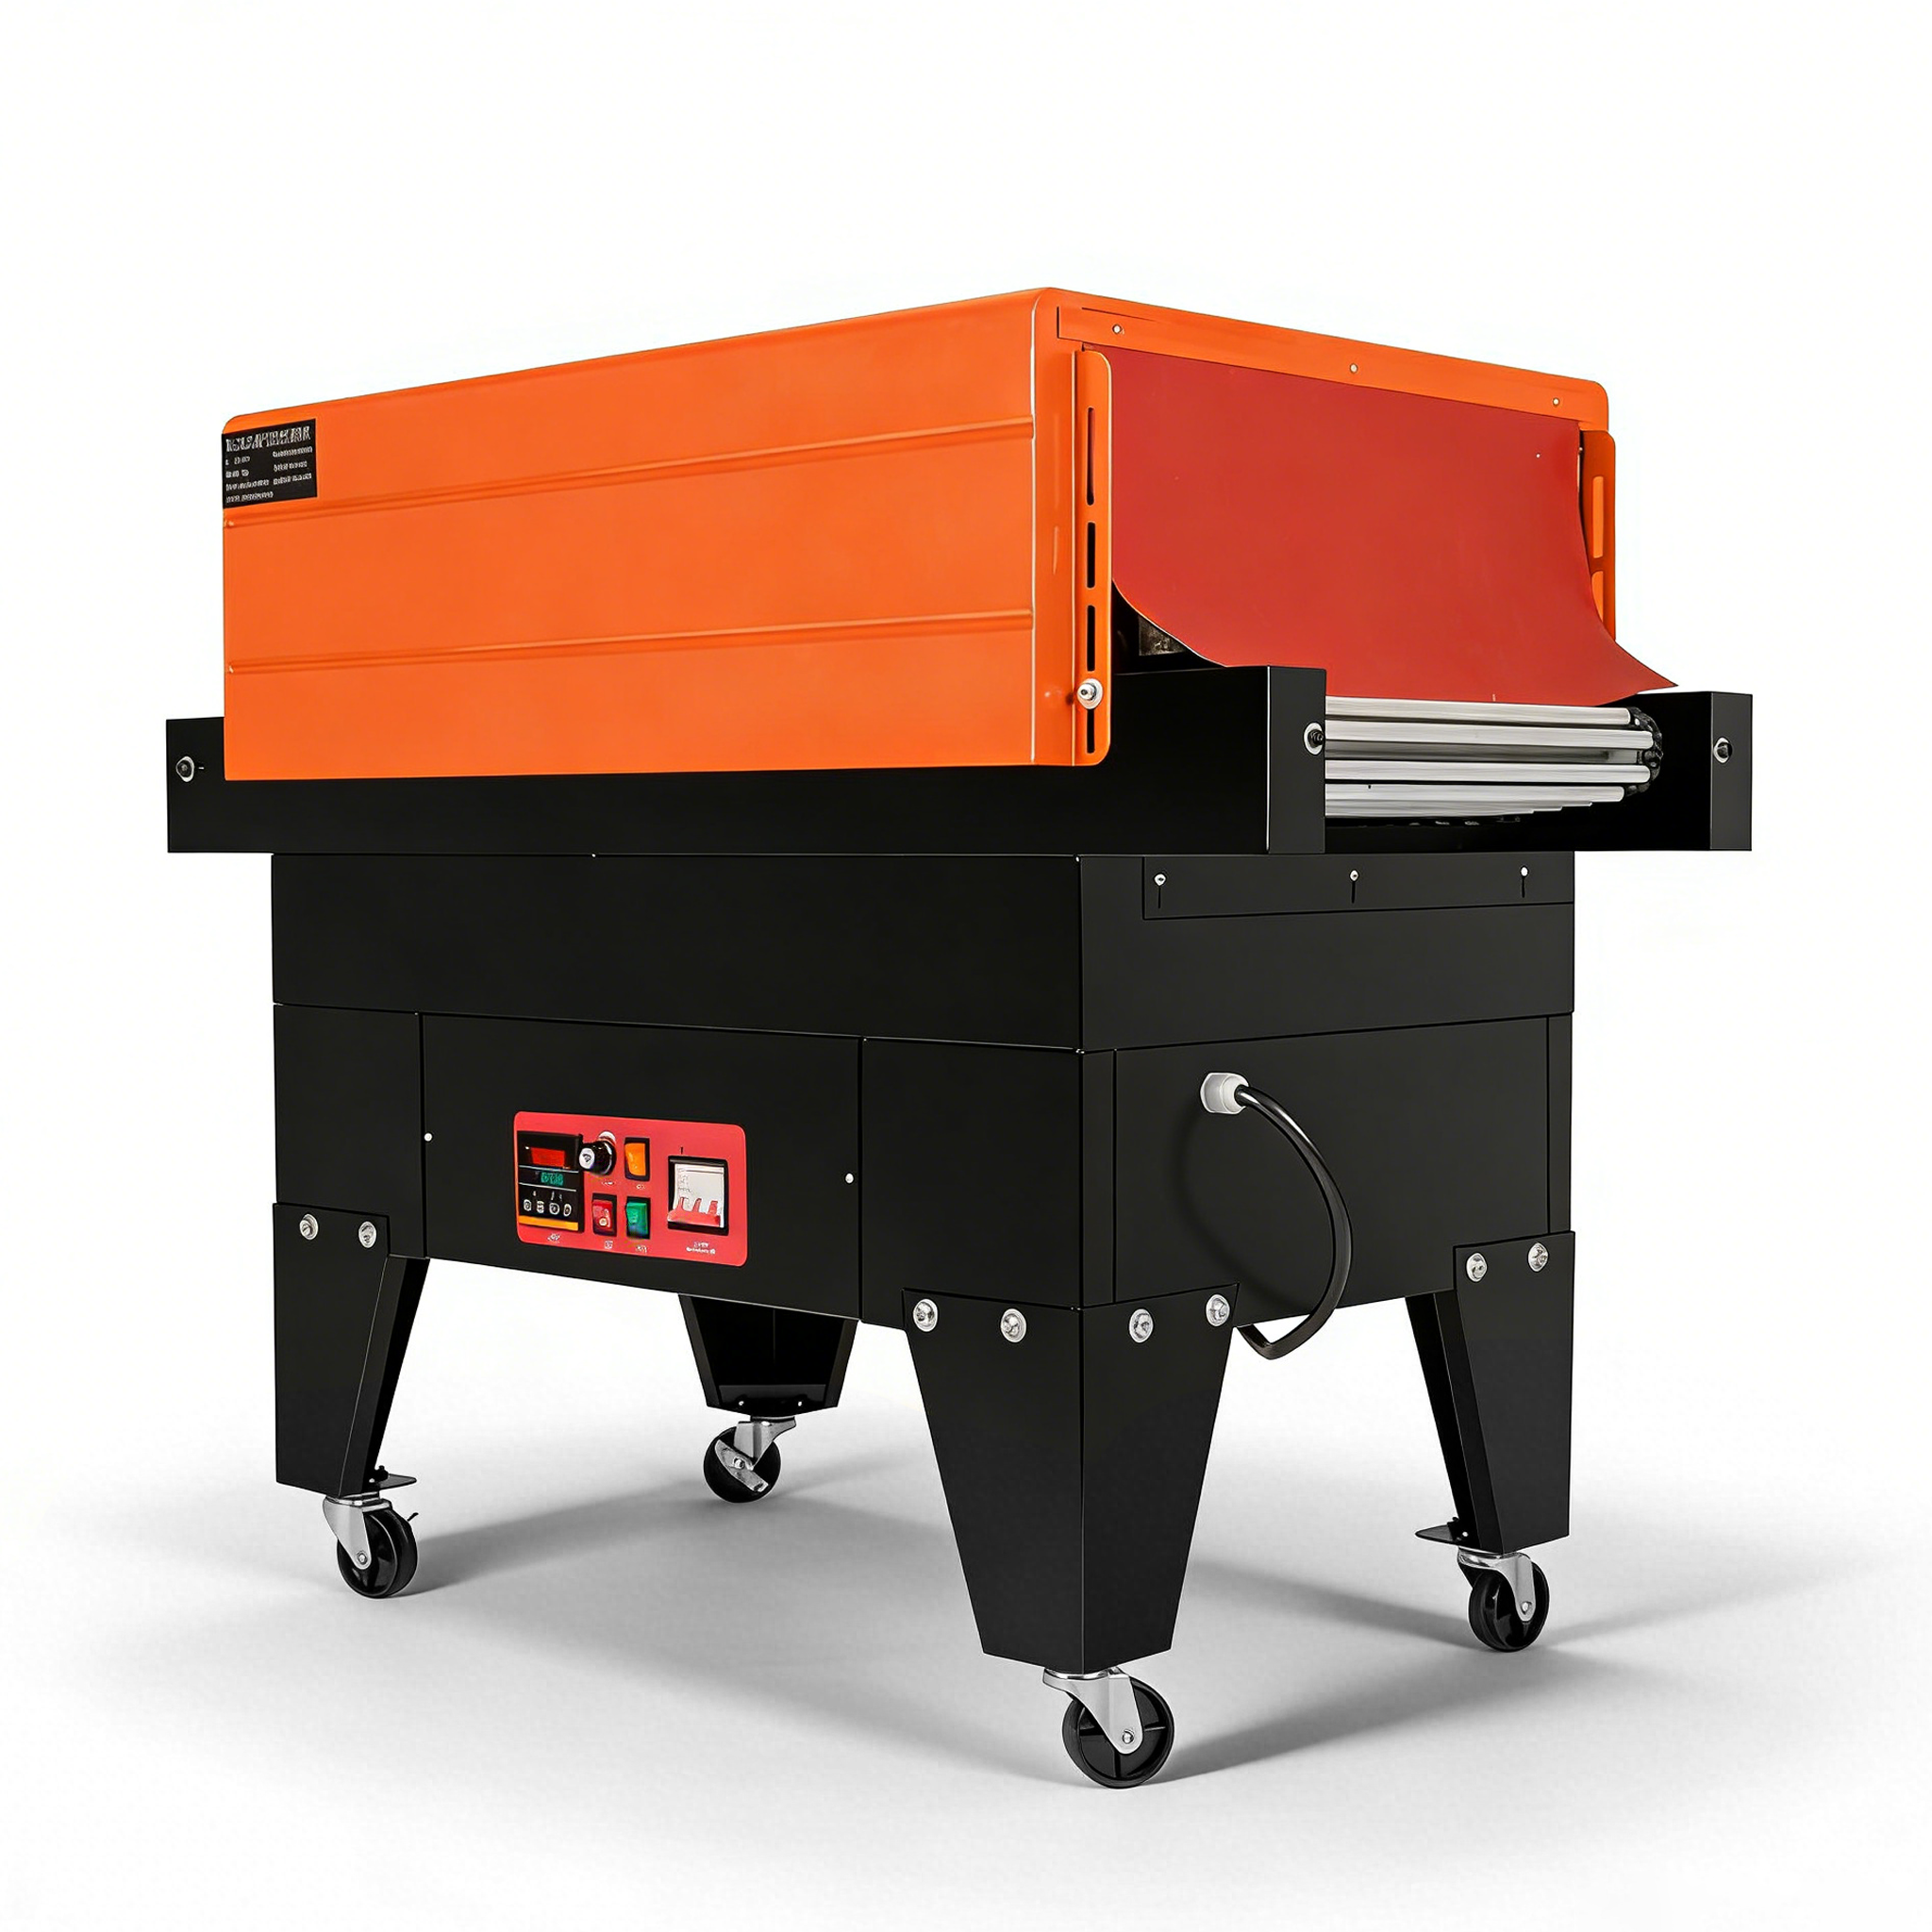
現場事例:すべての段ボール箱がしわになるシュリンクトンネル機
ラインがシュリンクトンネル機から観察した現象
ギフトボックス用の包装ラインで、ラップに折り目やくすみが発生しました。シュリンクトンネル機の設定温度は他の工場からそのままコピーされたもので、フィルムが均一にリラックスしなかったためです。機器の温度が低すぎると、箱が出口を通過する際にたるみが生じ、しわになります。現場チームは当初フィルムの品質を問題視しましたが、実際の原因は加熱条件でした。使用中のPVCフィルムに合った温度プロファイルを設定する必要があり、他フロアの別の作業で使われていた数値を無批判に流用すべきではなかったのです。
シュリンクトンネル機のしわを解消した温度調整
シュリンクトンネル装置の温度をわずかに下げ、コンベアの速度を上げることで、フィルムが焦げることなく均一に収縮しました。その結果、段ボール箱は平らで透明な状態で確実にラッピングされるようになりました。廃棄予定の段ボール箱を用いた短時間の試験で、最適な条件が見つかりました。以来、装置はその設定値を維持しており、ラッピング不良によるライン停止も解消されています。教訓として得られたのは、シュリンクトンネル装置は、使用するフィルムに応じて非常に狭い温度帯でしか正常に機能しないという点です。つまり、熱が強すぎても弱すぎても、どちらも問題になるのです。
チームは、この最適条件をフィルムの品番横に記録し、後続のシフトでも既に検証済みの数値から作業を始められるようにしました。特定の作業員の記憶に頼る運用では、その人が欠勤した時点で設定がずれてしまうリスクがあります。装置本体に簡潔なメモを残すことで、同様の問題の再発を防ぎました。こうした対策を実施してから1か月以内に、ラッピング不良率はほぼゼロまで低下し、本来なら適切な加熱設定によって完全に解消されていたはずの再作業に費やされる時間が、ラインから完全に姿を消しました。
シュリンクトンネル装置におけるリスク分析:加熱過多または加熱不足
フィルムの焼けと、収縮不十分による緩み(シュリンクトンネル装置由来)
過熱したシュリンクトンネル機はフィルムを溶かし、表面を曇らせ、ベルトに付着させてしまうことがあります。逆に、温度が低すぎるとフィルムの収縮が不十分になり、シワだらけで緩んだ状態のまま包装され、保護性能も低下します。どちらの場合も、商品の陳列時の印象を損ない、輸送中の品質保証もできなくなります。問題は、段ボール箱が実際に詰め込まれるまで機器上では判別しづらく、欠陥品がそのまま顧客へ届いてしまうのです。フィルムを変更する際には、量産開始前に必ずシュリンクトンネル機の再テストを実施してください。
見た目だけのロスではありません。緩んだフィルムでは十分な保護が得られず、輸送中に箱がずれたり、印刷面がこすれて傷ついたりします。一方、焼き付きを起こしたフィルムは安っぽい印象を与え、製品に張り付いてしまい、店頭で混乱を招く可能性があります。こうした結果はいずれも顧客へ直接届き、製品を開封する前からブランドイメージを左右します。わずか5分のテストで守れる価値は、単なるフィルムコストの数倍にも及びます。
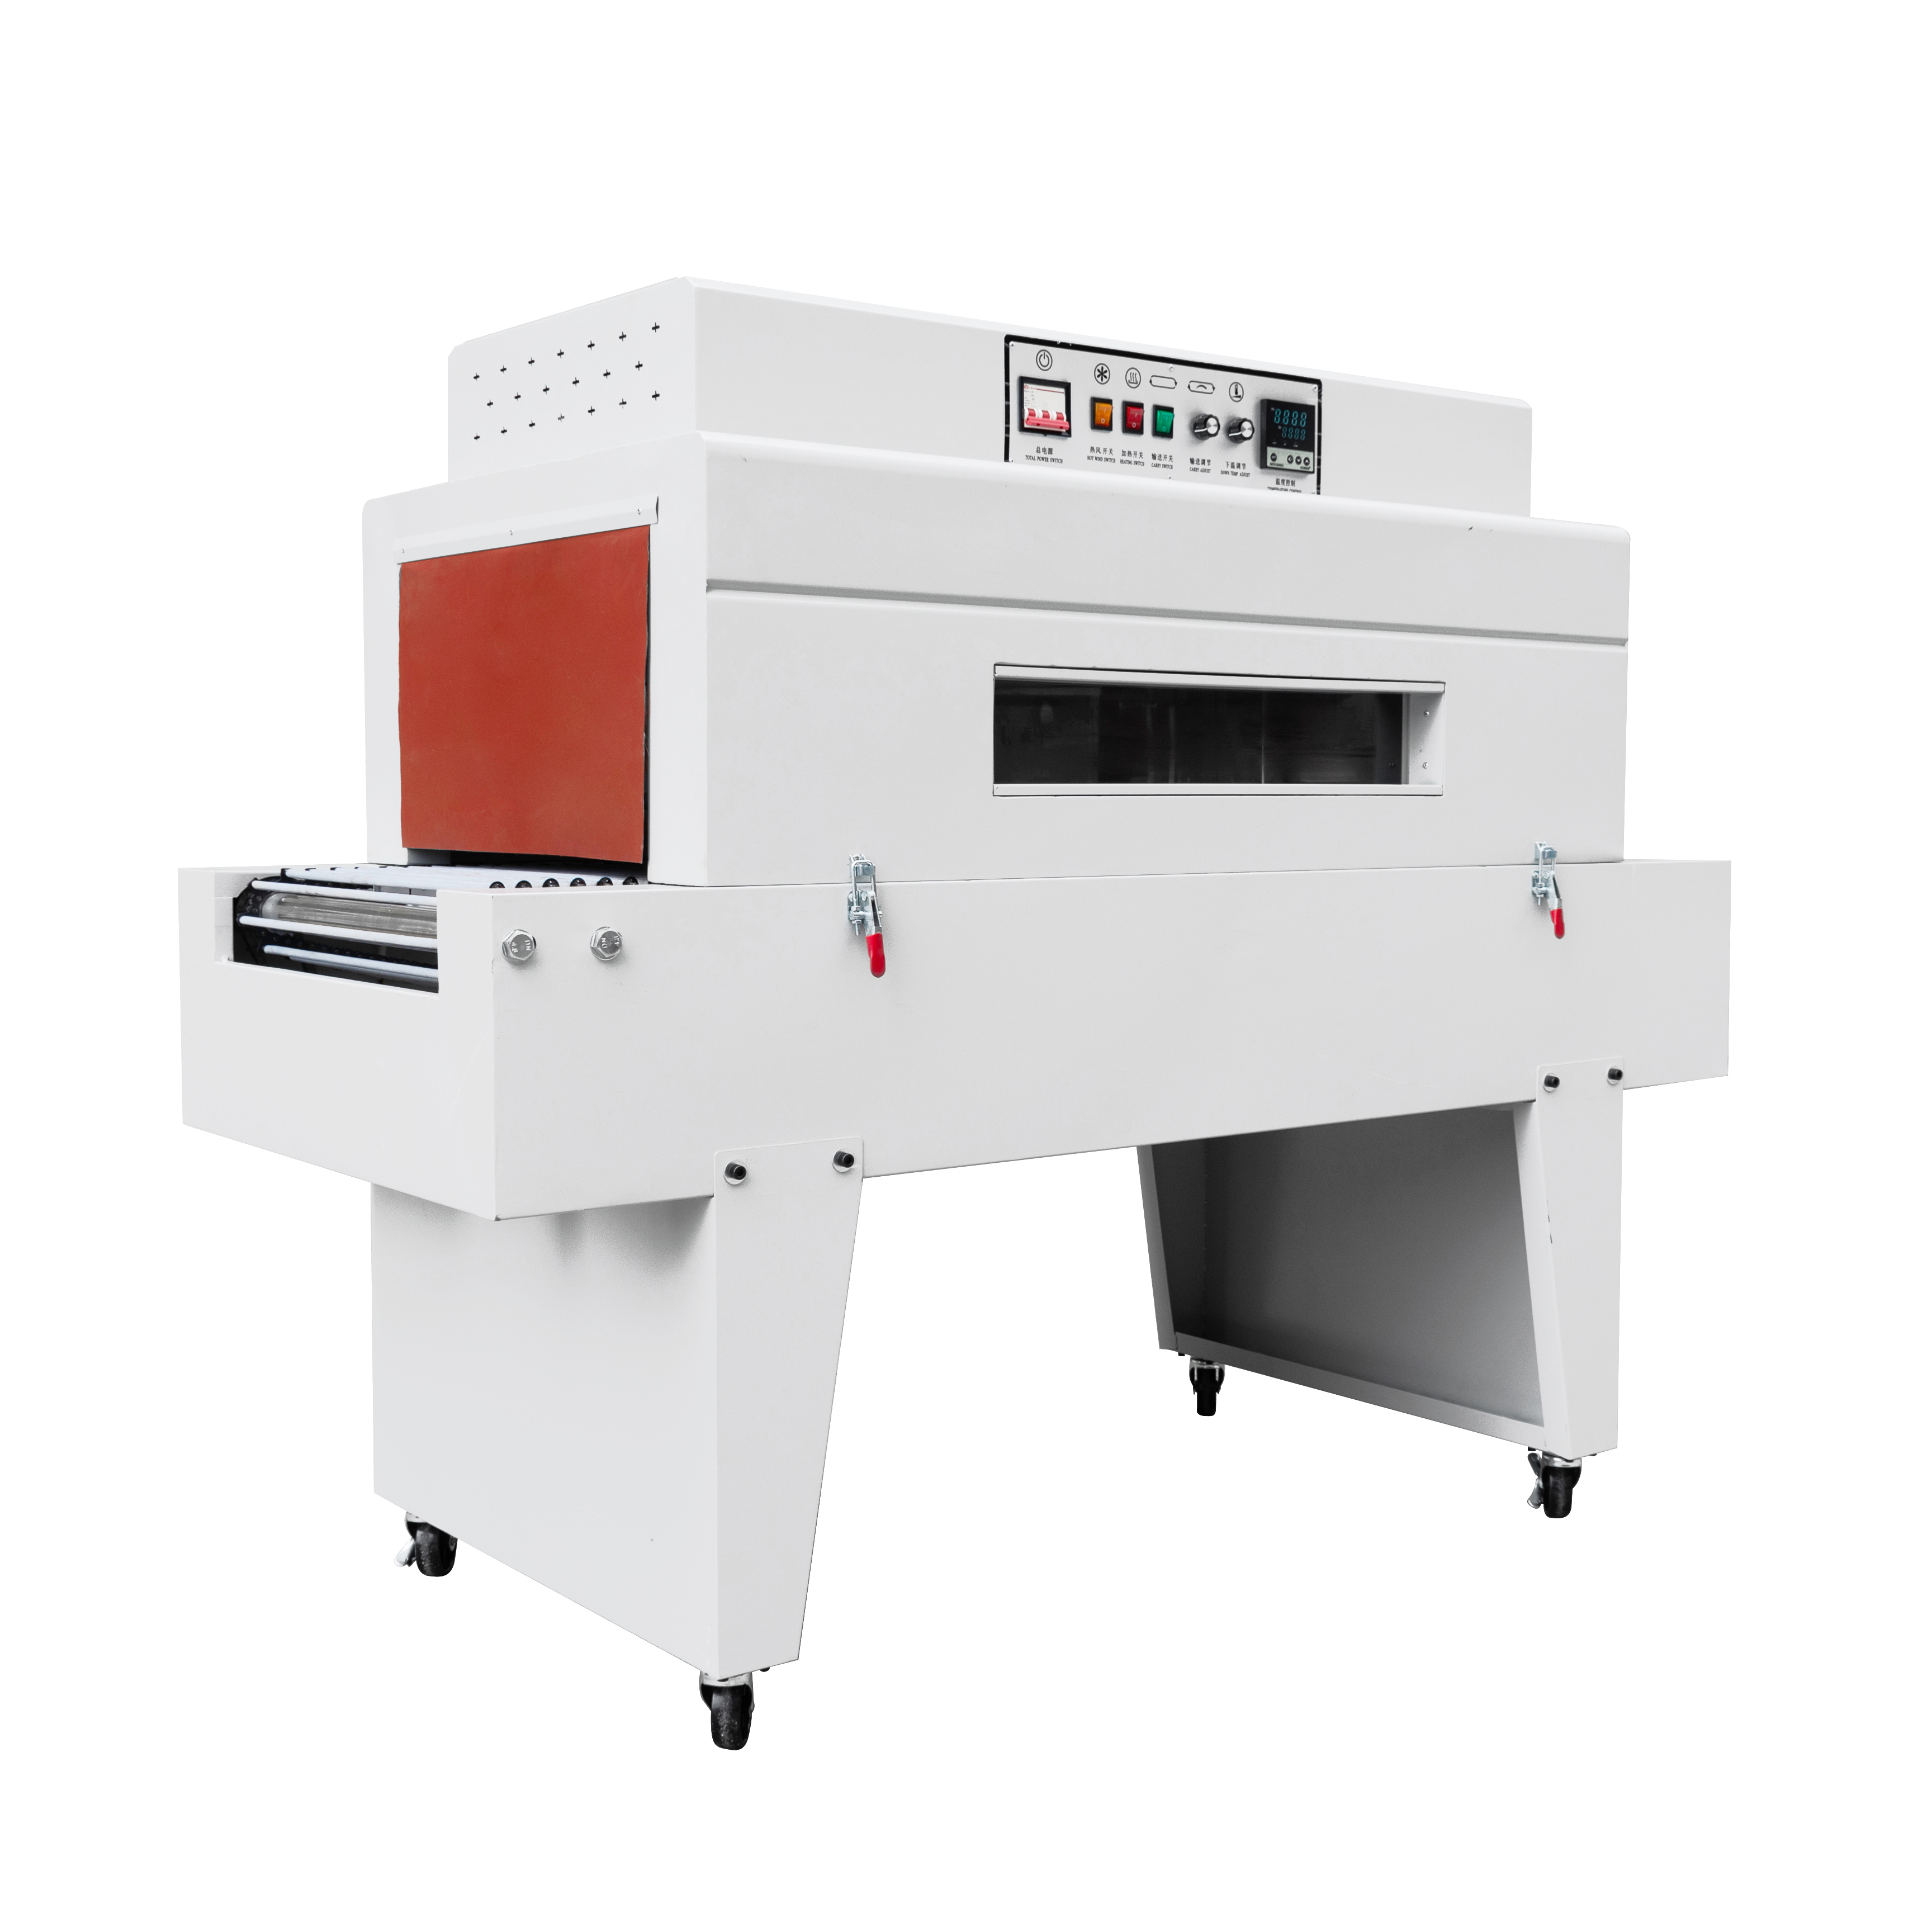
シュリンクトンネル機に関する専門的な分析とその基準
シュリンクトンネル機によるフィルムの収縮原理
収縮トンネル機は、加熱された空気をフィルムに吹き付けて、配向ポリマーを弛緩させ、段ボール箱に密着させる装置です。本装置は、空気温度・風量・コンベアベルト上の滞留時間の3つをバランスよく制御します。厚さや材質が異なるフィルムには、それぞれに最適な条件設定が必要です。温度が高すぎるとフィルムが焦げてしまい、低すぎると収縮後の「記憶」(しわやたるみ)が残ります。安定した制御性能を持つ収縮トンネル機を使えば、1シフトを通じて、すべての箱に対して均一で、きつめ・透明・安定したラッピングが実現できます。
風量は、温度表示器の数値と同じくらい重要です。ファンの風量分布が不均一なトンネルでは、平均温度が最適でも、片側は緩んだまま、反対側は焼き付きを起こすことがあります。温度設定と空気の流れは相互に作用するため、片方だけを調整しても、品質不良の根本的な解決にはほとんどつながりません。均一な空気循環を実現する装置であれば、最初の箱から最後の箱まで、オペレーターによる現場での頻繁な手動調整を必要とせず、安定した品質を維持できます。
収縮トンネル機のCEおよびISO規格対応情報
輸出向けに設計された適合 shrink tunnel 機は、EU機械指令2006/42/ECに基づきCEマークを付与されています。本機器は、リスク低減に関してEN ISO 12100を、電気的安全性に関してIEC/EN 60204-1をそれぞれ準拠する必要があります。ISO 9001品質マネジメントシステムを運用する製造業者は、各装置の組立および試験方法を文書化します。これらの規格・基準への適合は、購入者がshrink tunnel機が最低限の安全要件を満たしていると信頼できる根拠となります。こうした技術文書が整っていないshrink tunnel機は、欧州をはじめとする規制市場において、販売や導入に際して障壁に直面します。
同様の規格は、tunnelへの荷入れ・荷出し作業を行う従業員の安全も守ります。適切なガードや非常停止装置により、作業者の手が加熱部(ホットゾーン)に近づくのを防ぎ、また、文書化された製造品質によって、これらの安全機能が単なる装飾ではなく、実際に機能することを保証します。CEマークなどの適合表示を確認済みの購入者は、外見上は適合しているように見えても実際には監査に不合格となるという不愉快な事態を回避できます。こうしたデューデリジェンス(適切な確認作業)は、初めて工場の現場に監査官が訪問した時点で、その価値を十分に発揮します。
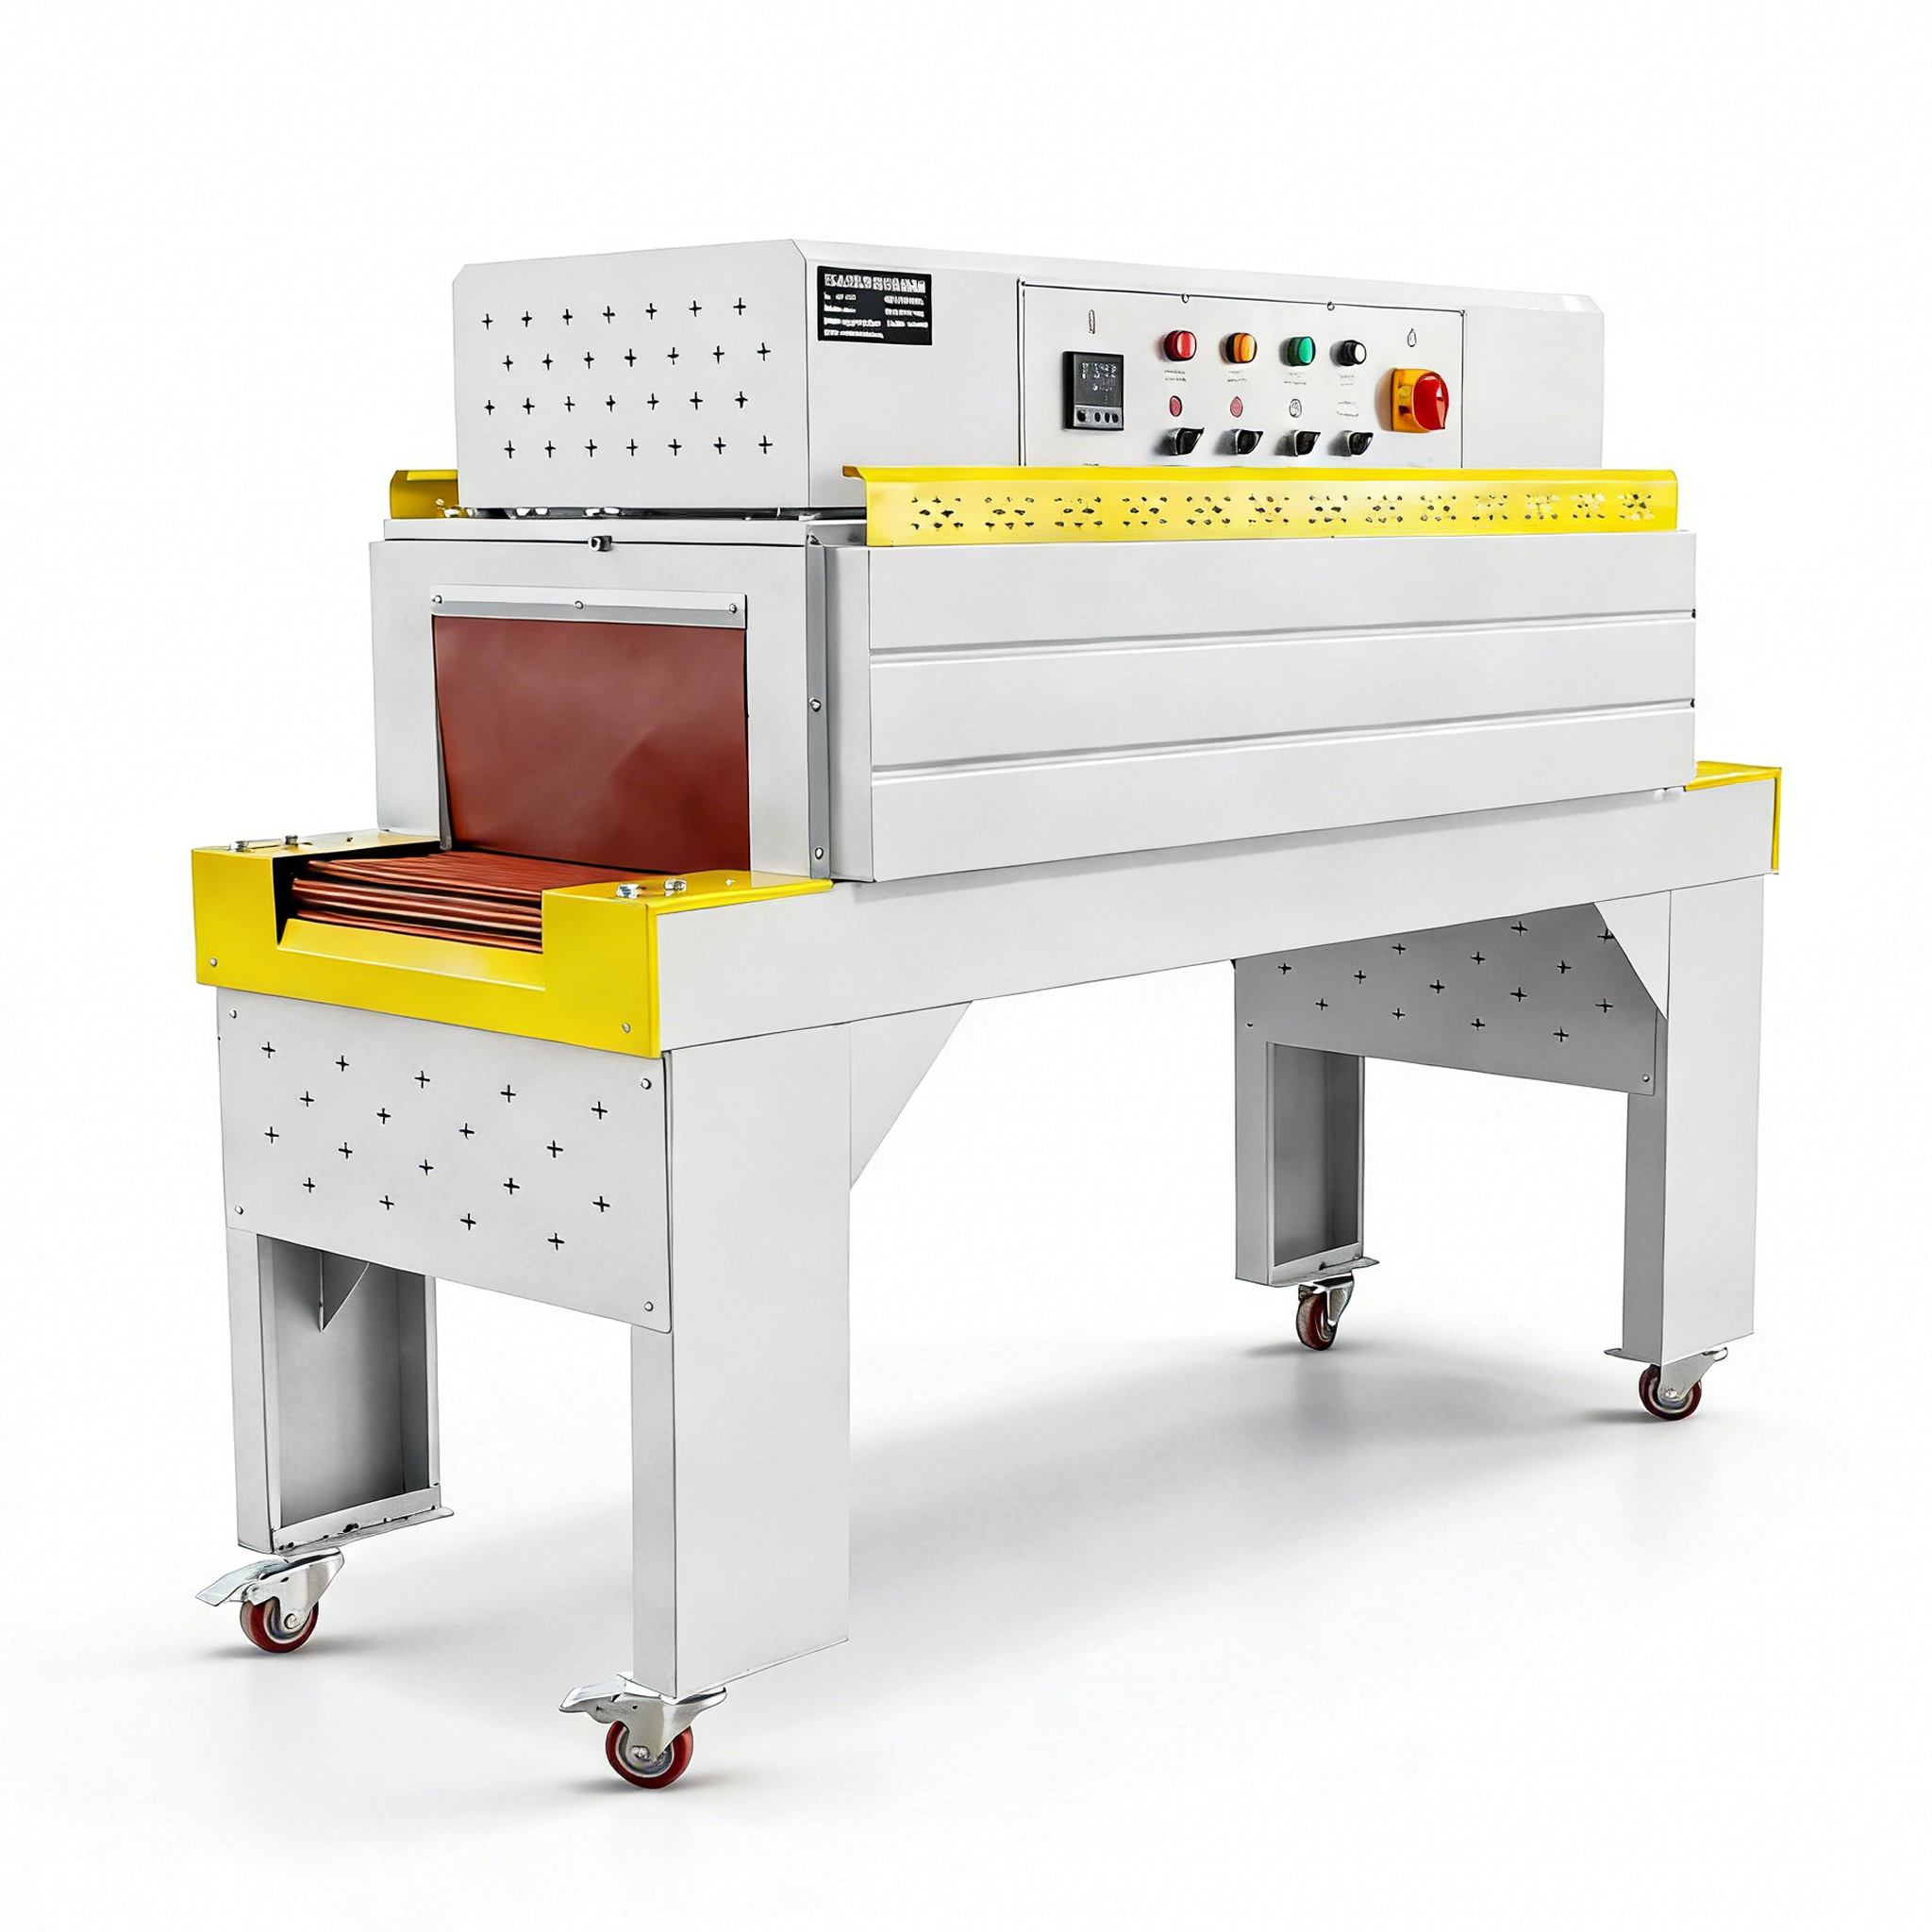
実用性:収縮トンネル機の選定・点検・使用・保守
フィルムに応じた収縮トンネル機の選定
PVC、PP、POFなど、使用するフィルムの種類に合った収縮トンネル機を選んでください。速度と温度が調整可能な機種は、より多くの製品に対応できます。また、対象となる段ボールサイズや1日の処理量に機器が適合することを確認してください。ヤンスン社は、食品・飲料・ギフト向けの熱収縮トンネル機を提供しており、CEおよびISO 9001認証書類も入手可能です。販売代理店様が収縮トンネル機の購入を検討される際には、 製品ページ 関連情報 熱収縮トンネル機に関するガイドライン 市場動向を把握するための資料としてご活用ください。
収縮トンネル機とフィルムの組み合わせを最適化することで、ほとんどのラップ不良を防げます。価格だけで選んだ機種は、製品に必要な空気流量制御機能が不足している可能性があり、結果として生産速度が遅くなってしまいます。実際の段ボール箱を持参して機種を選定すれば、推測による判断を避けられます。また、サプライヤーに実際の段ボール箱を使った試験ラップを依頼すれば、発注前・ライン導入前に結果を確認できるため、単なる期待ではなく、検証済みの結論に基づいた判断が可能になります。
サプライヤーが実際の製品で試験ラップを行うことで、仕様書だけでは得られない情報が明らかになります。デモでは、フィルムの端部での挙動や、コンベアベルトの最適な走行速度、さらに段ボール箱の高さに対してトンネルのサイズが適しているかどうかが確認できます。こうした実証データがあれば、返品につながる不確実な判断を回避できます。さらに、信頼できるパートナーは、日常点検や保守のポイントも共有してくれるので、繁忙期に故障が発生して販売機会を逃すリスクを事前に把握できます。
収縮トンネル機の日常点検と使用
運転開始前には、オペレーターが収縮トンネル装置の温度がフィルム仕様に合っているかを確認し、最初の段ボール箱の収縮状態を目視確認します。装置は十分に暖機運転する必要があります。暖機が不十分なまま包装を始めると、フィルムが無駄になります。使用中は、事前に試験済みの速度で運転し、加熱時間(ドウェルタイム)を適正に保つ必要があります。気流が均一な収縮トンネル装置では、段ボール箱が均一に収縮され、その後発生した品質不良の原因を、長時間の多品種生産でずれてしまった設定値まで遡って特定できます。
最初の1箱の確認は、ライン上で最もコスト効果の高い品質保証です。開口部のフィルムを引っ張って張り具合を手で確認すれば、パレットが完全密封される前に設定のズレを検出できます。この確認作業は数秒で済み、誰も気づかなかった欠陥を含む全ロットの出荷を防ぐことができます。サンプルを実際に確認するよりも、単にダイヤル表示を信用してしまうオペレーターこそが、後に「顧客から届いた商品の包装がシワだらけだった」という苦情の原因を説明することになるのです。
収縮トンネル装置の安定した加熱性能を維持する
シュリンクトンネル機のベルト、ファン、センサーを定期的に清掃・点検することで、精度が維持されます。メッシュに付着したほこりは熱を遮断するため、投入口部分は毎日拭き取りを行ってください。また、恒温器については、月1回、基準用温度計で校正確認することをおすすめします。ヤンスンでは、自社製シュリンクトンネル機向けに交換部品の供給や技術支援も行っています。そして、 お問い合わせページ 当社の販売窓口では、特定の装置に関する修理対応や部品調達について、お客様と当社エンジニアリングチームとの橋渡しを行っています。
清潔なトンネルこそ安定したトンネルです。フィルムから出る粉塵や残留物がメッシュやファンに付着すると、その層が熱を遮ってしまい、包装材への熱伝達が不十分になります。週1回の拭き取りと月1回のセンサー点検を実施すれば、季節の変化にもかかわらず品質のばらつきを抑えられます。保守作業には必ず担当者を明記し、忘れずに実施できる体制を整えてください。予防保全に基づいて定期的に手入れされた機器は、繁忙期に故障してから修理する機器よりも長寿命です。
よくあるご質問
シュリンクトンネル機の最適温度はどれくらいですか?
Answer:<br> シュリンクトンネル機の最適温度はフィルムの種類によって異なり、PVCやPOFの場合、一般的に120~160℃程度が目安です。実際の作業前に、不要な段ボール箱などを用いてテストを行い、フィルムが均一に収縮して焦げない「適正範囲」を確認してください。設定温度が高すぎると表面が焼け、低すぎるとしわが残ります。他の作業で使った数値を流用するのではなく、使用するフィルムに応じて個別に設定を調整してください。
フィルムの種類がシュリンクトンネル機の設定にどう影響しますか?
Answer:<br> 各フィルムはそれぞれ固有の温度と収縮速度で収縮するため、シュリンクトンネル機には素材ごとの最適条件(プロファイル)が必要です。PVC・PP・POFでは、熱量と滞留時間のバランスがそれぞれ異なります。たとえば、PVCを完璧に収縮できる設定でも、POFでは同じ条件下で焦げてしまうことがあります。本番稼働前に、実際に使うフィルムで必ずテストを行い、ラインで通すすべてのフィルムごとに簡易的な設定カード(レシピカード)を作成・保管してください。
シュリンクトンネル機でしわが生じる原因は何ですか?
Answer:<br> 収縮トンネル機でシワが生じる原因は、温度が低すぎたり、搬送速度が速すぎたり、空気の流れが不均一であることです。フィルムには「記憶性」があり、箱の周りで完全に弛緩することはありません。また、コンベアベルトが汚れている場合やセンサーの検出値にズレがある場合にもシワが発生することがあります。フィルムを変更した際には、必ず収縮トンネル機の再調整・再テストを行い、熱がトンネル内全体に均一に届くようメッシュ部分を清掃してください。
収縮トンネル機は、ボトルと段ボール箱の両方に対応できますか?
Answer:<br> 適切なサイズの収縮トンネル機であれば、トンネル内寸法と製品形状が合致し、フィルムの種類も適切であれば、ボトルと段ボール箱の両方を処理できます。本体には、それぞれの形状に応じて搬送速度および温度を微調整できる機能が必要です。ボトルの場合はメッシュベルトにより周囲への空気の流れを確保し、段ボール箱の場合は全方向へ均一な熱を供給する必要があります。実際の製品を用いて収縮トンネル機の動作を確認し、輸送中にラップが緩むことなく、かつ軽量な製品が圧壊しないよう、最適な条件を設定してください。
収縮トンネル機が満たすべき規格とは?
Answer:<br> 輸出向けのシュリンクトンネル機械は、EU機械指令2006/42/ECに基づきCEマークを表示する必要があり、EN ISO 12100およびIEC/EN 60204-1に準拠しなければなりません。ISO 9001認証取得メーカーは、製造および試験の品質を文書化します。これらの規格・基準を満たすシュリンクトンネル機械は、通関手続きがスムーズになり、作業者にとってより安全な保護措置を提供します。販売代理店にとっては、認証済みのシュリンクトンネル機械モデルを採用することで、法的責任を軽減し、国境を越えた販売活動を円滑に進めることができます。
シュリンクトンネル機械は、どのくらいの頻度で点検すればよいですか?
Answer:<br> シュリンクトンネル機械は、毎日の稼働開始前に簡易点検を行い、四半期ごとに詳細な点検を実施する必要があります。温度、運転速度、および目視で確認された不具合などの情報を記録した点検記録簿をつけると、装置の保守管理が効果的になります。高負荷で連続運転されるラインでは、塵や経年劣化によるセンサーの熱ドリフトを防ぐため、月1回のセンサー点検が必要になる場合があります。最新の点検記録が整備されている機械は、調整作業がはるかに容易です。なぜなら、次に発生する包装トラブルに対して、過去の記録という「歴史」が手元にあるからです。つまり、原因不明の「謎」ではなく、データに基づく対応が可能になるのです。
