 EN

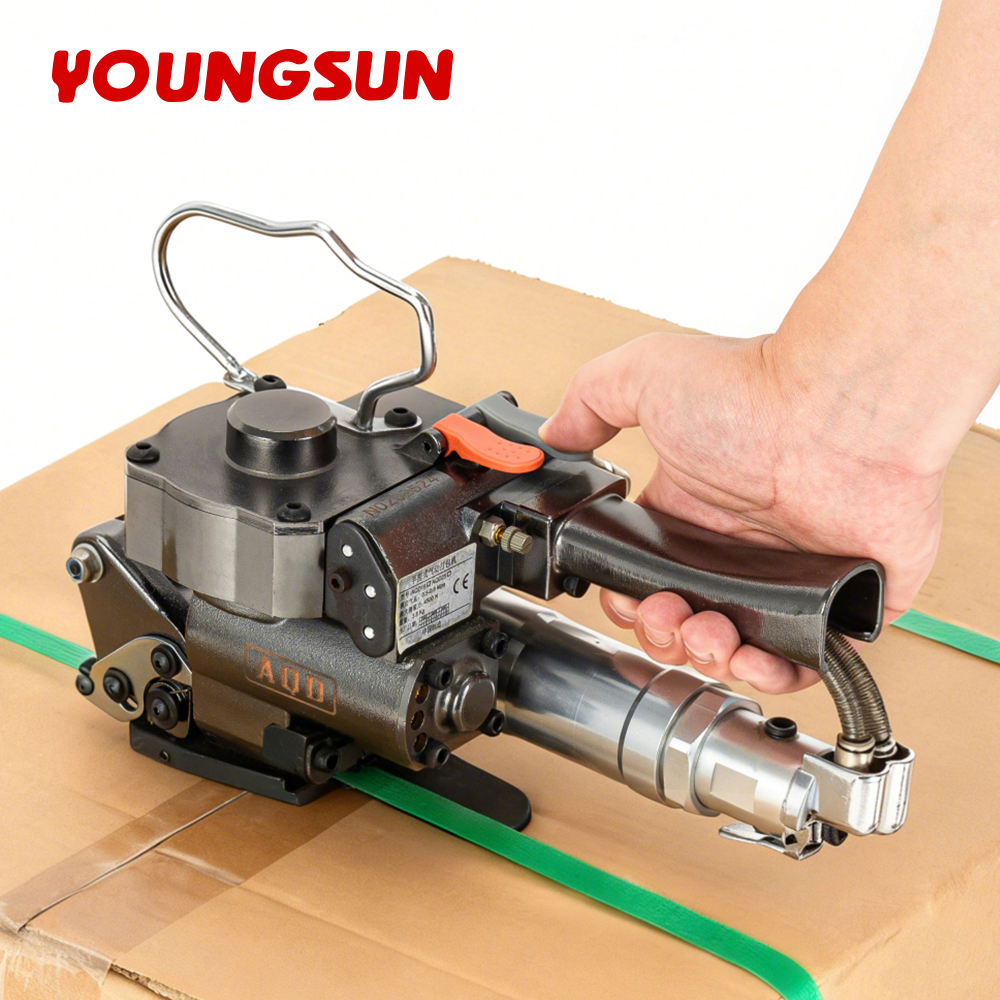
یک گیرکردن که هزینهٔ یک شیفت را داشت
خط بستن بستهبندی زمانی متوقف شد که یک اپراتور بدون پاکسازی مسیر تغذیه، سیمپیچ نوار بستن را عوض کرد. انتهای قدیمی نوار، چرخ کشش را گیر انداخت و دستگاه بستن خودکار خطاهای مکرری را گزارش داد. ده دقیقه توقف به یک ساعت تبدیل شد، زیرا در نهایت باید کام را باز کرد. علت اصلی، انجام نشدن یک مرحله بود، نه خرابی قطعهای. یک روش منظم و تمیز برای تعویض نوار، آن یک ساعت را به پنج دقیقه تبدیل میکند و هزار چرخهٔ بعدی را نیز حفظ میکند.
اهمیت انتهای قدیمی نوار
بقایای نوار در کانالهای راهنما، نوار جدید را در اولین مرحلهٔ تغذیه مهار میکنند. دستگاه بستن خودکار کشش را از چرخ اندازهگیری میکند؛ اگر انتهای قدیمی و جدید با هم مخلوط شوند، خوانشی نادرست از کشش انجام میشود و نوار شل میشود و در حین حمل و نقل شکست میخورد.
تحلیل ریسک
ناهماهنگی تنش
درجه نادرست بند یا چرخ کثیف، اصطکاک را تغییر میدهد؛ بنابراین دستگاه بستن خودکار بند، تنش کمتری اعمال میکند. بند شل باعث جابهجایی پالتها و سقوط محصولات میشود.
آسیب ناشی از قطعات متحرک
منطقه تغذیه و چاقو با سرعت بالا عمل میکند. در زمان تعویض، وارد کردن دست به آن منطقه خطر ایجاد بریدگی یا فشردگی را به همراه دارد. قفلکردن منبع انرژی حتی در هنگام تعویض «ساده» نیز ضروری است.
گرما و تماس با چاقو
چاقوی جوشدهنده داغ است. لمس آن در هنگام رفع گیرکرده، باعث سوختگی میشود.
تحلیل حرفهای
مسیر بند و چرخ تنظیم تنش
بند از پیچ خارج میشود، از چرخ تنظیم تنش عبور میکند، دور بسته را میپیچد، سپس دستگاه بستن خودکار اضافی بند را میکشد و با حرارت و برش سرد آن را جوش میدهد. چرخ با اصطکاک بند را گرفته و نگه میدارد؛ گرد یا روغن روی آن، میزان گیرش و کشش را تغییر میدهد.
عنصر گرمکننده و چاقو
عنصر گرمکننده همپوشانی بند را ذوب میکند و چاقو انتهای بند را برش میزند. اگر درجه بند متفاوت باشد، زمان جوش باید تغییر کند؛ در غیر این صورت، جوش ترک میخورد. تنظیمات دستگاه بستن خودکار به مشخصات بند وابسته است.
زمانبندی کام و تغذیه
کام، تغذیه و بازگشت را به حرکت درمیآورد. اگر دم سیم گیر کند، کام محدود شده و اهرم خم میشود. مسیر تمیز، زمانبندی تمیز را تضمین میکند.
مرجعهای معتبر
استانداردهای ایمنی ماشینآلات ANSI B11 و ISO 13849، محافظت از بخشهای تغذیه و چاقو را پوشش میدهند. استاندارد NFPA 79، کابینت الکتریکی را تنظیم میکند. قانون OSHA دربارهٔ قفلکردن و برچسبزنی (بخش ۲۹ CFR 1910.147) هنگام رفع گیرکردگی یا تعویض سیمپیچ اعمال میشود. استاندارد ISO 9001، کیفیت ساخت را پوشش میدهد. تجهیزات یانگسون این موارد را در راهنمای ماشین و راهنمای خدمات مستند میکند.
ارزش عملی
روش انتخاب نوار بست
درجه و عرض نوار را با ظرفیت دستگاه بستکش خودکار تطبیق دهید. PP و PET از نظر نیازهای جوشکاری متفاوتاند. از اندازهٔ هستهٔ نوار اطمینان حاصل کنید تا با دیسپنسر سازگان داشته باشد. تجهیزات یانگسون مشخصات سازگاندار را برای هر مدل فهرست میکند.
روش بازرسی قبل از تعویض
چرخ کشش را از گرد و غبار، چاقو را از باقیماندهها و مسیر را از دمهای قدیمی بررسی کنید. یک نگاه سریع، گیرکردگی را که از زمان شیفت میکاهد، پیش از وقوع جلوگیری میکند.
روش اجرای این روش
دستگاه را خاموش کنید، قفل کنید، سیم پیچ قدیمی را بردارید، مسیر را پاک کنید، سیم پیچ جدید را بارگذاری کنید، نوار را طبق نقشه راهنمایی عبور دهید و سپس یک نوار را در کشش پایین آزمایش کنید. دستگاه بستن خودکار باید نوار را بهدرستی تغذیه کند، جوش دهد و ببرد.
نحوه نگهداری
هر هفته غلتک را پاک کنید، انباشتگی روی تیغه را بررسی کنید و تعویض سیم پیچها را ثبت کنید. نوار را خشک نگه دارید؛ نوار مرطوب بهدرستی جوش نمیخورد. دستگاهی تمیز، همواره در دسترس باقی میماند.
سوالات متداول
سوال: نوار چند وقت یکبار باید تعویض شود؟
پاسخ: سیم پیچ را زمانی تعویض کنید که تقریباً تمام شده یا هنگام تغییر درجه نوار، نه بر اساس زمان ثابت. دستگاه بستن خودکار برای هر تعویض، نیازمند مسیری بدون انتهای قدیمی نوار است. خطوط پرظرفیت ممکن است چندین بار در روز، و خطوط کمظرفیت هفتگی نوار را تعویض کنند. نکته اصلی، تغذیهای تمیز و آزمایش یک نوار پس از هر تعویض است، نه تاریخ تقویمی.
سوال: چرا نوار جدید شل به نظر میرسد؟
پاسخ: نوارهای شل معمولاً نشاندهندهٔ چرخ تنظیم کثیف یا تنظیم نادرست میباشند. دستگاه بستن خودکار نوارها با اصطکاک عمل میکند؛ بنابراین گرد و غبار یا روغن، نیروی کشش را کاهش میدهد. چرخ را پاک کنید و تنظیم کشش را با مشخصات نوار هماهنگ سازید. وجود قطعهای قدیمی از نوار در راهنما نیز موجب سوئیچ شدن نادرست سنسور میشود. قبل از راهاندازی خط تولید، یک نوار را آزمایش کنید.
سوال: آیا هر نوع نواری برای این دستگاه مناسب است؟
پاسخ: خیر. نوارهای PP و PET زمان جوشکاری و کشش متفاوتی نیاز دارند. دستگاه بستن خودکاری که برای نوار PP تنظیم شده، نوار PET را بهصورت ضعیف جوش میدهد و بالعکس. عرض و هستهٔ نوار نیز باید با سر دستگاه هماهنگ باشند. همیشه مشخصات نامی مدل دستگاه را بررسی کنید. شرکت Youngsun Equipment محدودهٔ سازگانپذیر را منتشر میکند؛ استفاده از نوارهای خارج از این محدوده ممکن است منجر به گیرکردن و درزهای ناکافی شود.
سوال: آیا برای تعویض نوار، قفلکردن (lockout) الزامی است؟
پاسخ: بله. نوار و تیغه با نیرو و گرما بهصورت چرخشی کار میکنند. قوانین ایمنی اُشا (OSHA) در مورد قفلکردن و برچسبزنی (lockout-tagout) هرگاه محافظ باز شود یا گیرکردهای رفع شود، اعمال میشود. یک دستگاه بستبندی خودکار ممکن است در صورت قطع تنها از طریق صفحهنمایش، بدون انتظار، بهصورت غیرمنتظرهای چرخیده و فعال شود. انرژی را جدا کنید، عدم حرکت را تأیید نمایید، سپس تغییرات را انجام دهید. نادیده گرفتن این مراحل خطرات برش، فشردگی و سوختگی را بههمراه دارد.
سوال: چرا درز جوشخورده پاره یا فرسوده میشود؟
پاسخ: فرسودگی درز جوشخورده نشاندهندهٔ زمان جوشکاری نامناسب یا کثیف بودن تیغه است. دستگاه بستبندی خودکار ناحیهٔ همپوشانی نوار را گرم میکند تا ذوب شود؛ اگر زمان گرمایش خیلی کوتاه باشد، اتصال ضعیف میشود و اگر خیلی طولانی باشد، نوار سوخته میشود. مواد باقیمانده روی تیغه به درز جوشخورده منتقل میشوند. میزان گرما را با درجهٔ نوار تطبیق دهید و تیغه را طبق برنامهٔ تعیینشده تمیز کنید. جوشی تمیز و دقیق، بارهای حملونقل را بدون پارگی تحمل میکند.
سوال: چگونه میتوان از گیرکردنها در زمان تغییر نوار جلوگیری کرد؟
پاسخ: پیش از بارگذاری کویل جدید، تمام باقیماندههای قدیمی نوار را از راهنما پاک کنید. نوار را دقیقاً مطابق نقشه راهنما عبور دهید و مسیر را تمیز نگه دارید. دستگاه بستبندی خودکار زمانی گیر میکند که نوارهای متفاوت با هم در چرخ یا کام گیر کنند. پس از هر تعویض، یک نوار آزمایشی با کشش پایین اجرا کنید. تغییر دقیق در پنج دقیقه، بهتر از یک ساعت بازرسی و تعمیر بعدی است.
فهرست مطالب
- یک گیرکردن که هزینهٔ یک شیفت را داشت
- تحلیل ریسک
- تحلیل حرفهای
- مرجعهای معتبر
- ارزش عملی
-
سوالات متداول
- سوال: نوار چند وقت یکبار باید تعویض شود؟
- سوال: چرا نوار جدید شل به نظر میرسد؟
- سوال: آیا هر نوع نواری برای این دستگاه مناسب است؟
- سوال: آیا برای تعویض نوار، قفلکردن (lockout) الزامی است؟
- سوال: چرا درز جوشخورده پاره یا فرسوده میشود؟
- سوال: چگونه میتوان از گیرکردنها در زمان تغییر نوار جلوگیری کرد؟
