 EN

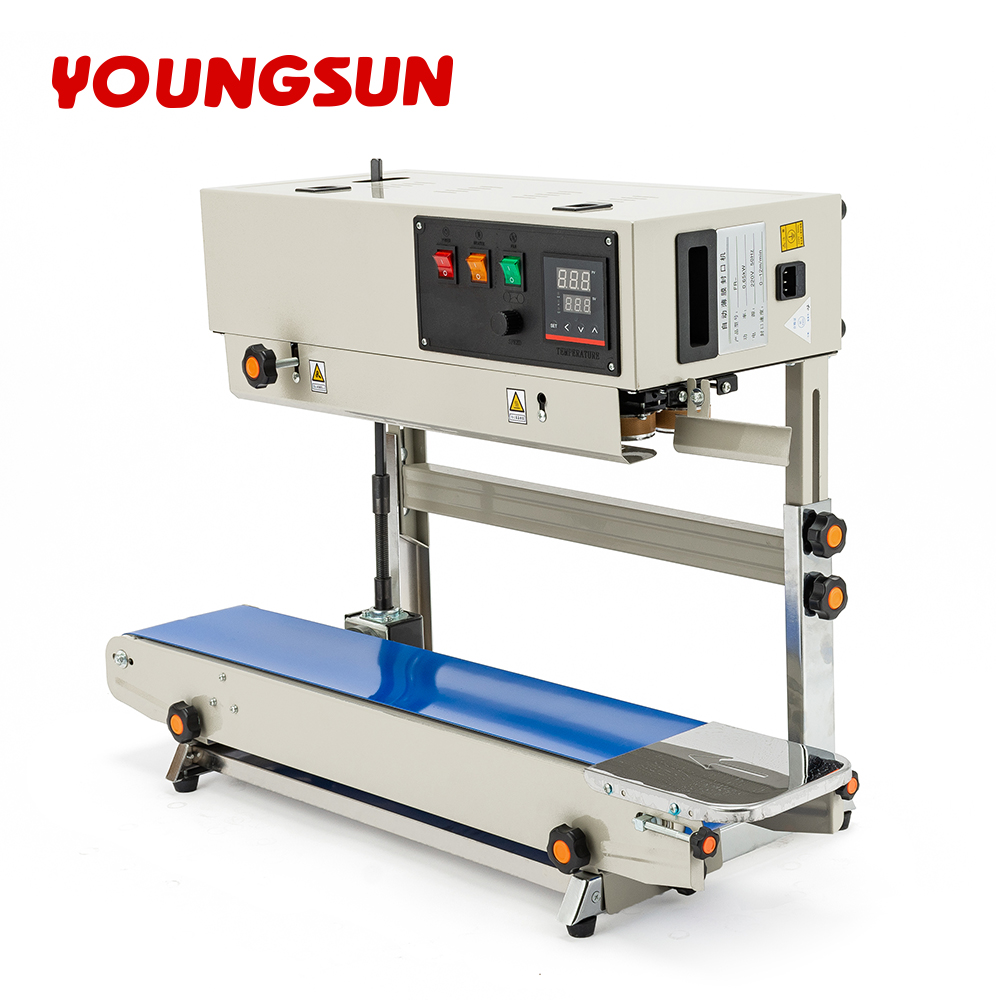
Vad är de viktigaste delarna i en kontinuerlig bandförsegling?
En chef för en förpackningslinje såg hur en kontinuerlig bandförsegling körde smärtfritt i åtta timmar i sträck och förseglade tusentals påsar utan ett enda fel. Maskinen verkade enkel – påsarna gick in i ena änden och kom ut förseglade vid den andra. Men inuti maskinen arbetade ett samordnat system av bälten, värmeelement, rullar och styrkomponenter tillsammans för att skapa konsekventa, lufttäta förseglingar.
Att förstå de viktigaste delarna i en kontinuerlig bandförsegling är inte bara teknisk kunskap – det är praktisk kunskap. Det hjälper operatörer att felsöka problem, underhållslag att hålla maskinerna igång och inköpschefer att fatta informerade inköpsbeslut.
Transportbältsystemet
Förbandet är grunden för en kontinuerlig bandförseglare. Den transporterar påsar genom tätningszonen med kontrollerad hastighet, vilket säkerställer en konstant exponering för värme och tryck.
De flesta bandtätningsmedel använder ett band som är beläget med teflon eller ett liknande värmebeständigt material. Teflonbeläggningen förhindrar att förpackningsfolien fastnar vid bandet under försegling. Bältet måste förbli rent och ordentligt spänt för att upprätthålla smidig drift.
Vissa maskiner har separata övre och nedre transportband som håller på påsen från båda sidor och ger stabil transport genom förseglingszonen. Denna dubbelbältesdesign är särskilt viktig för vertikalbandsförseglare som hanterar ståpåsar.
Uppvärmningselement och tätningsband
Uppvärmningselementet genererar värme som smälter det termoplastiska skiktet av förpackningsfolien. I en kontinuerlig bandtätare är värmeelementet vanligtvis en metallstav eller ett band som löper längs tätningszonen.
Tätningsbandet ofta ett Teflonbeläggt band eller ett separat uppvärmt band överför värme från elementet till förpackningsfolien. Bandet måste ha en konstant temperatur över hela ytan för att skapa enhetliga tätningar. Temperaturen styrs av en termostat eller elektronisk temperaturkontroll, som cyklar ström till värmeelementet för att upprätthålla inställningspunkten.
Dubbla värmeband är vanliga på högre klasser, vilket ger en jämnare värmefördelning och snabbare tätningshastigheter.
Tryckrollarna
Tryckroller använder kraft mot den uppvärmda filmen och trycker ihop skikten för att bilda ett förseglingssystem. Trycket måste vara konsekvent över hela tätningsbreddens längd. Ojämnt tryck skapar svaga punkter där tätningen kan misslyckas.
Rullarna är vanligtvis gjorda av värmebeständigt gummi eller silikon. Med tiden kan de bli glaserade eller utveckla platta fläckar, vilket minskar deras effektivitet. Regelbunden inspektion och utbyte av tryckrullar är avgörande för att hålla förseglingskvaliteten.
Vissa maskiner har justerbara tryckinställningar, vilket gör det möjligt för operatörerna att matcha trycket till filmens tjocklek och material.
Kylzonen
När tätningsbanden har applicerat värme och tryck måste det tätade området svalna innan påsen lämnar maskinen. Kylzonentypiskt en uppsättning kylstänger eller ett passivt kylområdetillåter förseglingen att sätta sig ordentligt.
Om tätningen inte kyls tillräckligt kan tätningarna förvrängas, spricka eller lossna. Maskiner med längre kylzoner eller aktiv kylning (t.ex. fläktar eller vattenkylda plattor) ger mer tillförlitliga tätningar, särskilt vid höga hastigheter.
Temperaturkontrollsystemet
Temperaturkontrollsystemet övervakar och reglerar tätningstemperaturen. Den består av
- Temperatursensor (termokoppl eller RTD): Mät värmeelementets faktiska temperatur
- Temperaturkontroll : Jämför den uppmätta temperaturen med inställpunkten och justerar effekten till värmeelementet
- Förbindelse med en elektrisk eller elektrisk ström : Överför ström till värmeelementet baserat på styrans signal
Modern bandsealare använder digitala temperaturreglare med PID-algoritmer (proportionell-integral-derivativ) för exakt temperaturkontroll.
Hastighetsreglersystemet
Sealhastigheten – dvs. hur snabbt transportbandet rör sig – påverkar mängden värme som tillförs filmen. Högre hastigheter kräver högre temperaturer för att uppnå samma sealkvalitet; lägre hastigheter kan överheta filmen.
De flesta bandsealare har justerbar hastighetskontroll, vilket gör att operatörer kan anpassa hastigheten till filmens material och tjocklek. Vissa avancerade maskiner har synkroniserad hastighets- och temperaturkontroll som automatiskt justerar båda parametrarna.
Ram och konstruktionskomponenter
Ramen ger den strukturella integritet som håller alla komponenter i linje. En styv ram förhindrar vibrationer och feljusteringar som kan påverka sealkvaliteten.
Tungt byggda kontinuerliga bandförseglare använder förstärkta stålskelett för att klara långa timmar av obegränsad drift. Ramdesignen påverkar också tillgängligheten för rengöring och underhåll.
Valfria komponenter
Många kontinuerliga bandförseglare inkluderar valfria funktioner:
Kodhjul eller skrivare : Skriver ut partinummer, produktionsdatum och utgångsdatum under förseglingsprocessen.
Digitalskärm : Visar temperatur, hastighet och andra driftparametrar i realtid.
Automatisk påspositionering : Leder påsar till rätt position innan försegling, vilket minskar operatörens ansträngning.
Underhåll av viktiga delar
Transportband : Rengör regelbundet för att ta bort limrester och smuts. Kontrollera spänningen och justera vid behov.
Värmeelement : Testa motståndet periodiskt för att upptäcka kommande fel.
Tryckrullar : Undersök om det finns glans eller platta fläckar. Byt ut när ytan blir ojämn.
Temperatursensorer : Kontrollera kalibreringen årligen. Byt ut om avläsningarna avviker.
Drivsystem : Smörj lager och kontrollera remsspänningen enligt tillverkarens rekommendationer.
En underhållssuccéshistoria
En livsmedelsförverkande anläggning som använde en kontinuerlig bandseglare i tolv timmar dagligen upplevde frekventa segelfel. Underhållslaget spårade problemet till en sliten tryckrulle som inte applicerade jämn tryckkraft över hela segelbredden. Att byta ut rullen löste problemet omedelbart. Laget införde sedan ett kvartalsvis inspektions- och utbyteschema för rullar. Segelfelen minskade med 90 % och maskinens drifttid ökade kraftigt.
Vanliga frågor
Vad är en kontinuerlig bandseglare?
En kontinuerlig bandseglare är en värmseglmaskin som använder ett rörligt transportband och uppvärmda segelband för att skapa kontinuerliga, lufttäta segel på flexibla förpackningsmaterial såsom PE, PP, laminerade filmer och aluminiumfoliepåsar.
Vilka är de viktigaste delarna i en bandförsegling?
De mest kritiska delarna är transportbandet, uppvärmningselementet, förseglingsbandet, tryckrullarna, temperaturregleringssystemet och hastighetsregleringen. Var och en spelar en avgörande roll för att skapa konsekventa och pålitliga förseglingar.
Hur skiljer sig en bandförsegling från en impulsförsegling?
En bandförsegling använder kontinuerlig värme för obegränsad försegling och är utformad för högvolymproduktion. En impulsförsegling tillämpar en kort värmpuls och är bättre lämpad för lägre volymer eller periodisk användning.
Hur ofta bör delar i en bandförsegling bytas ut?
Utväxlingsintervallen beror på användningen. Transportband och tryckrullar håller vanligtvis 6–12 månader vid högvolymdrift. Uppvärmningselement kan hålla 1–3 år. Regelbunden inspektion är den bästa vägledningen.
Varför är Teflonbeläggningen på bandet viktig?
Teflonbeläggningen förhindrar att förpackningsfolien fastnar vid transportbandet under förseglingsprocessen. Utan denna beläggning skulle smält plast fastna vid bandet, vilket leder till dåliga förseglingar och kräver frekvent rengöring.
Kan en kontinuerlig bandförseglingssystem skriva ut information på förpackningar?
Många kontinuerliga bandförseglingssystem har en integrerad kodhjul- eller skrivarfunktion som skriver ut datumkoder, partinummer och annan information under förseglingsprocessen. Detta eliminerar behovet av ett separat etiketterings- eller skrivsteg.
