 EN

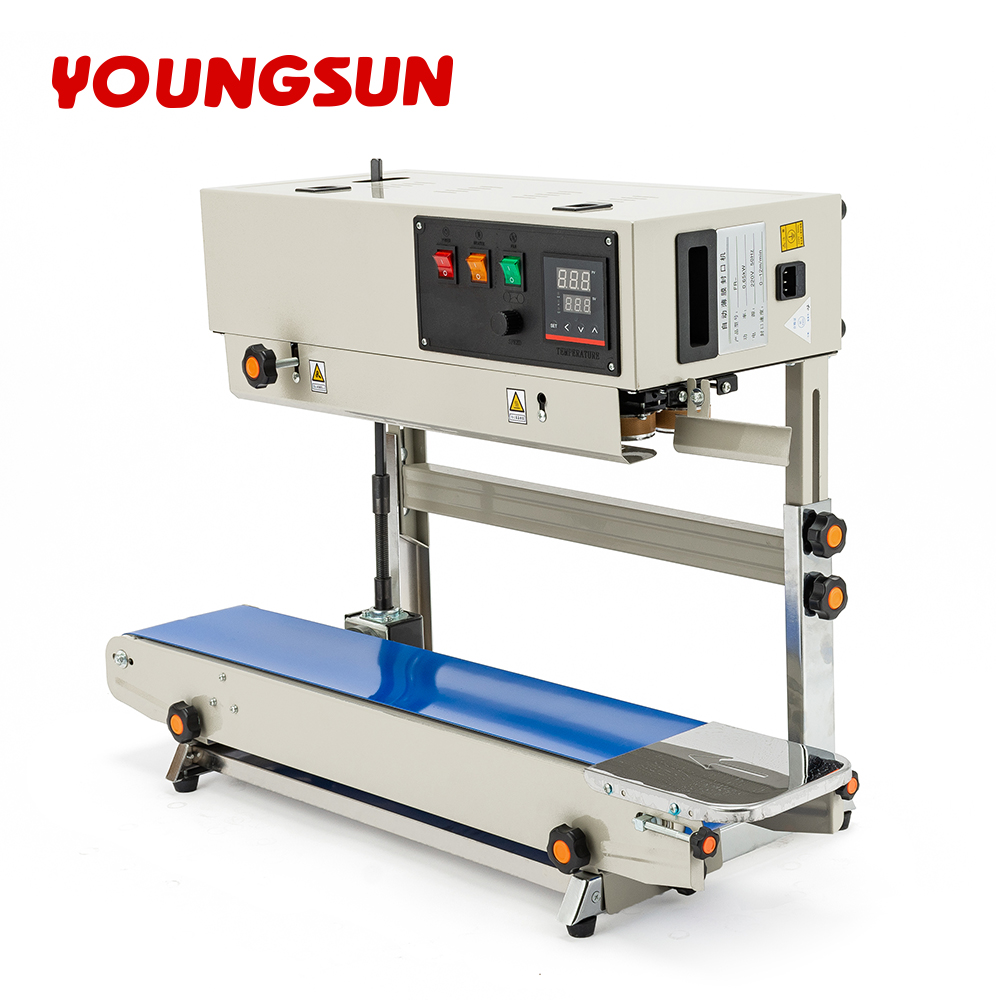
Какие ключевые компоненты непрерывного ленточного запайщика?
Менеджер упаковочной линии наблюдал, как непрерывный ленточный запайщик работал без сбоев в течение восьми часов подряд, герметично запечатывая тысячи пакетов. Машина казалась простой: пакеты поступали с одной стороны и выходили уже запечатанными с другой. Однако внутри неё слаженно взаимодействовала система лент, нагревателей, роликов и управляющих устройств, обеспечивавшая стабильные и герметичные швы.
Понимание ключевых компонентов непрерывного ленточного запайщика — это не просто технические знания, а практические навыки. Оно помогает операторам выявлять и устранять неисправности, командам по техническому обслуживанию поддерживать бесперебойную работу оборудования и менеджерам по закупкам принимать обоснованные решения при приобретении техники.
Система конвейерного транспортера
Ленточный конвейер является основой непрерывного ленточного запайщика. Он транспортирует пакеты через зону запайки с контролируемой скоростью, обеспечивая стабильное воздействие тепла и давления.
Большинство ленточных запайщиков используют ленту с покрытием из тефлона или аналогичный термостойкий материал. Тефлоновое покрытие предотвращает прилипание упаковочной плёнки к ленте в процессе запайки. Лента должна оставаться чистой и правильно натянутой для обеспечения бесперебойной работы.
В некоторых машинах предусмотрены отдельные верхняя и нижняя ленты конвейера, которые захватывают пакет с обеих сторон, обеспечивая устойчивую транспортировку через зону запайки. Такая двухленточная конструкция особенно важна для вертикальных ленточных запайщиков, работающих со стоячими пакетами.
Нагревательные элементы и запайочные ленты
Нагревательный элемент создаёт тепло, необходимое для плавления термопластичного слоя упаковочной плёнки. В непрерывном ленточном запайщике нагревательный элемент обычно представляет собой металлический стержень или полосу, проходящую по всей длине зоны запайки.
Уплотнительная лента — зачастую лента с покрытием из тефлона или отдельная нагреваемая лента — передаёт тепло от нагревательного элемента на упаковочную плёнку. Лента должна поддерживать постоянную температуру по всей своей поверхности, чтобы обеспечить равномерное формирование швов. Температура регулируется термостатом или электронным регулятором температуры, который включает и выключает подачу питания на нагревательный элемент для поддержания заданного значения.
Две нагревательные ленты часто применяются в моделях премиум-класса, обеспечивая более равномерное распределение тепла и более высокую скорость герметизации.
Прижимные ролики
Прижимные ролики прикладывают усилие к нагретой плёнке, прижимая её слои друг к другу для формирования шва. Давление должно быть одинаковым по всей ширине шва: неравномерное давление создаёт слабые участки, где шов может разрушиться.
Ролики обычно изготавливаются из термостойкой резины или силикона. Со временем их поверхность может потерять шероховатость («застеклиться») или образоваться сплющенные участки, что снижает эффективность. Регулярный осмотр и замена прижимных роликов необходимы для поддержания качества швов.
Некоторые машины имеют регулируемые настройки давления, что позволяет операторам подстраивать давление под толщину плёнки и тип материала.
Зона охлаждения
После того как уплотнительные ленты подают тепло и давление, зону уплотнения необходимо охладить до выхода пакета из машины. Зона охлаждения — обычно набор охлаждающих планок или пассивный участок охлаждения — обеспечивает правильное формирование уплотнения.
При недостаточном охлаждении уплотнения могут деформироваться, трескаться или ослабевать. Машины с более длинной зоной охлаждения или активным охлаждением (например, вентиляторами или водяными охлаждающими пластинами) обеспечивают более надёжные уплотнения, особенно при высокой скорости работы.
Система управления температурой
Система управления температурой контролирует и регулирует температуру уплотнения. Она состоит из:
- Датчик температуры (термопара или RTD): измеряет фактическую температуру нагревательного элемента
- Контроллер температуры регулятор: сравнивает измеренную температуру с заданным значением и корректирует подводимую мощность к нагревательному элементу
- Твердотельное реле или контактор переключает подачу питания к нагревательному элементу по сигналу регулятора
Современные ленточные герметизаторы используют цифровые регуляторы температуры с алгоритмами ПИД (пропорционально-интегрально-дифференциальными) для точного контроля температуры.
Система управления скоростью
Скорость герметизации — скорость движения конвейерной ленты — влияет на количество тепла, передаваемого плёнке. При более высоких скоростях требуются более высокие температуры для достижения того же качества шва; при более низких скоростях плёнка может перегреться.
Большинство ленточных герметизаторов оснащены регулируемым управлением скоростью, что позволяет операторам подстраивать её под тип и толщину плёнки. Некоторые передовые машины имеют синхронизированное управление скоростью и температурой, автоматически корректирующее оба параметра.
Рама и конструктивные компоненты
Рама обеспечивает конструкционную жёсткость, сохраняя правильное взаимное расположение всех компонентов. Жёсткая рама предотвращает вибрации и смещения, которые могут ухудшить качество шва.
Тяжёлые непрерывные ленточные герметизаторы используют усиленные стальные рамы, способные выдерживать длительную бесперебойную эксплуатацию. Конструкция рамы также влияет на удобство очистки и технического обслуживания.
Дополнительные компоненты
Многие непрерывные ленточные запайщики включают дополнительные опции:
Кодирующее колесо или принтер : Печатает номера партий, даты производства и сроки годности в процессе запайки.
Цифровой дисплей : Отображает температуру, скорость и другие рабочие параметры в реальном времени.
Автоматическое позиционирование пакетов : Направляет пакеты в правильное положение перед запайкой, снижая нагрузку на оператора.
Обслуживание ключевых компонентов
Конвейерная лента : Регулярно очищайте от остатков клея и загрязнений. Проверяйте натяжение и при необходимости регулируйте.
Нагревательные элементы : Периодически проверяйте сопротивление для выявления признаков предстоящего отказа.
Ролики под давлением : Осматривайте на наличие стекловидного налёта или сплющенных участков. Заменяйте при неравномерности поверхности.
Датчики температуры : Проверяйте калибровку ежегодно. Заменяйте при отклонении показаний.
Приводная система : Смазывайте подшипники и проверяйте натяжение ремня в соответствии с рекомендациями производителя.
История успешного технического обслуживания
На пищевом предприятии, где непрерывный ленточный запайщик эксплуатировался по 12 часов в сутки, часто возникали отказы герметизации. Команда технического обслуживания установила, что причина — изношенный прижимной ролик, не обеспечивающий равномерного давления по всей ширине шва. Замена ролика немедленно устранила проблему. После этого команда внедрила график осмотра и замены роликов каждые три месяца. Количество отказов герметизации сократилось на 90 %, а время безотказной работы оборудования значительно увеличилось.
Часто задаваемые вопросы
Что такое непрерывный ленточный герметизатор?
Непрерывный ленточный запайщик — это термозапайочная машина, использующая движущуюся конвейерную ленту и нагреваемые запайочные полосы для создания непрерывных герметичных швов на гибких упаковочных материалах, таких как ПЭ, ПП, ламинированные плёнки и пакеты из алюминиевой фольги.
Какие компоненты являются наиболее важными в ленточном запайщике?
Самыми важными компонентами являются конвейерная лента, нагревательный элемент, уплотнительная лента, прижимные ролики, система регулирования температуры и система регулирования скорости. Каждый из них играет ключевую роль в формировании стабильных и надёжных уплотнений.
Чем ленточный упаковочный аппарат отличается от импульсного упаковочного аппарата?
Ленточный упаковочный аппарат использует непрерывный нагрев для бесперебойного уплотнения и предназначен для производства высокого объёма. Импульсный упаковочный аппарат подаёт кратковременный импульс тепла и лучше подходит для низких объёмов или прерывистой эксплуатации.
Как часто следует заменять компоненты ленточного упаковочного аппарата?
Интервалы замены зависят от интенсивности эксплуатации. Конвейерные ленты и прижимные ролики обычно служат от 6 до 12 месяцев при высоком объёме производства. Нагревательные элементы могут работать от 1 до 3 лет. Регулярный осмотр — лучший ориентир для принятия решения.
Почему тефлоновое покрытие ленты имеет важное значение?
Тефлоновое покрытие предотвращает прилипание упаковочной плёнки к конвейерной ленте во время уплотнения. Без него расплавленный пластик будет прилипать к ленте, что приведёт к некачественным уплотнениям и потребует частой очистки.
Может ли непрерывный ленточный запайщик наносить печать на упаковку?
У многих непрерывных ленточных запайщиков имеется встроенный кодирующий диск или принтер, который наносит дату изготовления, номер партии и другую информацию в процессе запайки. Это исключает необходимость отдельного этапа маркировки или печати.
Содержание
-
Какие ключевые компоненты непрерывного ленточного запайщика?
- Система конвейерного транспортера
- Нагревательные элементы и запайочные ленты
- Прижимные ролики
- Зона охлаждения
- Система управления температурой
- Система управления скоростью
- Рама и конструктивные компоненты
- Дополнительные компоненты
- Обслуживание ключевых компонентов
- История успешного технического обслуживания
- Часто задаваемые вопросы
