 EN

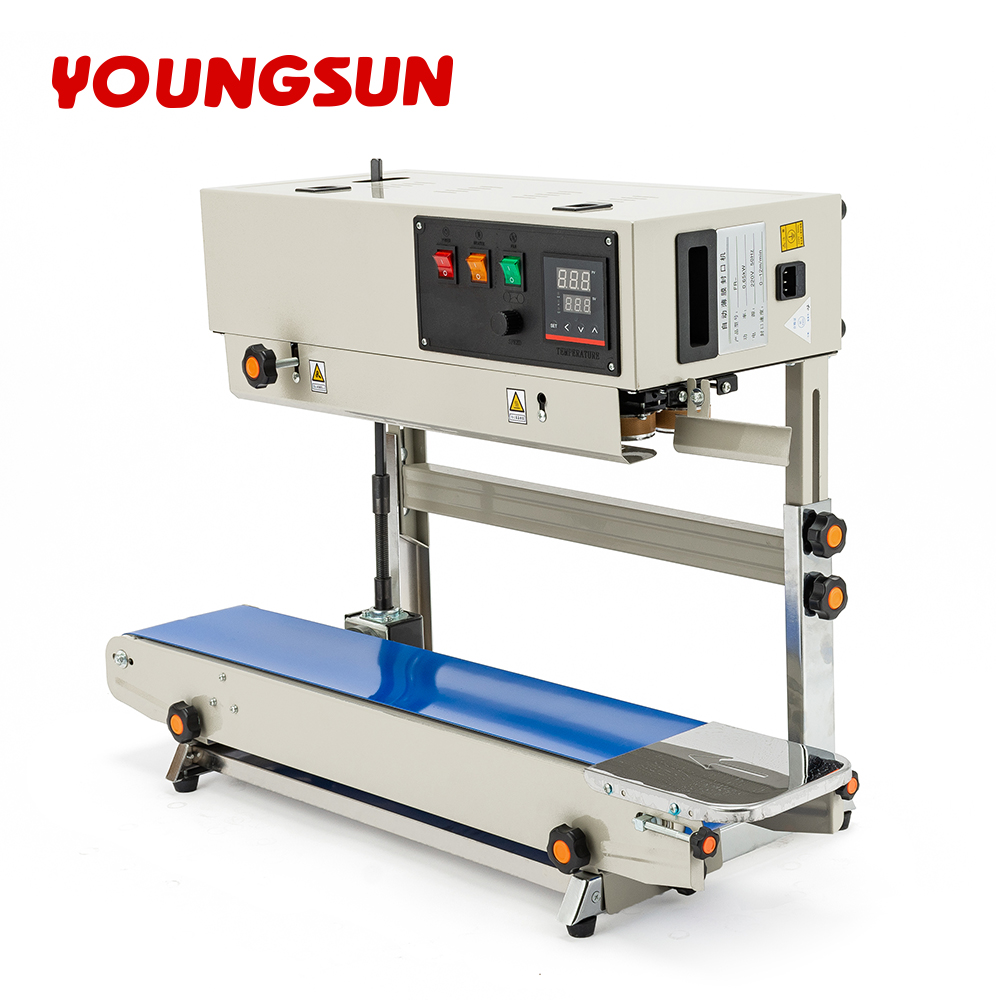
連続バンドシーラーの主な構成部品は何ですか?
ある包装ラインのマネージャーが、連続式バンドシーラーが8時間以上、一度も止まることなく何千もの袋を確実にシールする様子を観察しました。一見単純な機械で、袋は一方の入口から入って、もう一方の出口から密封された状態で出てきます。しかし、その内部では、ベルト、ヒーター、ローラー、制御装置が連携して、安定的かつ気密性の高いシールを実現しているのです。
連続式バンドシーラーの主要部品を理解することは、単なる技術知識ではありません。それは現場で活きる実践的な知識です。オペレーターがトラブルを迅速に解決し、メンテナンス担当者が機械を安定稼働させ、調達担当者が適切な購入判断を行うために不可欠な知識なのです。
コンベアベルトシステム
連続帯密封器の基礎はコンベアベルトです 制御速度で封印区域を通過し 熱と圧力に常に晒されるようにします
テープ 密封 器 の ほとんど は テフロン コーティング の ベルト や 熱 耐性 の 類似 な 材料 を 使っ て い ます. テフロンコーティングは,封印中に包装フィルムがベルトに粘着するのを防ぎます. ベルト は 清潔 で,適切に 張っ て 続け られ て よい.
袋 の 両側 を 握る 上部 と 下部 の 輸送 ベルト が ある 機械 は,封印 帯 を 安定 な 運輸 に 備え て い ます. この二重ベルト設計は,立面帯のシール機が立体袋を扱う場合特に重要です.
暖房 装置 と 密封 帯
熱装置は熱を発生させ,包装フィルムの熱プラスチック層を溶かす. 連続帯密封器では,加熱要素は,密封ゾーンの長さに沿って走る金属棒またはストライプである.
密封帯は,通常テフロンで覆われたベルトまたは別の加熱帯で,熱を元素から包装フィルムに転送します. 帯は表面全体で均一な温度を維持し 均一な密封を図る必要があります 温度は温度調節器や電子温度調節器によって制御され,設定点を維持するために暖房元に電力を回転させます.
高級モデルでは二重熱帯帯が一般的であり,より均等な熱分布とより速い密封速度を提供します.
圧力 ロール
圧迫ロールは,加熱されたフィルムに力をかけ,層を圧迫してシールを形成します. 圧力はシール全体の幅に一貫してなければならない.不均等な圧力はシールが失敗する弱点を生み出す.
ローラーは通常耐熱ゴムやシリコンで作られています 時間が経つにつれて グラスになり 斑点が広がり 効果が低下します 密封器 の 品質 を 維持 する ため に,圧迫 ロール の 定期 的 な 検査 や 交換 が 必要 です.
一部の機械には圧力設定を調整できる機能があり、オペレーターがフィルムの厚さや材質に応じて適切な圧力を設定できます。
冷却ゾーン
シールバンドによる加熱・加圧後、シール部は袋が機械から排出される前に十分に冷却する必要があります。冷却ゾーンは通常、冷却バーのセットまたは受動式の冷却区間で構成され、シールが正しく固化するのを助けます。
十分な冷却が行われないと、シール部が歪んだり、亀裂が入ったり、緩んだりするおそれがあります。冷却ゾーンが長い機械、あるいはファンや水冷プレートなどの能動的冷却機構を備えた機械では、特に高速運転時においてもより信頼性の高いシールが得られます。
温度制御システム
温度制御システムは 密封温度を監視し,調節します. 構成は以下のとおりです
- 温度センサー (熱対またはRTD): 熱元体の実際の温度を測定する
- 温度制御装置 : 測定温度を設定点と比較し,熱元器に電力を調整します
- 固体リレーまたは接触器 : 制御装置の信号に基づいて,暖房元に電力を切り替える
現代のバンドシール機は,正確な温度制御のためにPID (比例積分派生) アルゴリズムを持つデジタル温度コントローラを使用します.
速度制御システム
密封速度はコンベアベルトの移動速度で,フィルムに加熱される熱量に影響します. 速度が速い場合は,密封質が同じになるためには高温が必要で,速度が遅い場合はフィルムが過熱する可能性があります.
ほとんどのバンドシール機は変速制御機能があり,操作者はフィルム材料と厚さに速度を合わせることができます. 機械 の 速度 と 温度 を 調整 する 器具 が ある.
フレームと構造構成要素
フレームは構造的整合性を保ち すべての部品を並べておく 固い枠は 振動やシール品質に影響を与える 誤った位置を防ぎます
超重量連続帯密封機は 強化鋼製の枠で 長時間連続で動作します フレームデザインは,清掃と保守のためのアクセシビリティにも影響します.
選択的部品
多くの連続バンドシーラーには、オプション機能が含まれています。
コードホイールまたはプリンター :シール加工中にロット番号、製造日、消費期限などを印字します。
デジタルディスプレイ :温度、速度などの運転パラメーターをリアルタイムで表示します。
自動バッグ位置決め機能 :シール前にバッグを正しい位置に誘導し、作業者の負担を軽減します。
主要部品の保守
コンベヤーベルト :接着剤の残留物や異物を定期的に清掃します。張力も確認し、必要に応じて調整してください。
暖房装置 :抵抗値を定期的に測定し、故障の前兆を検出してください。
加圧ローラー :表面の光沢化(グレージング)や偏摩耗(フラットスポット)を点検し、表面が不均一になった場合は交換してください。
温度センサー :年1回の校正を確認してください。読み取り値にばらつきが生じた場合は交換してください。
ドライブシステム :ベアリングの潤滑およびベルトの張力点検は、メーカー推奨通りに行います。
メンテナンス成功事例
ある食品加工工場では、柔軟性包装材の連続シール作業に1日12時間使用される連続バンドシーラーで、頻繁にシール不良が発生していました。保守チームが原因を調査したところ、圧力ローラーの摩耗により、シール幅全体に均一な圧力をかけられていなかったことが判明しました。ローラーを交換したところ、問題は即座に解消されました。その後、チームはローラーの点検・交換を四半期ごとに行う体制を導入しました。その結果、シール不良は90%減少し、装置の稼働率も大幅に向上しました。
よく 聞かれる 質問
連続バンドシーラーとは?
連続バンドシーラーとは、移動式コンベアベルトと加熱されたシールバンドを用いて、PE、PP、積層フィルム、アルミニウム箔袋などの柔軟性包装材に対して、連続的かつ気密性の高いシールを形成する熱シール装置です。
バンドシーラーの最も重要な部品は何ですか?
最も重要な部品はコンベアベルト、加熱素子、シーリングバンド、圧力ローラー、温度制御システム、および速度制御装置です。それぞれが、均一で信頼性の高いシールを実現するために不可欠な役割を果たします。
バンドシーラーとインパルスシーラーの違いは何ですか?
バンドシーラーは連続加熱方式で、停止することなくシール作業が可能であり、大量生産向けに設計されています。一方、インパルスシーラーは短時間のパルス加熱を用い、少量生産や間欠的な使用に適しています。
バンドシーラーの部品はどのくらいの頻度で交換すればよいですか?
交換時期は使用頻度によって異なります。大量生産では、コンベアベルトや圧力ローラーの寿命は通常6~12か月、加熱素子は1~3年程度です。定期的な点検が最も確実な判断基準となります。
ベルトのテフロンコーティングが重要な理由は何ですか?
テフロンコーティングは、シール中に包装フィルムがコンベアベルトに付着するのを防ぎます。このコーティングがないと、溶けたプラスチックがベルトにこびりつき、不完全なシールが発生したり、頻繁な清掃が必要になったりします。
連続バンドシーラーは、包装材に印刷できますか?
多くの連続バンドシーラーには、日付コードやロット番号などの情報を封止工程中に印字するための内蔵式コードホイールまたはプリンターが搭載されています。これにより、別途ラベリングや印刷を行う必要がなくなります。
