 EN

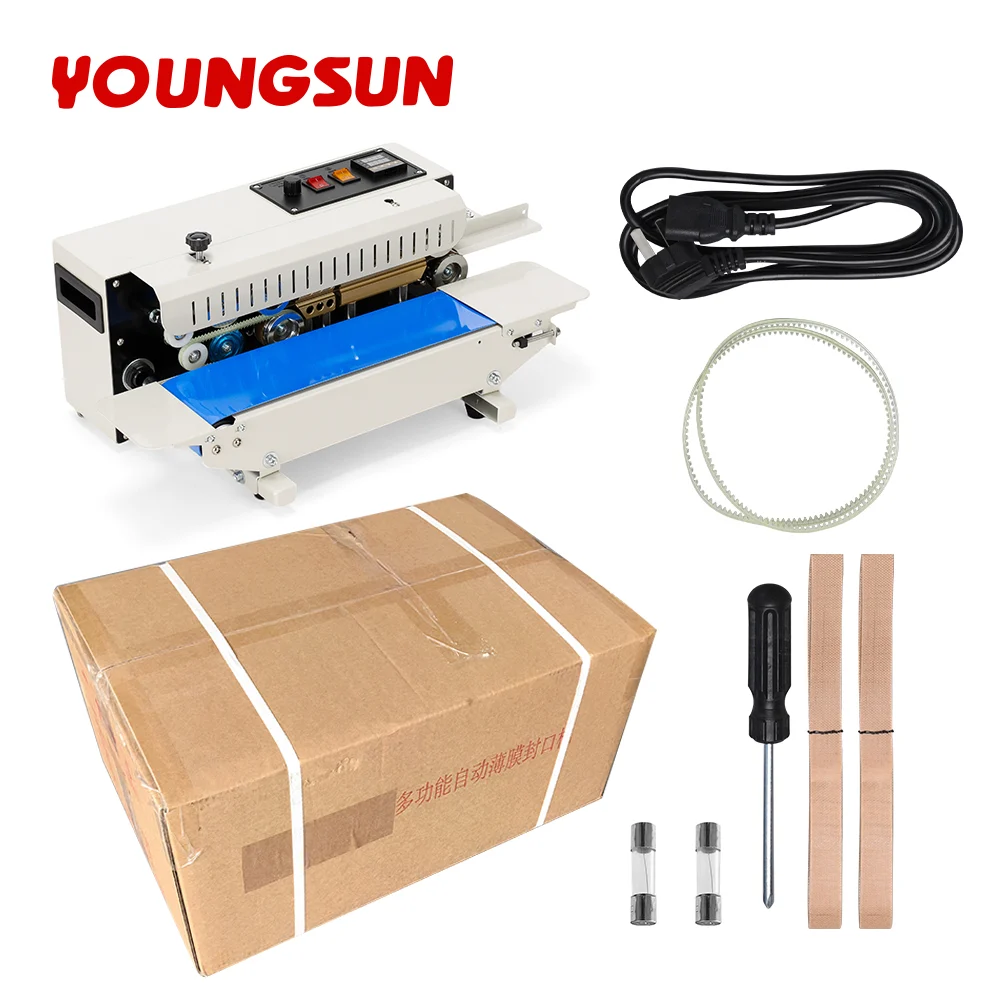
အမြန်နှုန်းကွာဟမှု – ဆက်လက်သုံးစွဲနေသော ဘန်းဒ် စီလာနှင့် လက်ဖြင့် ပိုမိုချုပ်ခြင်းတွင် ထုတ်လုပ်မှုနှုန်းနှိုင်းယှဉ်ခြင်း
အမှန်တကယ်ဖြစ်ပေါ်လာသော စွမ်းဆောင်ရည် – မိနစ်လျှင် ၆၀ မှ ၁၂၀ ခု နှင့် မိနစ်လျှင် ၅ မှ ၁၅ ခု
အဆက်မပါသော ဘန်းစီလာသည် အိတ်အရွယ်အစား၊ ဖလင်အမျိုးအစားနှင့် ထူမှုပေါ်မူတည်၍ တစ်မိနစ်လျှင် ၆၀ မှ ၁၂၀ အထိ အိတ်များကို ပုံမှန်အားဖြင့် စီမွမ်းပေးပါသည်။ လက်နှင့်ကိုင်သော အပူစီလာဖြင့် အတွေ့အကြုံရှိသော လက်မှုလုပ်သမ်းတစ်ဦးသည် တစ်မိနစ်လျှင် ၅ မှ ၁၅ အထိ အိတ်များကိုသာ စီမွမ်းနိုင်ပါသည်။ ဤသည်မှာ အမြန်နှုန်းအက advantage ၈:၁ မှ ၁၂:၁ အထိ ရှိခြင်းဖြစ်ပြီး ထုတ်လုပ်မှုလိုင်း၏ ထုတ်လုပ်မှုပမာဏကို ၅ မှ ၁၀ ဆ အထိ တိုးမှုဖြစ်စေပါသည်။ ၈ နာရီ အလုပ်အချိန်အတွင်း လက်ဖြင့် စီလာခြင်းဖြင့် အဆုံးသတ်အိတ် ၂,၄၀၀ မှ ၇,၂၀၀ အထိ ရရှိပါသည်။ အလားတူ အချိန်ကာလအတွင်း ဘန်းစီလာတစ်လုံးသည် ၂၈,၈၀၀ မှ ၅၇,၆၀၀ အထိ စီလာပြီးသော အိတ်များကို ထုတ်လုပ်ပေးနိုင်ပါသည်။ ထုတ်လုပ်မှုပမာဏ တိုးလာသည်နှင့်အမျှ ကွာဟမှုသည် ပိုမိုကြီးမားလာပါသည်။ လက်ဖြင့် စီလာခြင်းနည်းလမ်းများနှင့် မတူဘဲ ဘန်းစီလာသည် ကုန်စုပ်စနစ်ဖြင့် အိတ်များကို အလိုအလျောက် တင်ပေးပြီး အဆက်မပါသော လှုပ်ရှားမှုဖြင့် အိတ်များကို တင်ခြင်း၊ ညှိခြင်း သို့မဟုတ် အပူထိန်းချိန်ကို ညှိခြင်းတို့အတွက် စက်ဝန်းအချိန်ကို ဖျောက်ပေးပါသည်။ အပူနှင့် ဖိအားကို တစ်သေးတည်း အသုံးပြုခြင်းဖြင့် အမြန်နှုန်းဖြင့် တစ်သေးတည်းသော စီလာများကို ထုတ်လုပ်ပေးနိုင်ပါသည်။ ထို့ကြောင့် အိတ်တစ်လုံးစီအတွက် အလုပ်သမ်းစုစုပေါင်း စရိတ်ကို သိသိသာသာ လျော့ချပေးပါသည်။ အစားအစာ၊ ဆေးဝါးနှင့် စက်မှုလုပ်ငန်းများ၏ အိတ်ထုပ်ပိုးမှုလိုင်းများကို ကန့်သတ်နေသော စီလာအတားအဆီးကိုလည်း ဖျောက်ပေးပါသည်။
အမြစ်အကြောင်းရင်း ဆန်းစစ်ခြင်း - လက်ဖြင့် စီလာခြင်းတွင် လူ့ခန္တာကာယ ဇီဝယန္တရားနှင့် လုပ်ဆောင်ချက်များကို ပြောင်းလဲခြင်းတွင် ဖြစ်ပေါ်သော အတားအဆီးများ
လက်ဖြင့် ပိတ်သော အလုပ်စဉ်သည် ခန္တာကိုယ်အားဖြင့် ထ pow ရှိသော အဆင့်များကို ထပ်ခါထပ်ခါ လုပ်ဆောင်ရသည့် အလုပ်ဖြစ်သည်။ အိတ်ကို ဖွင့်ပြီး ဖြည့်ထားသည့် အိတ်ကို ကိုင်ပါ၊ အိတ်ကို ပိတ်စက်ပေါ်တွင် အနေအထားမှန်အောင် ထားပါ၊ ပိတ်စက်တံကို ဖိပါ၊ အပူဖော်မှုအချိန်ကို စောင်းပါ၊ ဖိမှုကို ဖြေလျှော့ပါ၊ ပိတ်ပြီးသော အိတ်များကို စုပုံပါ။ ခန္တာကိုယ်၏ ဇီဝယန္တရားဆိုင်ရာ ကန့်သတ်ချက်များကြောင့် ဤအလုပ်စဉ်သည် အကောင်းမွန်ဆုံးအခြေအနေများတွင်ပါ ၄ စက္ကန်းမှ ၁၂ စက္ကန်းအထိသာ လုပ်ဆောင်နိုင်ပါသည်။ အကြောင်းမှာ လက်များ၏ အမြန်နှုန်း၊ မျက်လုံးနှင့် လက်၏ ညှိနှိုင်းမှု၊ အသေးစိတ် လှုပ်ရှားမှု ထိန်းချုပ်မှုများ ဖြစ်သည်။ အလုပ်အမျိုးအစား ပြောင်းလဲခြင်းသည် အကောင်းမွန်မှုကို ပိုမိုလျော့နည်းစေသည်။ လုပ်သမ်းများသည် အိတ်များကို မှန်ကန်စွာ မထားရှိမှုများကို ပြင်ဆင်ရန်၊ အိတ်များ ပေါ်တွင် ပိတ်နေခြင်းများကို ဖြေရှင်းရန် သို့မဟုတ် ပိတ်မှုများကို စစ်ဆေးရန် အများအားဖြင့် ရပ်နေကြသည်။ အိတ်တစ်ခုစီတွင် ၂ စက္ကန်းမှ ၅ စက္ကန်းအထိ အချိန်ပိုမှုများ ဖြစ်ပေါ်စေသည်။ ၈ နာရီအလုပ်အများအပြားတွင် ကြွက်သားများ ပင်ပန်းနေမှုကြောင့် အမြင့်ဆုံး ထုတ်လုပ်မှုနှုန်းသည် ၁၅ ရှိသော ၂၅ ရှိသော အထိ လျော့နည်းသည်။ အကျုံးဝင်သော ဘန်းဒ် ပိတ်စက်သည် လူသား၏ လှုပ်ရှားမှုများကို စက်မှု အစီအစဥ်ဖြင့် အစားထိုးပါသည်။ အလုပ်စဉ်သည် စက်မှု အစီအစဥ်ဖြင့် အပူဖော်မှုနှင့် အလုပ်စဉ်တွင် အအေးခံမှုကို ညှိနှိုင်းထားပါသည်။ ထို့ကြောင့် ရပ်နေခြင်းနှင့် စတင်ခြင်း အလုပ်စဉ်ကို လုံးဝ ဖျက်သိမ်းပါသည်။ ထို့ကြောင့် အမြင့်ဆုံး အမြန်နှုန်းဖြင့် အမြဲတမ်း အလုပ်လုပ်နိုင်ပါသည်။ လုပ်သမ်းများသည် အထက်တွင် ဖြည့်သော အလုပ်များ သို့မဟုတ် အောက်တွင် ထုပ်ပိုးသော အလုပ်များကို စီမံခန့်ခွဲရန် အချိန်ပေးထားပါသည်။
အဆက်မပြတ် ဘန်းဒ် ပိတ်စက်သည် အချိန်မပါဘဲ အမြန်နှုန်းကို မည်သို့ ရရှိသည်နည်း
အဓိက စနစ် - တစ်ပြိုင်နက်တည်းဖြစ်သော သယ်ဆောင်စက်၊ တိကျစွာ အပူပေးထားသော ပတ်စ်နှင့် အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ထားသော အချိန်ကာလ
ဆက်တိုက် ပတ်စ် ပိတ်ချုပ်စက်သည် အမြန်နှုန်းမြင့် ထုတ်လုပ်မှုကို ပေါင်းစပ်မှု မြင့်မားသော အစိတ်အပိုင်း သုံးခုဖြင့် ထိန်းသိမ်းထားသည် - တစ်ပြိုင်နက်တည်းဖြစ်သော သယ်ဆောင်စက်၊ တိကျစွာ အပူပေးထားသော ပိတ်ချုပ်ပတ်စ် (ပုံမှန်အားဖြင့် PTFE ဖုံးအုပ်ထားသော) နှင့် အီလက်ထရောနစ်ဖြင့် ထိန်းချုပ်ထားသော အချိန်ကာလ။ အိတ်များသည် ဆက်တိုက်ဝင်ရောက်ပြီး ပိတ်ချုပ်ဇုန်ကို အနှောင့်အယှက်မရှိစွာ ဖြတ်သန်းသွားကြသည် - ရပ်၍ ပြန်စသော အားတက်သံစနစ် သို့မဟုတ် လက်သည်းစနစ်များနှင့် မတူပါ။ အိတ်တစ်လုံးစီသည် အပူပေးထားသော ပတ်စ်များကြားဖြတ်သွားသည်နှင့်အမျှ တသမတ်တည်း ဖိအားနှင့် အပူချိန်ကို တိကျစွာ ချိန်ညှိထားသော အချိန်ကာလအတွင်း အသုံးပြုသည်။ ဤအချိန်ကာလသည် ပလပ်စတစ်ပြား၏ ထူးခြားမှုနှင့် ပေါ်လီမာဖွဲ့စည်းမှုနှင့် ကိုက်ညီအောင် ချိန်ညှိထားသည်။ ဤသို့ပြုလုပ်ခြင်းဖြင့် အားနည်းစွာ ပိတ်ချုပ်ခြင်း (ရေယိုခြင်း) သို့မဟုတ် အားများစွာ ပိတ်ချုပ်ခြင်း (ဖလင်ပျက်စီးခြင်း) တို့ကို တားဆီးပေးပြီး တစ်နာရီလျှင် အိတ်ထောင်ချီ ပိုင်ဆိုင်မှု တည်ငြိမ်မှုကို သေချာစေသည်။ လှုပ်ရှားမှုသည် တစ်သမတ်တည်းဖြစ်ပြီး ပါရာမီတာများဖြင့် မောင်းနှင်ထားခြင်း - လုပ်သားမှီခိုမှုမရှိခြင်း - ဖြစ်သောကြောင့် စနစ်သည် တစ်မိနစ်လျှင် အိတ် ၆၀ မှ ၁၂၀ အထိ ထပ်ခါတလဲလဲ လုပ်ဆောင်နိုင်စွမ်းကို ပေးစွမ်းနိုင်ပြီး ပိတ်ချုပ်ခြင်းကို လူသားမှ မတူညီသော အလုပ်တစ်ခုမှ ခန့်မှန်းနိုင်ပြီး ချဲ့ထွင်နိုင်သော လုပ်ငန်းစဉ်တစ်ခုအဖြစ် ပြောင်းလဲပေးသည်။
စမတ်ချိတ်ဆက်မှု - PLC ထိန်းချုပ်သည့် အလိုအလျောက် အမြန်နှုန်း စီမံညှိမှုနှင့် အတွင်းပိုင်း မြင်ကွင်းစနစ်များ
ခေတ်မှီ အဆက်မပါသော ဘန်းဒ် ပိတ်မှုစက်များသည် ပရိုဂရမ်မ်ဖ်လော်ဂ်စ် ကန်ထ်ရိုလ်လာများ (PLCs) နှင့် အတွင်းပိုင်း မြင်ကွင်းစစ်ဆေးမှုစနစ်များကို ပေါင်းစပ်၍ အချိန်နှင့်တစ်ပါတည်း တုံ့ပြန်နိုင်စေသည်။ PLC သည် ဖူးလ်လာများ၊ ဝေးစ်များ သို့မဟုတ် လေဘယ်လာများကဲ့သို့သော အထက်တန်း စက်ကူးပြောင်းမှုများကို စောင်းကြည့်ပြီး လိုင်းအတွင်း အဆက်မပါသော ညှိနှိုင်းမှုကို ထိန်းသိမ်းရန် ကုန်စည်သယ်ဆောင်ရေး အမြန်နှုန်းကို အလိုအလျောက် ညှိပေးသည်။ ထိုအချိန်တွင် မြင်ကွင်းစနစ်များသည် အပ်ပေါင်းတိုင်းကို အကျယ်၊ အပ်ပေါင်းဆက်သွယ်မှုနှင့် တည်နေရာ စသည်တို့ဖြင့် စစ်ဆေးပြီး အရည်အသွေးဆိုင်ရာ အချက်အလက်များကို ထိန်းချုပ်သူသို့ ပြန်လည်ပေးပို့သည်။ အကောင်းများကို စစ်ဖော်တွေ့ရှိပါက စနစ်သည် ထုတ်လုပ်မှုကို ရပ်မထားဘဲ အပ်ပေါင်းအပူချိန် သို့မဟုတ် အချိန်ကို အလိုအလျောက် ညှိပေးသည်။ ဤပိတ်မှုစနစ်သည် လက်ဖ်က်သုံး ညှိနှိုင်းမှုအပေါ် မှီခိုမှုကို ဖျက်သိမ်းပေးပြီး အပ်ပေါင်းများ မတည်မြဲမှုကြောင့် ဖြစ်ပေါ်လာသော အမြန်နှုန်းနှေးကွေးမှုများကို ကာကွယ်ပေးသည်။ ထို့အပါတည်း တစ်ခုတည်းသော စက်ဖြင့် အလွဲအစားများသော ပေါင်းအိတ်အရွယ်အစားများနှင့် လိုင်းအမြန်နှုန်းများကို ယုံကြည်စွာ ကိုင်တွယ်နိုင်သည်။ ထို့ကြောင့် ပိတ်မှုစက်သည် စက်ကူးပြောင်းမှုအဖြစ်သာမက အထုပ်ပို့ခြင်း စနစ်အကောင်းများအတွင်း အသိဉာဏ်ရှိပြီး ကိုယ်တိုင်ညှိနှိုင်းနိုင်သော အစိတ်အပိုင်းတစ်ခုအဖြစ် လုပ်ဆောင်သည်။
အကျိုးအမြတ် အကဲဖော်ခြင်း – အလုပ်လုပ်နှုန်း မြန်ဆန်မှုကို လုပ်ငန်းဆောင်တာနှင့် ငွေကြေးအရ တန်ဖိုးဖော်ပြခြင်း
အလုပ်သမား လျော့ချမှု – ပိုမိုမြန်ဆန်သော ပိုမ်းခြင်းလုပ်ငန်းများအတွက် အလုပ်သမား ၇၂ ရာခိုင်နှုန်း လျော့ချပြီး လိုင်းထွက်ပေါက်ကို နှစ်ဆတိုးမှု
လက်ဖျားဖြင့် ပိုမ်းခြင်းကို ဆက်တိုက်ပိုမ်းသည့် စက်ဖြင့် အစားထိုးခြင်းသည် အလုပ်သမား အသုံးပြုမှု ထိရောက်မှုကို ချက်ချင်း တိုးမှုပေးပါသည်။ လက်ဖျားဖြင့် မှုန်းစွဲခြင်းဖြင့် မိနစ်လျှင် ၈၀ လုံးအထိ အိတ်များကို ပိုမ်းနိုင်ရန်အတွက် အလုပ်သမား ၈ ဦးမှ ၁၀ ဦးအထိ လိုအပ်သော်လည်း အလားတူ ထွက်ပေါက်ကို စက်ဖြင့် ပိုမ်းခြင်းအတွက် အလုပ်သမား ၂ ဦးသာ လိုအပ်ပါသည်။ ထိုသို့ဖြင့် ပိုမ်းခြင်းလုပ်ငန်းတွင် အလုပ်သမား ၇၂ ရာခိုင်နှုန်းမှ ၇၅ ရာခိုင်နှုန်းအထ do လျော့ချနိုင်ပါသည်။ ထိုသို့သော လုပ်ငန်းတွင် အလုပ်သမားစုစုပေါင်း စုစုပေါင်း အသုံးစရိတ်သည် လိုင်းတွင် အများဆုံး ပြောင်းလဲနိုင်သော စရိတ်ဖြစ်ပါသည်။ အရေးကြီးသည်မှာ စက်သည် အမျှတ်အသေးများနှင့် မောပန်းမှုမရှိဘဲ အမျှတ်အသေးဖြင့် လုပ်ဆောင်နိုင်ပါသည်။ ထို့ကြောင့် အချိန်ပို၊ အလုပ်အချိန် ရှည်လောက်ခြင်း သို့မဟုတ် အလုပ်သမား အသစ်များ ထည့်သွင်းခြင်းမပါဘဲ လိုင်းထွက်ပေါက်ကို နှစ်ဆတိုးနိုင်ပါသည်။ လွတ်မောင်းသော အလုပ်သမားများကို အခြားသော တန်ဖိုးမြင့်သော လုပ်ငန်းများဖြစ်သည့် ဒုတိယအကူအညီ အထုပ်ပို့ခြင်း၊ ပေါင်းစည်းခြင်း သို့မဟုတ် လိုင်းတွင် စစ်ဆေးခြင်း စသည့် လုပ်ငန်းများသို့ ပြောင်းရောက်စေနိုင်ပါသည်။ ထိုသို့ဖြင့် အလုပ်သမား တစ်နှစ်လျှင် ထွက်ပေါက် တိုးမှုကို သိသာစေပြီး ပိုမ်းထားသည့် အိတ်တစ်လုံးစီအတွက် စရိတ်ကို တိုးတက်စေပါသည်။
ပြန်လည်ရရှိမည့်ကာလ – ထုတ်လုပ်မှုပမာဏအပေါ်မူတည်သော စရိတ်စုစည်းမှုကြောင့် ၄ လအတွင်း အကျိုးအမြတ်ပြန်လည်ရရှိခြင်း
အဆက်မပါသော ဘန်းဒ် စီလာတစ်လုံးတွင် ရင်းနှီးမြှုပ်နှံမှုသည် လုပ်သမ်းစရိတ်ချွေတာမှုနှင့် ထုတ်လုပ်မှုနှုန်း တိုးတက်မှုတို့ကြောင့် လေးလအတွင်းတွင် ကုန်ကျစရိတ်ပြန်လည်ရရှိနိုင်ပါသည်။ ဥပမောပမော်၊ နှစ်စဉ် အပြည့်အဝ စရိတ်သုံးစွ expense အားဖြင့် အလုပ်သမ်း (၆) ဦးကို အစားထိုးခြင်းဖြင့် နှစ်စဉ် အလုပ်သမ်းစရိတ် အောက်ပါအတိုင်း ချွေတာနိုင်ပါသည်။ အလုပ်သမ်းတစ်ဦးလျှင် အမျှ နှစ်စဉ် အပြည့်အဝ စရိတ်သုံးစွဲမှု အမေရိကန်ဒေါ်လာ ၃၅,၀၀၀ ဖြစ်ပါက အလုပ်သမ်း (၆) ဦးအတွက် နှစ်စဉ် အလုပ်သမ်းစရိတ် ချွေတာမှုသည် အမေရိကန်ဒေါ်လာ ၂၁၀,၀၀၀ ဖြစ်ပါသည်။ စက်လေးလုံးအတွက် သိမ်းဆည်းထားသော ရင်းနှီးမြှုပ်နှံမှု အမေရိကန်ဒေါ်လာ ၆၀,၀၀၀ ဖြင့် ပြန်လည်ရရှိမှုကာလသည် လေးလနှင့် ၃.၄ လအကြား ဖြစ်ပါသည်။ ထို့အပြင် ပစ္စည်းအကုန်အကျ လျော့နည်းခြင်း (အမြဲတမ်း အပ်စ်မှုများကြောင့် ပြန်လည်လုပ်ဆောင်မှုများ မလိုအပ်တော့ခြင်း)၊ တစ်ယူနစ်လျှင် စွမ်းအင်သုံးစွဲမှု လျော့နည်းခြင်းနှင့် အထွက်များသော အချိန်များတွင် ယာယီအလုပ်သမ်းများ အသုံးမှု မလိုအပ်တော့ခြင်းတို့မှ အပိုအကျိုးကျေးဇူးများ ရရှိပါသည်။ အရေးကြီးသောအချက်မှာ ထုတ်လုပ်မှုနှုန်းမှ ကုန်ကျစရိတ် စုပုံမှုဖြစ်ပါသည်။ မိနစ်လျှင် အိတ် (၈၀) လုပ်ဆောင်နိုင်သော စက်တစ်လုံးတွင် အိတ် (၁၀၀၀) အတွက် ရင်းနှီးမြှုပ်နှံမှုသည် အမေရိကန်ဒေါ်လာ ၀.၁၀ အထိ ကျဆင်းသွားပါသည်။ လက်ဖြင့် အလုပ်လုပ်သည့်အခါ အိတ် (၁၀၀၀) အတွက် ကုန်ကျစရိတ်သည် အမေရိကန်ဒေါ်လာ ၀.၆၀ ထက် ပိုများပါသည်။ ဤစီးပွားရေးအခြေအနေများသည် ၂၀၂၃ ခုနှစ်တွင် ပေါ်လီကေးရ် မေရှင်န်ရီ မေနူဖက်ချား အင်စတီကျူး (PMMI) မှ ထုတ်ဝေသော စက်မှုလုပ်ငန်းအသုံးပြုမှု လေ့လာမှုတွင် အတည်ပြုခံရပါသည်။ ထိုလေ့လာမှုတွင် ထုတ်လုပ်မှုနှုန်း နှစ်ဆထက်ပိုများသော အလိုအလျောက် အပ်စ်မှုစနစ်များသည် အသုံးပြုမှုနှုန်း ၈၀% ဖြင့်ပဲ လေးလအတွင်း အကျိုးအမြတ် ပြန်လည်ရရှိနိုင်ကြောင်း အတည်ပြုခံရပါသည်။ အလွန်မြန်မြန် ပြန်လည်ရရှိမှုသည် ငွေသေးငွေကြေးစီးဆင်းမှုကို အားကောင်းစေပြီး လုပ်ငန်းများကို လွယ်ကူစွာ တိုးချဲ့နိုင်ရေးနှင့် အမှာစာများကို ပိုမြန်မြန် ပေးပို့နိုင်ရေးအတွက် အခွင့်အလမ်းများကို ဖန်တီးပေးပါသည်။
FAQ အပိုင်း
လက်ဖြင့်ပိုစ်ချုပ်ခြင်းထက် အဆက်မပြတ် ဘန်းဒ် စီလာ၏ အဓိကအကျေးနောက်ခံမှာ အဘယ်နည်း။
အဓိကအကျေးနောက်ခံမှာ ထုတ်လုပ်မှုနှုန်း သိသိသာသာမြင့်မားခြင်းဖြစ်ပါသည်။ လက်ဖြင့်ပိုစ်ချုပ်ခြင်းတွင် မိနစ်လျှင် ၅ မှ ၁၅ လုံးသာ ပိုစ်ချုပ်နိုင်သော်လည်း အဆက်မပြတ် ဘန်းဒ် စီလာဖြင့်မှာ မိနစ်လျှင် ၁၂၀ လုံးအထိ ပိုစ်ချုပ်နိုင်ပါသည်။ ထို့အပ alongside အရည်အသွေးတူညီသော ပိုစ်ချုပ်မှုနှင့် အလုပ်သမားစရိတ်လျှော့ချမှုတို့ပါ ပါဝင်ပါသည်။
အဆက်မပြတ် ဘန်းဒ် စီလာသည် အရည်အသွေးတူညီသော ပိုစ်ချုပ်မှုကို မည်သို့ထိန်းသိမ်းပေးပါသနည်း။
ထိုစီလာသည် အပေါ်ယံအမျှတ်တွင် လှည့်ပေးသော ကုန်စည်သယ်စက်၊ အတိအကျအပူပေးထားသော PTFE အထ покရှိသော ပိုစ်ချုပ်ဘန်းဒ်များနှင့် လျှပ်စစ်အားဖြင့်ထိန်းချုပ်ထားသော ပိုစ်ချုပ်ချိန်တို့ကို အသုံးပြုပါသည်။ ထို့ကြောင့် ဖိအားနှင့် အပူချိန်တူညီမှုကို အာမခံပေးပါသည်။
အဆက်မပြတ် ဘန်းဒ် စီလာသည် ပိုစ်အများအပြားအတွက် အသုံးပြုနိုင်ပါသနည်း။
ဟုတ်ပါသည်။ ခေတ်မှီ PLC နှင့် လိုက်လျောညီထွေဖြစ်သော ထိန်းချုပ်မှုများပါရှိသော ခေတ်မှီ ဘန်းဒ် စီလာများသည် လိုအပ်သော ပိုစ်အရွယ်အစားများနှင့် ထုတ်လုပ်မှုနှုန်းများကို လက်ဖြင့် ပြန်လည်ချိန်ညှိမှုမလိုဘဲ ထိရောက်စွာ အသုံးပြုနိုင်ပါသည်။
ဘန်းဒ် စီလာတွင် ရင်းနှီးမှုပြုလုပ်ခြင်း၏ အကျိုးအမြတ်ပြန်လည်ရရှိမှုကာလမှာ မည်မျှဖြစ်ပါသနည်း။
ထိုရင်းနှီးမှုသည် အလုပ်သမားစရိတ်သိသိသာသာ လျှော့ချနိုင်ခြင်း၊ ထုတ်လုပ်မှုနှုန်း မြင့်မားလာခြင်းနှင့် ပစ္စည်းစရိတ် လျှော့ချနိုင်ခြင်းတို့ကြောင့် လေးလအတွင်း အကျိုးအမြတ်ပြန်လည်ရရှိပါသည်။
အဆက်မပြတ် ဘန်းဒ် စီလာသည် လုပ်ငန်းဆောင်ရွက်မှု ထိရောက်မှုကို မည်သို့မှီတင်ပေးပါသနည်း။
၎င်းသည် လုပ်သမ်းအား အများအားဖြင့် မှီခိုမှုကို အနည်းဆုံးသို့ လျော့ချပေးပြီး၊ ပင်ပန်းမှုကြောင့် ဖြစ်ပေါ်လာသော အလုပ်နှေးကွေးမှုများကို ဖယ်ရှားပေးကာ၊ ပိုမိုမြန်ဆန်စေရန် အတွက် ပိတ်ပင်မှုများကို လျော့ချပေးပါသည်။ ထို့အပေါ်အခြေခံ၍ ထုတ်လုပ်မှုလိုင်းအတွင်းရှိ ဝန်ထမ်းများကို ပိုမိုတန်ဖိုးရှိသော အလုပ်များအတွက် လွတ်မောင်းပေးပါသည်။
အကြောင်းအရာများ
- အမြန်နှုန်းကွာဟမှု – ဆက်လက်သုံးစွဲနေသော ဘန်းဒ် စီလာနှင့် လက်ဖြင့် ပိုမိုချုပ်ခြင်းတွင် ထုတ်လုပ်မှုနှုန်းနှိုင်းယှဉ်ခြင်း
- အဆက်မပြတ် ဘန်းဒ် ပိတ်စက်သည် အချိန်မပါဘဲ အမြန်နှုန်းကို မည်သို့ ရရှိသည်နည်း
-
အကျိုးအမြတ် အကဲဖော်ခြင်း – အလုပ်လုပ်နှုန်း မြန်ဆန်မှုကို လုပ်ငန်းဆောင်တာနှင့် ငွေကြေးအရ တန်ဖိုးဖော်ပြခြင်း
- အလုပ်သမား လျော့ချမှု – ပိုမိုမြန်ဆန်သော ပိုမ်းခြင်းလုပ်ငန်းများအတွက် အလုပ်သမား ၇၂ ရာခိုင်နှုန်း လျော့ချပြီး လိုင်းထွက်ပေါက်ကို နှစ်ဆတိုးမှု
- ပြန်လည်ရရှိမည့်ကာလ – ထုတ်လုပ်မှုပမာဏအပေါ်မူတည်သော စရိတ်စုစည်းမှုကြောင့် ၄ လအတွင်း အကျိုးအမြတ်ပြန်လည်ရရှိခြင်း
- FAQ အပိုင်း
- လက်ဖြင့်ပိုစ်ချုပ်ခြင်းထက် အဆက်မပြတ် ဘန်းဒ် စီလာ၏ အဓိကအကျေးနောက်ခံမှာ အဘယ်နည်း။
- အဆက်မပြတ် ဘန်းဒ် စီလာသည် အရည်အသွေးတူညီသော ပိုစ်ချုပ်မှုကို မည်သို့ထိန်းသိမ်းပေးပါသနည်း။
- အဆက်မပြတ် ဘန်းဒ် စီလာသည် ပိုစ်အများအပြားအတွက် အသုံးပြုနိုင်ပါသနည်း။
- ဘန်းဒ် စီလာတွင် ရင်းနှီးမှုပြုလုပ်ခြင်း၏ အကျိုးအမြတ်ပြန်လည်ရရှိမှုကာလမှာ မည်မျှဖြစ်ပါသနည်း။
- အဆက်မပြတ် ဘန်းဒ် စီလာသည် လုပ်ငန်းဆောင်ရွက်မှု ထိရောက်မှုကို မည်သို့မှီတင်ပေးပါသနည်း။
