 EN

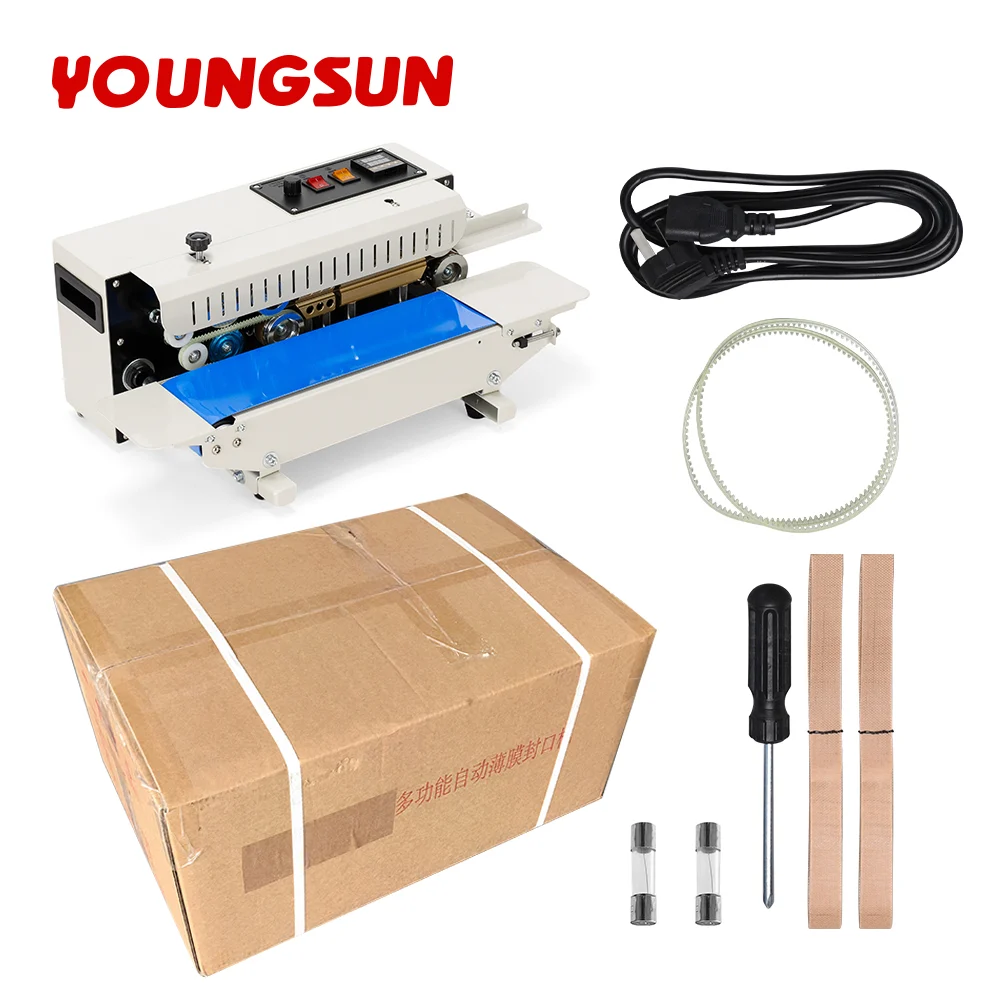
Écart de vitesse : comparaison du débit entre le scelleur à bande continue et le scellage manuel
Performance en conditions réelles : 60 à 120 sacs/minute contre 5 à 15 sacs/minute
Une soudeuse à bande continue traite couramment de 60 à 120 sacs par minute—selon la taille des sacs, le type et l’épaisseur du film—tandis qu’un opérateur manuel qualifié n’en scelle que 5 à 15 par minute à l’aide d’une soudeuse thermique portative. Cela représente un avantage de vitesse de 8:1 à 12:1, se traduisant directement par une production en ligne cinq à dix fois supérieure. Sur un poste de huit heures, le scellage manuel produit environ 2 400 à 7 200 sacs finis ; durant le même laps de temps, une seule soudeuse à bande délivre de 28 800 à 57 600 unités scellées. L’écart s’élargit à mesure que le volume augmente : contrairement aux méthodes manuelles, l’alimentation par convoyeur et le mouvement continu de la soudeuse à bande éliminent les retards liés au cycle—tels que le positionnement, l’alignement ou le réglage du temps de maintien. Son application constante de chaleur et de pression produit des soudures uniformes à pleine vitesse—réduisant drastiquement le coût de main-d’œuvre par sac et supprimant le goulot d’étranglement lié au scellage, qui freine les lignes d’emballage alimentaire, pharmaceutique et industriel.
Analyse des causes profondes : Limites biomécaniques humaines et goulots d’étranglement liés à la commutation de tâches dans le scellage manuel
La fermeture manuelle repose sur une séquence physique répétitive : saisir un sachet rempli, le positionner sur la soudeuse, abaisser la barre de soudage, attendre le cycle de chauffage, relâcher la barre, puis empiler les sachets. Les limites biomécaniques plafonnent ce cycle à 4–12 secondes — même dans des conditions idéales — en raison de la vitesse du bras, de la coordination main-œil et du contrôle moteur fin. La bascule entre tâches aggrave l’inefficacité : les opérateurs interrompent régulièrement leur travail pour redresser des sachets mal alignés, dégager des bourrages ou inspecter les soudures, ajoutant ainsi 2–5 secondes de temps mort par interruption. Sur une journée de travail de 8 heures, la fatigue musculaire réduit encore le débit maximal de 15–25 %. En revanche, la soudeuse à bande continue remplace le mouvement humain par une alimentation mécanique, un chauffage synchronisé et un refroidissement en ligne — éliminant totalement le rythme stop-and-go. Cela permet un fonctionnement stable et exempt de fatigue à la vitesse nominale maximale, tout en libérant le personnel pour gérer les tâches en amont (remplissage) ou en aval (conditionnement).
Comment la soudeuse à bande continue atteint-elle une vitesse ininterrompue
Mécanisme central : convoyeur synchronisé, bande de scellage à chauffage précis et temps de séjour optimisé
Le scelleur à bande continue maintient un débit élevé grâce à trois éléments étroitement intégrés : un convoyeur synchronisé, une bande de scellage à chauffage précis (généralement revêtue de PTFE) et un temps de séjour contrôlé électroniquement. Les sacs entrent de façon continue et circulent sans interruption dans la zone de scellage — contrairement aux systèmes à impulsions ou manuels, qui fonctionnent par arrêts et démarrages. Lorsque chaque sachet passe entre les bandes chauffées, une pression et une température uniformes sont appliquées pendant une durée précisément calibrée, ajustée à l’épaisseur du film et à sa composition polymère. Cela évite à la fois le sous-scellage (fuites) et le sur-scellage (dégradation du film), garantissant ainsi l’intégrité de milliers d’unités par heure. Comme le mouvement est continu et piloté par des paramètres — et non dépendant de l’opérateur — le système assure des performances reproductibles à raison de 60 à 120 sachets par minute, transformant le scellage d’une tâche humaine variable en un processus prévisible et évolutif.
Intégration intelligente : régulation adaptative de la vitesse commandée par automate programmable (PLC) avec systèmes de vision en ligne
Les scelleuses à bande continue modernes intègrent des automates programmables (PLC) et des systèmes d’inspection par vision en ligne afin de permettre une réactivité en temps réel. Le PLC surveille les équipements amont — tels que les remplisseuses, les peseuses ou les étiqueteuses — et ajuste dynamiquement la vitesse du convoyeur pour assurer une synchronisation fluide de la ligne. Parallèlement, les systèmes de vision analysent chaque soudure quant à sa largeur, sa continuité et son alignement, puis transmettent les données de qualité au contrôleur. En cas de détection d’anomalies, le système ajuste automatiquement la température ou le temps de maintien — sans interrompre la production. Ce contrôle en boucle fermée élimine la dépendance à l’égard de l’étalonnage manuel, prévient les ralentissements dus à des soudures irrégulières et permet à une seule machine de traiter de façon fiable des formats de sachets variés ainsi que des vitesses de ligne différentes. Ainsi, la scelleuse ne fonctionne pas uniquement comme un équipement, mais bien comme un nœud intelligent et auto-optimal au sein de l’écosystème global d’emballage.
Justification du retour sur investissement : quantification des gains de vitesse en valeur opérationnelle et financière
Réduction de la main-d’œuvre : 72 % moins d’opérateurs de scellage et doublement de la production de la ligne
Le remplacement du scellage manuel par un scelleur à bande continue permet d’obtenir immédiatement une meilleure efficacité de la main-d’œuvre. Là où 8 à 10 opérateurs à temps plein sont nécessaires pour assurer manuellement un débit de 80 sacs par minute, le même débit ne requiert que deux personnes : l’une pour gérer l’alimentation en entrée, l’autre pour le contrôle qualité. Cela représente une réduction de 72 à 75 % de la main-d’œuvre directement affectée au scellage, souvent le coût variable le plus élevé sur la ligne. De façon cruciale, la machine fonctionne à un rythme constant, sans fatigue — ce qui permet effectivement de doubler la production de la ligne sans heures supplémentaires, ni prolongation des quarts de travail, ni recrutement supplémentaire. Les opérateurs libérés peuvent être réaffectés à des activités à plus forte valeur ajoutée, telles que l’emballage secondaire, le palettisation ou l’inspection en ligne, renforçant ainsi l’efficacité opérationnelle. Le résultat net est une augmentation notable de la production par heure de travail et une baisse mesurable du coût par sac scellé.
Délai de rentabilisation : retour sur investissement en moins de 4 mois, porté par l’absorption des coûts liée au débit
L’investissement en capital dans un scelleur à bande continue se rentabilise généralement en moins de quatre mois — principalement grâce aux économies de main-d’œuvre et à l’augmentation du débit. Par exemple, le remplacement de six opérateurs, dont le coût annuel total (y compris charges sociales) s’élève en moyenne à 35 000 $ chacun, génère des économies annuelles de main-d’œuvre de 210 000 $. Face à un investissement conservateur dans la machine de 60 000 $, le délai de rentabilisation est d’environ 3,4 mois. Une valeur supplémentaire provient de la réduction des déchets de matériaux (des scellés cohérents éliminent les retouches), d’une consommation énergétique moindre par unité et de l’évitement de recours à de la main-d’œuvre temporaire en période de forte demande. De façon cruciale, l’absorption des coûts fixes, tirée par le débit, réduit l’allocation des coûts fixes : à un rythme de 80 sacs par minute, le coût en capital de la machine par mille sacs scellés tombe à environ 0,10 $ — contre plus de 0,60 $ par mille pour la seule main-d’œuvre manuelle. Ces données économiques concordent avec les conclusions d’une étude transversale sectorielle menée en 2023 et publiée par le Packaging Machinery Manufacturers Institute (PMMI), qui a confirmé que les systèmes de scellage automatisés offrant des gains de débit ≥ 2× atteignent un retour sur investissement positif en moins de quatre mois, même à un taux d’utilisation de 80 %. Ce délai de rentabilisation rapide renforce la trésorerie et positionne les opérations pour une croissance agile et un traitement accéléré des commandes.
Section FAQ
Quel est l’avantage principal d’un scelleur à bande continue par rapport au scellage manuel ?
L’avantage principal réside dans son débit nettement plus élevé — jusqu’à 120 sachets par minute contre seulement 5 à 15 pour le scellage manuel — ainsi que dans la constance de la qualité des soudures et la réduction des coûts de main-d’œuvre.
Comment un scelleur à bande continue assure-t-il un scellage uniforme ?
Il utilise un convoyeur synchronisé, des bandes de soudure revêtues de PTFE et chauffées avec précision, ainsi qu’un temps de maintien électroniquement contrôlé, garantissant une pression et une température uniformes pour une intégrité constante des soudures.
Un scelleur à bande continue peut-il traiter différentes tailles de sachets ?
Oui, les scelleurs modernes équipés de systèmes PLC et de commandes adaptatives peuvent traiter efficacement des sachets de dimensions variables ainsi que des vitesses de ligne différentes, sans nécessiter de recalibrage manuel.
Quel est le délai de retour sur investissement (ROI) pour l’acquisition d’un scelleur à bande ?
L’investissement est généralement rentabilisé en moins de quatre mois, grâce à des économies substantielles sur les coûts de main-d’œuvre, à une augmentation du débit et à une réduction des pertes de matériaux.
Comment un scelleur à bande continue contribue-t-il à l’efficacité opérationnelle ?
Il réduit la dépendance à l’égard de la main-d’œuvre, élimine les ralentissements liés à la fatigue, atténue les goulots d’étranglement au niveau du scellement et libère les employés pour des tâches à plus forte valeur ajoutée sur la chaîne de production.
Table des matières
- Écart de vitesse : comparaison du débit entre le scelleur à bande continue et le scellage manuel
- Comment la soudeuse à bande continue atteint-elle une vitesse ininterrompue
-
Justification du retour sur investissement : quantification des gains de vitesse en valeur opérationnelle et financière
- Réduction de la main-d’œuvre : 72 % moins d’opérateurs de scellage et doublement de la production de la ligne
- Délai de rentabilisation : retour sur investissement en moins de 4 mois, porté par l’absorption des coûts liée au débit
- Section FAQ
- Quel est l’avantage principal d’un scelleur à bande continue par rapport au scellage manuel ?
- Comment un scelleur à bande continue assure-t-il un scellage uniforme ?
- Un scelleur à bande continue peut-il traiter différentes tailles de sachets ?
- Quel est le délai de retour sur investissement (ROI) pour l’acquisition d’un scelleur à bande ?
- Comment un scelleur à bande continue contribue-t-il à l’efficacité opérationnelle ?
