 EN

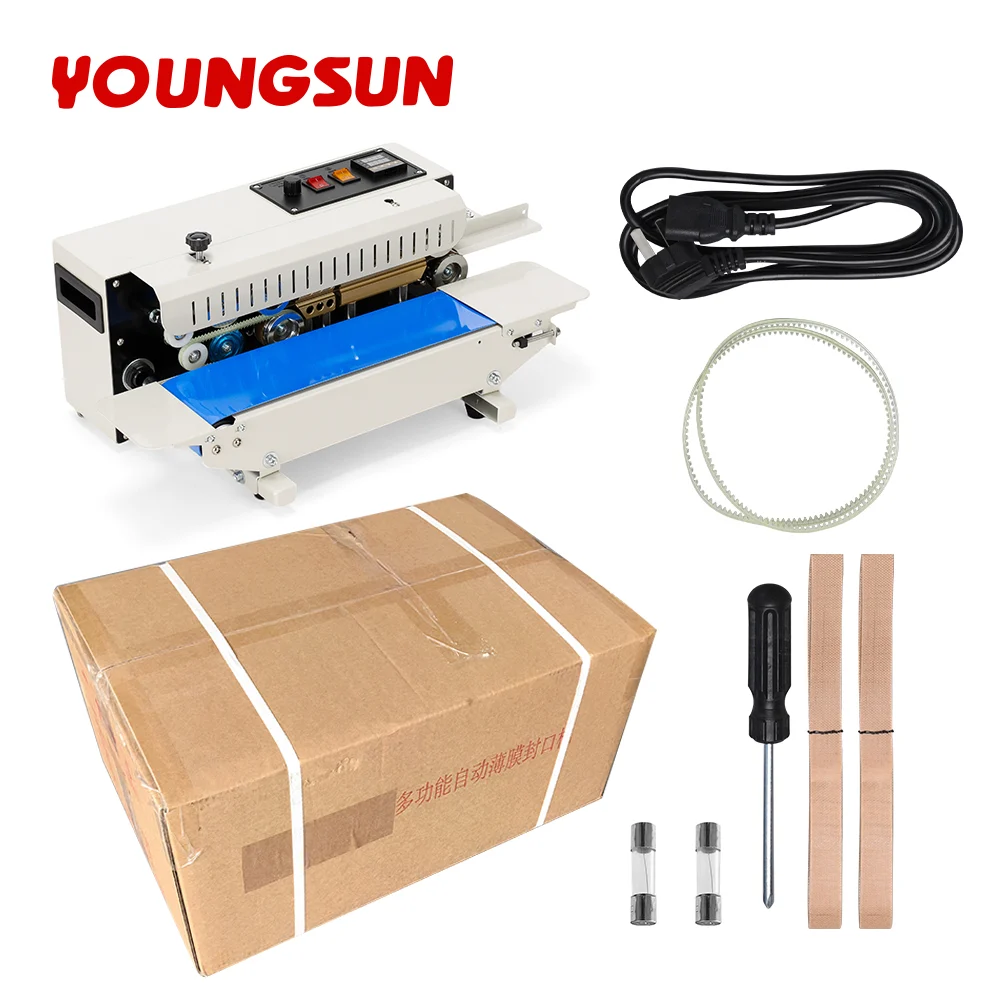
فجوة السرعة: مقارنة الإنتاجية بين آلة إغلاق الحزام المستمر وإغلاق يدوي
الأداء في الواقع العملي: ٦٠–١٢٠ كيسًا/دقيقة مقابل ٥–١٥ كيسًا/دقيقة
يُعالج خاتم الختم المستمر عادةً من ٦٠ إلى ١٢٠ كيساً في الدقيقة — ويعتمد ذلك على حجم الكيس ونوع الفيلم وسماكته — بينما يُنتج مشغّل يدوي ماهرٌ ما بين ٥ و١٥ كيساً في الدقيقة باستخدام جهاز ختم حراري يدوي. وهذا يمثل ميزة سرعة تتراوح بين ٨:١ و١٢:١، ما ينعكس مباشرةً في زيادة إنتاج الخط بمقدار خمسة إلى عشرة أضعاف. وعلى مدى نوبة عمل مدتها ٨ ساعات، يُنتج الختم اليدوي نحو ٢٤٠٠ إلى ٧٢٠٠ كيسٍ جاهزٍ للتسليم؛ أما في نفس المدة الزمنية، فيُنتج خاتم ختم واحدٌ ما بين ٢٨٨٠٠ و٥٧٦٠٠ وحدة مختومة. ويتوسع هذا الفارق مع التوسّع في الإنتاج: فعلى عكس الطرق اليدوية، يزيل خاتم الختم — بفضل نظام التغذية عبر الحزام الناقل وحركته المستمرة — التأخيرات الناتجة عن دورة التشغيل مثل وضع الأكياس أو محاذاة الأكياس أو ضبط زمن التثبيت الحراري. كما أن تطبيق الحرارة والضغط بشكلٍ ثابتٍ يُنتج خُتماً متجانساً عند أقصى سرعة تشغيل — ما يقلّل تكلفة العمالة لكل كيس ويُزيل عنق الزجاجة الذي يُعيق خطوط تعبئة المواد الغذائية والأدوية والصناعات الأخرى.
تحليل السبب الجذري: القيود البيوميكانيكية البشرية وصعوبات التحويل بين المهام في الختم اليدوي
يعتمد الإغلاق اليدوي على تسلسل جسدي متكرر: إمساك كيس مملوء، ووضعه على جهاز الإغلاق، ثم الضغط على قضيب الإغلاق، والانتظار حتى اكتمال دورة التسخين، ثم تحرير الكيس وتجميعه. وتُحدِّد الحدود البيوميكانيكية هذه الدورة بـ ٤–١٢ ثانية — حتى في أفضل الظروف — بسبب سرعة الذراع وتناسق اليد مع العين والتحكم الدقيق في الحركات. ويؤدي التبديل بين المهام إلى تفاقم عدم الكفاءة: فغالبًا ما يتوقف المشغلون لتصويب الأكياس غير المحاذاة أو إزالة الانسدادات أو فحص الإغلاقات، ما يضيف ٢–٥ ثوانٍ من الوقت الضائع في كل تدخل. وبمرور نوبة عمل مدتها ٨ ساعات، تقلل الإرهاق العضلي أقصى معدل إنتاجي بنسبة ١٥–٢٥٪. أما جهاز الإغلاق بالحزام المستمر فيستبدل الحركة البشرية بالتغذية الميكانيكية والتسخين المتزامن والتبريد على الخط، فيلغي تمامًا الإيقاع المتقطع (التوقف والانطلاق). وهكذا يتيح تشغيلًا ثابتًا خاليًا من الإرهاق عند أقصى سرعة مُصنَّفة، مع تحرير الطاقم للقيام بمهمات مثل التعبئة السابقة أو التغليف اللاحقة.
كيف يحقِّق جهاز الإغلاق بالحزام المستمر السرعة غير المنقطعة
الآلية الأساسية: ناقل متزامن، وشريط تسخين دقيق، وزمن توقف مُحسَّن
يحافظ غلاف الشريط المستمر على إنتاجية عالية السرعة من خلال ثلاثة عناصر متكاملة بإحكام: ناقل متزامن، وشريط ختم مسخن بدقة (عادةً ما يكون مغلفًا بطبقة من مادة البولي تترافلوروإيثيلين PTFE)، وزمن توقف خاضع للتحكم الإلكتروني. وتتسلَّل الأكياس باستمرار إلى النظام وتتحرك عبر منطقة الختم دون انقطاع — على عكس أنظمة الختم النبضي أو اليدوي التي تعمل بالانطلاق والتوقف. وعندما تمر كل حقيبة بين شريطي التسخين، تُطبَّق ضغوط وحرارة متجانسة لمدة دقيقة مُ calibrated بدقة، وهي مُعدَّلة وفقًا لسُمك الفيلم وتركيبه البوليمري. وهذا يمنع الختم غير الكافي (الذي يؤدي إلى التسرب) أو الختم المفرط (الذي يؤدي إلى تدهور الفيلم)، ويضمن سلامة الأكياس عبر آلاف الوحدات في الساعة. وبما أن الحركة دائمة ومُتحكَّمٌ بها بواسطة المعايير — وليس اعتمادًا على المشغل البشري — فإن النظام يقدِّم أداءً قابلاً للتكرار بمعدل ٦٠–١٢٠ كيسًا في الدقيقة، ليحوِّل عملية الختم من مهمة بشرية متغيِّرة إلى عملية قابلة للتنبؤ بها وقابلة للتوسُّع.
تكامل ذكي: ضبط تلقائي لمعدل السرعة بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) مع أنظمة رؤية داخل الخط
تدمج آلات الختم المستمرة الحديثة وحدات التحكم المنطقية القابلة للبرمجة (PLCs) وأنظمة الفحص البصري داخل الخط لتمكين الاستجابة الفورية في الوقت الحقيقي. وتراقب وحدة التحكم المنطقية القابلة للبرمجة المعدات الواقعة قبلها في الخط—مثل ماكينات التعبئة أو الموازين أو ماكينات وضع العلامات—وتُعدِّل تلقائيًّا سرعة ناقل الحزام للحفاظ على التنسيق السلس عبر الخط بأكمله. وفي الوقت نفسه، تقوم أنظمة الرؤية بفحص كل ختمٍ بدقةٍ للتحقق من عرضه واستمراريته ومحاذاة أطرافه، ثم تُرسل بيانات الجودة الناتجة إلى وحدة التحكم. وإذا كشفت الأنظمة عن أي انحرافات، فإن النظام يُجري تعديلات دقيقة تلقائيًّا على درجة الحرارة أو مدة التلامس—دون إيقاف الإنتاج. وبفضل هذه الآلية التغذوية المغلقة، يزول الاعتماد على المعايرة اليدوية، ويُمنع حدوث تباطؤٍ ناتج عن ختم غير متسق، كما يصبح بمقدور ماكينة واحدة التعامل بموثوقية مع أحجام أكياس متباينة وسرعات خطوط مختلفة. ونتيجةً لذلك، لا تعمل ماكينة الختم كأداة تصنيع فحسب، بل كعنصر ذكي ذاتي التحسين ضمن نظام التغليف الأوسع.
تبرير العائد على الاستثمار: قياس مكاسب السرعة كقيمة تشغيلية ومالية
تخفيض العمالة: انخفاض عدد عمال الختم بنسبة ٧٢٪ ومضاعفة إنتاج الخط
إن استبدال ختم الأكياس يدويًّا بآلة ختم مستمرة تعمل بحزام يحقِّق فعالية فورية في استخدام العمالة. فبينما يتطلَّب الحفاظ على معدل إنتاج ٨٠ كيسًا في الدقيقة يدويًّا توظيف ٨–١٠ عمال بدوام كامل، فإن نفس المعدل يُ logistically يُدار بواسطة شخصين فقط: أحدهما لإدارة التغذية إلى الآلة والآخر للإشراف على الجودة. وهذا يمثِّل انخفاضًا بنسبة ٧٢–٧٥٪ في عمالة الختم المباشرة، وهي غالبًا أكبر تكلفة متغيرة على الخط. والأهم أن الآلة تعمل بوتيرة ثابتة دون تعب أو انقطاع—وبالتالي تضاعف إنتاج الخط فعليًّا دون الحاجة إلى عمل إضافي أو تمديد الورديات أو توظيف عمالة إضافية. ويمكن إعادة توزيع العمال المحرَّرين لمهام ذات قيمة أعلى مثل التغليف الثانوي أو ترتيب البضاعة على المنصات أو الفحص أثناء التشغيل، ما يعزِّز الكفاءة التشغيلية بشكل أكبر. والنتيجة النهائية هي ارتفاع ملحوظ في الإنتاج لكل ساعة عمل، وانخفاض ملموس في تكلفة الختم لكل كيس.
جدول استرداد الاستثمار: عائد استثمار أقل من ٤ أشهر مدفوعٌ بامتصاص التكاليف الناتج عن ارتفاع الإنتاجية
تُغطّي الاستثمارات الرأسمالية في آلة إغلاق الحزام المستمرّة عادةً تكاليفها خلال أقلّ من أربعة أشهر—وخاصةً بفضل وفورات العمالة وزيادة الإنتاجية. فعلى سبيل المثال، يؤدي استبدال ستة عمالٍ، بتكلفة سنوية إجمالية مُحمَّلة تبلغ ٣٥٬٠٠٠ دولار أمريكي لكلٍّ منهم، إلى وفورات سنوية في تكاليف العمالة تصل إلى ٢١٠٬٠٠٠ دولار أمريكي. وبافتراض استثمار محافظ في الآلة قدره ٦٠٬٠٠٠ دولار أمريكي، فإن فترة استرداد رأس المال تبلغ نحو ٣٫٤ شهرًا. كما تتحقّق قيمة إضافية من خفض هدر المواد (إذ تمنع الإغلاقات المتسقة الحاجة إلى إعادة العمل)، وتقليل استهلاك الطاقة لكل وحدة، وتجنّب الاعتماد على عمالة مؤقّتة أثناء فترات الذروة في الطلب. والأهمّ أن ارتفاع الإنتاجية يُسهم في توزيع التكاليف الثابتة على عدد أكبر من الوحدات: فعند سرعة إغلاق تبلغ ٨٠ كيسًا في الدقيقة، تنخفض تكلفة رأس المال للآلة إلى نحو ٠٫١٠ دولار أمريكي لكل ألف كيس مغلق—مقارنةً بأكثر من ٠٫٦٠ دولار أمريكي لكل ألف كيس عند الاعتماد على العمالة اليدوية فقط. وتتماشى هذه المعطيات الاقتصادية مع نتائج دراسة صادرة عام ٢٠٢٣ عن معهد مصنّعي آلات التعبئة والتغليف (PMMI)، والتي أكدت أن أنظمة الإغلاق الآلية التي تحقّق مكاسب في الإنتاجية تساوي أو تفوق ضعف الإنتاجية اليدوية تحقّق عائد استثمار إيجابي خلال أقلّ من أربعة أشهر، حتى عند مستوى استخدام يبلغ ٨٠٪. ويسهم هذا الاسترداد السريع لرأس المال في تعزيز التدفّق النقدي، ويُهيّئ العمليات للنمو المرن وتنفيذ الطلبات بشكل أسرع.
قسم الأسئلة الشائعة
ما هي الميزة الرئيسية لآلة إغلاق الحزام المستمر مقارنةً بالإغلاق اليدوي؟
الميزة الأساسية هي ارتفاع معدل الإنتاج بشكلٍ كبير — يصل إلى ١٢٠ كيسًا في الدقيقة، مقارنةً بـ ٥–١٥ كيسًا فقط في حالة الإغلاق اليدوي — إضافةً إلى ثبات جودة الإغلاق وانخفاض تكاليف العمالة.
كيف تحافظ آلة إغلاق الحزام المستمر على توحُّد عملية الإغلاق؟
تستخدم ناقلًا متزامنًا وأشرطة إغلاق مطلية بطبقة من مادة البولي تترافلوروإيثيلين (PTFE) ومُسخَّنة بدقة، مع ضبط زمن التلامس إلكترونيًّا، ما يضمن تطبيق ضغط وحرارة متساويين للحفاظ على سلامة الإغلاق باستمرار.
هل يمكن لآلة إغلاق الحزام المستمر التعامل مع أحجام أكياس مختلفة؟
نعم، فآلات الإغلاق الحديثة المزودة بأنظمة تحكم منطقية قابلة للبرمجة (PLC) ووظائف تكيُّفية قادرة على التعامل بكفاءة مع أحجام الأكياس المختلفة وسرعات خط الإنتاج دون الحاجة إلى إعادة ضبط يدوية.
ما المدة الزمنية المتوقعة لتحقيق عائد الاستثمار (ROI) عند شراء آلة إغلاق حزام؟
عادةً ما يتحقق عائد الاستثمار خلال أقل من أربعة أشهر، مدفوعًا بتوفير كبير في تكاليف العمالة وزيادة معدل الإنتاج وانخفاض هدر المواد.
كيف تسهم آلة إغلاق الحزام المستمر في رفع الكفاءة التشغيلية؟
يقلل من الاعتماد على العمالة، ويُلغي التباطؤ الناتج عن الإرهاق، ويقلل من الاختناقات في عملية التغليف، ويوفر للموظفين فرصة التركيز على مهام ذات قيمة أعلى داخل خط الإنتاج.
جدول المحتويات
- فجوة السرعة: مقارنة الإنتاجية بين آلة إغلاق الحزام المستمر وإغلاق يدوي
- كيف يحقِّق جهاز الإغلاق بالحزام المستمر السرعة غير المنقطعة
-
تبرير العائد على الاستثمار: قياس مكاسب السرعة كقيمة تشغيلية ومالية
- تخفيض العمالة: انخفاض عدد عمال الختم بنسبة ٧٢٪ ومضاعفة إنتاج الخط
- جدول استرداد الاستثمار: عائد استثمار أقل من ٤ أشهر مدفوعٌ بامتصاص التكاليف الناتج عن ارتفاع الإنتاجية
- قسم الأسئلة الشائعة
- ما هي الميزة الرئيسية لآلة إغلاق الحزام المستمر مقارنةً بالإغلاق اليدوي؟
- كيف تحافظ آلة إغلاق الحزام المستمر على توحُّد عملية الإغلاق؟
- هل يمكن لآلة إغلاق الحزام المستمر التعامل مع أحجام أكياس مختلفة؟
- ما المدة الزمنية المتوقعة لتحقيق عائد الاستثمار (ROI) عند شراء آلة إغلاق حزام؟
- كيف تسهم آلة إغلاق الحزام المستمر في رفع الكفاءة التشغيلية؟
