 EN

現場の事例:バンドシーラーの設定温度が低すぎた
スナック菓子の充填ラインが明らかにしたバンドシーラーの問題
ポテトチップスの契約包装業者が、輸送中にシールが開く現象を確認しました。作業員がフィルムを焦がすことを恐れて、バンドシーラーの設定温度を低めに保っていたため、実際にはラミネート材に必要な溶融温度に達していませんでした。低温でシールした場合、見た目は閉じているように見えても、指で軽く引っ張るだけで剥離してしまう不完全なシームになります。この問題により、包装業者はシーム強度を実際に測定する前に2パレット分の製品をロスしました。原因が特定されるまで、同じ装置は繰り返し不良を起こし続けました。
当初の故障はごくわずかで、目立たないものでした。バンドシーラーはライン上で外観検査を通過するシームを生成していたため、誰も温度設定に問題があるとは疑いませんでした。ディストリビューターからロットが返品されて初めて工場が引張試験を実施し、その結果、シーム強度が仕様値の半分にも満たないことが判明しました。バンド部に簡易的な熱電対を装着したところ、実際の温度はダイヤル表示値より大幅に低く、この温度差はチームがこれまで一度も測定したことがありませんでした。
バンドシーラーの設定をリセットした即効性のある対応
バンドシーラーの角度を約15度上げたところ、きれいできれいな均一なシームが得られるようになりました。その後、その装置はフルシフトにわたって安定したシールを維持しました。この事例は、「温度を推測する」ことが、実際に計測して確認することよりもコストがかかる理由を示しています。バンドシーラーは、恐れて操作するより、きちんと計測に基づいたアプローチのほうがはるかに良い結果をもたらします。また、フィルムを交換するごとに設定温度を記録しておけば、同じ装置でも継続的に良好な性能を発揮し続けます。
対応後に工場では、短い起動手順を追加しました。現在、バンドシーラーは10分間予熱した後、最初の5袋を実際に成形・取り出し、目視で確認しています。この単純な習慣によって、推測による運用が完全に排除されました。以来、バンドシーラーで弱いシームが発生したことは一度もありません。また、チームでは、各フィルムの品番横にそのときの設定温度を記録しており、次のシフトが始まる際には、根拠のない仮定ではなく、実績に基づく数値から作業を始めています。
リスク分析:バンドシーラーの加熱温度が不適切な場合
バンドシーラーによる低温シールとフィルムの焼け
バンドシーラーの温度が低すぎると、弱く漏れやすいシールになり、湿気や酸素が侵入します。逆に高すぎるとフィルムが焦げ、シール幅が狭まり、ベルトと溶着してしまうことがあります。どちらの不具合も一見してわかりにくく、後になって返品や苦情という形で表面化します。装置には明確な警告表示はなく、シールの品質のみが状態を示す指標となります。オペレーターは、フィルムの種類が変わった際には、長時間の連続運転を始める前に必ずバンドシーラーの設定温度を見直す必要があります。
低温シールは、比較的静かに進行するリスクです。十分にシールされていないバンドシーラーは、数日間は検査を通過しても、温度変化や物理的な衝撃が厳しい現場環境で後に不具合を起こすことがあります。一方、高温シールは目立つ不具合ですが、同様に危険です。フィルムが溶けてベルトに付着し、ラインが停止するおそれがあります。いずれにせよ、バンドシーラーは製品を保護できなくなります。最も安全な習慣は、フィルムの種類、ライン速度、あるいは周囲環境(温度・湿度など)が変化した都度、廃材を使ってシール品質を確認することです。
バンドシーラーに関する専門的な分析およびその基準
バンドシーラーにおける熱伝達の仕組み
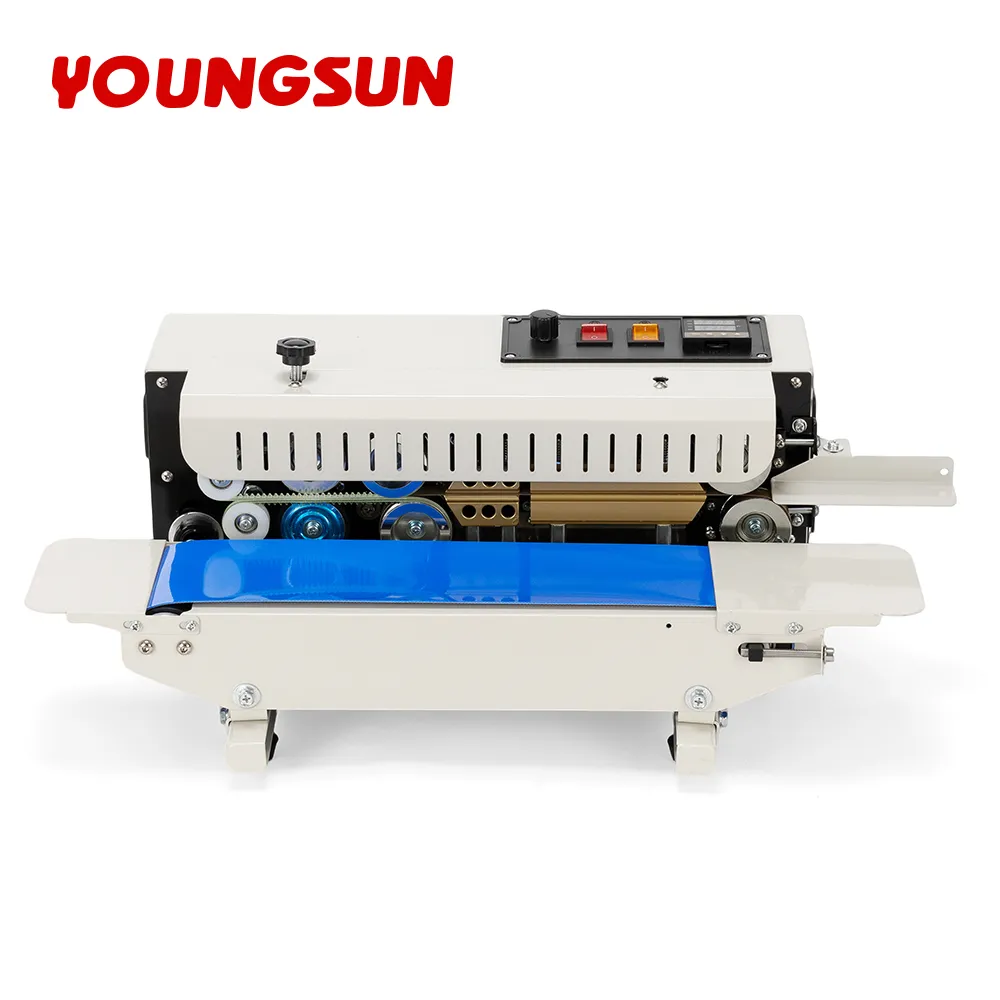
バンドシーラーは、フィルムに加熱されたバンドを押し当てながらコンベアでパウチを送り込む装置です。この装置は、シール層に熱を伝達して溶融・接着させます。厚手のラミネート材や高速運転ではより多くのエネルギーが必要となるため、装置は高温で運転するか、あるいは低速で運転する必要があります。温度・圧力・保持時間(ドウェルタイム)は相互に関係する3つの要素であり、制御が安定したバンドシーラーは、このバランスを維持します。あるバンドで熱が低下すると、シーム位置がロール上で不均一にずれていきます。
ドウェルタイムは、多くのオペレーターが見落としがちな要素です。コンベア速度が速いバンドシーラーでは、フィルムが所定の温度にさらされる時間が短くなるため、その分、設定温度を上げて補う必要があります。一方、厚手のアルミ箔を封止する場合、薄手のポリエチレンよりも高い温度と強い圧力を必要とします。これは物理的な関係であり、任意の選択ではありません。この3つの値を併記して記録することで、シール工程は偶然に頼る作業から、誰でも再現可能な確立されたプロセスへと変わります。
なぜバンドシーラーはCEおよびISO 9001規格への適合が不可欠なのか
輸出向けに設計された適合型バンドシーラーは、EU機械指令2006/42/ECに基づきCEマークを表示しています。本装置は、リスク低減のためEN ISO 12100を、電気的安全性のためIEC/EN 60204-1をそれぞれ準拠する必要があります。ISO 9001品質マネジメントシステムを運用する製造業者は、各機器の組立および試験方法を文書化します。これらの規格への適合は、購入者が当該機器が最低限の安全要件を満たしていると信頼できる根拠となります。こうした証明書類を備えていないバンドシーラーは、欧州をはじめとする規制市場において、販売や導入に際して障壁に直面します。
規格はまた、作業者をも守ります。IEC/EN 60204-1に準拠して配線されたバンドシーラーには、ガード、非常停止装置、故障保護機能などが備わっており、これらは自作装置には欠けがちな要素です。EN ISO 12100では、危険源そのものを設計段階で排除することを求め、警告による対応を後回しにします。販売代理店にとって、適切な認証を取得済みのバンドシーラーを取り扱うことは、法的責任の軽減につながるだけでなく、通関手続きの円滑化にも寄与します。これは、シール品質と同様に重要な要素です。
実用的な視点:バンドシーラーの選定・運用・保守
フィルムに合ったバンドシーラーの選定
使用中のフィルムの種類に応じたバンドシーラーをお選びください。ラミネート用に設計されたバンドシーラーは、アルミ箔や多層パウチへの対応が、ポリエチレン専用機よりも優れています。また、ご使用の袋幅および1日の処理量に対応しているかを必ずご確認ください。ヤンスン社では、食品・医薬品・化学製品向けの連続式バンドシーラーを提供しており、CE認証およびISO 9001認証関連資料も、販売代理店様によるバンドシーラー購入検討時にご提供可能です。 製品ページ 関連情報 段ボール封かん機 ライン周辺機器についても併せてご覧ください。
バンドシーラーの処理能力(ボリューム)とのマッチングは、フィルムとのマッチングと同様に重要です。小ロット向けに設計された機種を連続運転で使用すると過熱する恐れがあり、逆に能力が大きすぎるとエネルギーと設置スペースの無駄になります。適切な機種は、季節的な生産ピークにも余裕をもって対応でき、常に限界性能で稼働することはありません。導入前にサプライヤーへ定格運転率(デューティサイクル)および交換部品一覧の提示を依頼しておくことで、設置後の最初の繁忙期に予期せぬトラブルを未然に防げます。
バンドシーラーの日常点検と使用方法
運転開始前には、オペレーターがバンドシーラーの温度がフィルム仕様と一致していることを確認し、最初の10個のシームを確認してください。装置は短時間のウォームアップが必要であり、早すぎる密封は材料の無駄につながります。使用中は、フィルムを中央に供給して均一な圧力を保つ必要があります。印刷機能付きバンドシーラーなら、密封と同時にロット番号などを印字できるため、後日発覚したシーム不良の原因を、夜間の生産現場でずれてしまった設定まで遡って特定しやすくなります。
ポーチの中央位置合わせは一見単純に思えますが、実際には多くのラインで品質低下の原因となるポイントです。フィルムが片側にずれた状態でバンドシーラーを通ると、一方のヒートバンドが他方より過熱され、冷却側のエッジでシーム強度が低下します。この問題の多くは、シンプルなガイドレールで解消できます。また、フィルム表面のほこりは断熱材として作用するため、清掃されたインフィードも重要です。稼働前に30秒間の拭き取りを行うだけで、その日の最初の約100袋の品質を守ることができます。
安定した加熱性能を維持するためのバンドシーラーの保守
バンドシーラーの精度を維持するには、ベルトとテフロンカバーを定期的に清掃・交換することが重要です。ほこりや残留物が機器を絶縁し、冷たい部分(コールドスポット)を生じさせます。また、サーモスタットの校正は、別途用意した温度計で毎月点検することをおすすめします。ヤンスンでは、バンドシーラー向けにスペアベルトの供給および技術的なサポートを提供しており、 お問い合わせページ お客様は、特定の機械について修理対応や部品の手配が必要な場合、販売担当を通じて当社エンジニアリングチームと直接連携できます。
予防保全は、不良品によるロスを防ぐよりもコスト効果が高いものです。テフロンカバーが摩耗すると、加熱されない部分(ホットスポット不足領域)が生じ、その部分では十分なシールが得られず、不具合に気づきにくくなります。故障を待つのではなく、あらかじめ決めたスケジュール(カレンダー)に基づいてカバーをローテーションすることで、バンドシーラーの性能を安定的に維持できます。また、バンドシーラーは安定した設置環境を好みます。ほこりが多く振動があるような場所に設置すると、制御装置の劣化が早まります。清潔でしっかり固定された設置環境は、深夜の緊急サービス要請を減らすという形で、確実に投資回収につながります。
よくあるご質問
ポリエチレンを封止するのに必要なバンドシーラーの温度は?
Answer:<br> ポリエチレンフィルムを封止するバンドシーラーの通常の設定温度は約160~180℃ですが、正確な温度はフィルムの厚さやライン速度によって異なります。本機を使用する前に、試験用の不要なパウチで動作確認を行ってください。最も低い実用可能な加熱温度で、しわが入らずにきれいに封止できるバンドシーラーを選べば、日常的な生産において最も安全で安定した品質が得られ、長時間の連続運転でもエネルギー消費を適正な水準に保てます。
バンドシーラーとインパルスシーラーの違いは何ですか?
Answer:<br> バンドシーラーは加熱されたバンドを常時稼働させ、ベルトコンベアで製品を送る方式のため、大量生産向けのラインに適しています。一方、インパルスシーラーは必要に応じて短時間だけ加熱する方式で、小ロット向けです。バンドシーラーは袋ごとの冷却時間を必要とせず、連続運転が可能です。工場向けに包装機器を供給する販売代理店にとって、バンドシーラーは手動式やインパルス式では長時間の連続運転で到底達成できない処理能力を実現し、連続包装作業の標準的な選択肢となっています。
なぜバンドシーラーで弱いシームができてしまうのですか?
Answer:<br> バンドシーラーの温度が低すぎたり、圧力が不均一だったり、フィルムに比べて速度が速すぎると、弱いシールラインが生じます。また、バンドが汚染されていると、熱がシール部に十分伝わらず、シール強度が低下します。フィルムを変更した際には、必ず装置の再検証を行ってください。最初の袋に対して簡単な引張試験(プルテスト)を実施することで、顧客へ出荷される前にほとんどの弱シール問題を検出し、現場からの高額な返品を未然に防ぐことができます。
バンドシーラーはアルミ箔複合フィルムに対応できますか?
Answer:<br> 複合フィルム対応仕様のバンドシーラーは、シール層に合った設定温度でアルミ箔や多層パウチを確実にシールできます。ただし、外装印刷面を焦がさずにシール層の融点まで加熱する必要があります。ヤングサン(Youngsun)などのメーカーでは、アルミ箔複合フィルム専用に設計されたバンドシーラーを提供しており、その 製品ページ 現行モデルラインナップ各機種について、対応可能なフィルム種別が明記されています。
バンドシーラーの校正頻度はどのくらいが適切ですか?
Answer:<br> 繁忙な工場では、バンドシーラーを月1回、基準用温度計で点検する必要があります。また、シーム品質にばらつきが生じた場合にも点検が必要です。装置の恒温器は、経年劣化やほこりの影響で誤差が生じやすくなります。短時間で実施できるキャリブレーション手順を定期的に実施することで、装置の精度を維持し、不良品の発生を抑えることができます。各測定値を記録している施設では、包装製品の品質や密封された商品の最終的な賞味期限に影響が出るずっと前に、温度のずれを検知できます。
バンドシーラーには特別な電気設備が必要ですか?
Answer:<br> 輸出向けに販売されるバンドシーラーは、一般的な電圧に対応していることがほとんどですが、加熱負荷に見合った保護回路付き電源に正しく配線する必要があります。電気的安全性についてはIEC/EN 60204-1に準拠しており、設置作業は資格を持つ技術者によって実施しなければなりません。適切なアース接続と非常停止機能を備えたバンドシーラーは、作業者の安全を確保するとともに、機械安全規則への適合性を維持します。
