 EN

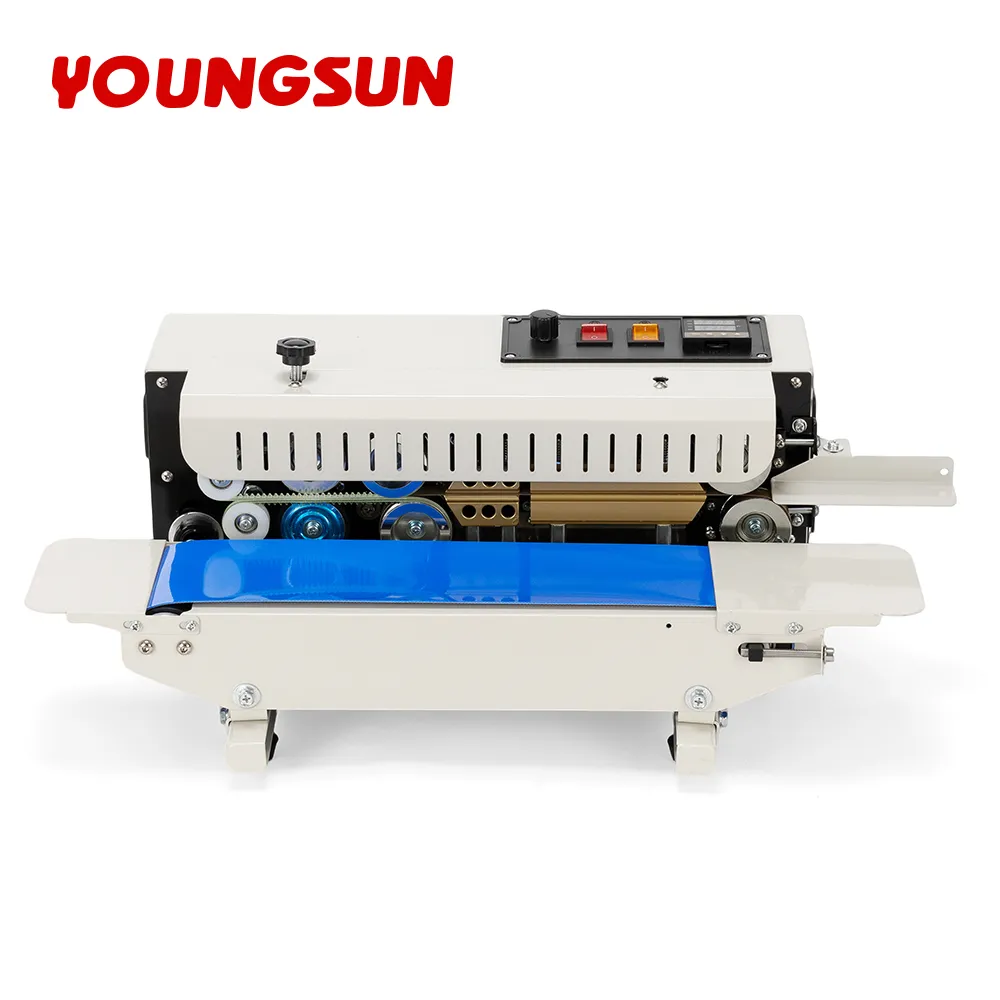
Un cas sur le terrain : un scelleur à bande réglé trop froid
Ce que la ligne de collation a révélé au sujet du scelleur à bande
Un conditionneur sous contrat produisant des chips de pomme de terre a remarqué que les scellés s’ouvraient pendant le transport. Le scelleur à bande était réglé sur une température basse, car un opérateur craignait de brûler le film. À ce réglage, le scelleur à bande n’atteignait jamais la température de fusion nécessaire au laminé. Un scelleur à bande qui scelle à froid produit une jointure qui semble fermée, mais qui se décolle sous une légère pression digitale. Le conditionneur a perdu deux palettes avant que quiconque ne mesure effectivement la résistance réelle de la jointure, et le même appareil continuait à échouer jusqu’à ce que la cause soit identifiée.
La défaillance était subtile au départ. Le scelleur à bande produisait des jointures qui passaient l’inspection visuelle en ligne, si bien que personne ne soupçonnait un problème de température. Ce n’est que lorsqu’un distributeur a renvoyé une série que l’usine a réalisé un essai de traction. Le scelleur à bande a alors révélé une résistance de jointure inférieure à la moitié de la valeur spécifiée. Un simple thermocouple placé sur la bande a montré que la température réelle était nettement inférieure à celle indiquée sur le cadran — un écart que l’équipe n’avait jamais mesuré auparavant.
La solution rapide qui a réinitialisé le scelleur à bande
L’élévation du scelleur à bande d’environ quinze degrés a permis d’obtenir une soudure propre et uniforme. L’appareil a ensuite maintenu un joint étanche stable pendant toute la durée du poste. Ce cas illustre pourquoi deviner la température coûte plus cher que de la mesurer. Un scelleur à bande récompense bien davantage une approche rigoureuse qu’une approche craintive, et le même équipement a continué de fonctionner correctement dès lors que la consigne a été documentée pour chaque changement de film.
Après la correction, l’usine a ajouté une courte procédure de démarrage. Le scelleur à bande chauffe désormais pendant dix minutes, puis les cinq premiers sacs sont prélevés et inspectés. Cette simple habitude a éliminé toute incertitude. Depuis, le scelleur à bande n’a plus produit de soudure faible, et l’équipe note la consigne à côté de chaque code de film afin que les postes suivants démarrent non pas à partir d’une hypothèse, mais d’une valeur éprouvée.
Analyse des risques : un scelleur à bande réglé à une température inadéquate
Soudures froides et film brûlé provenant d’un scelleur à bande
Un scelleur à bande fonctionnant à une température trop basse produit des soudures faibles et étanches, laissant pénétrer l’humidité et l’oxygène. Un scelleur à bande fonctionnant à une température trop élevée brûle le film, réduit la largeur de la soudure et peut même souder la courroie. Ces deux modes de défaillance restent discrets à première vue, mais se manifestent ultérieurement sous forme de retours ou de réclamations. L’appareil n’émet aucun signal d’alarme évident ; seul l’état de la soudure révèle ce qui se passe. Les opérateurs doivent considérer tout changement de film comme un motif de vérifier à nouveau le point de consigne du scelleur à bande avant le démarrage d’une longue série.
Les soudures à froid constituent un risque plus discret. Un scelleur à bande qui soude insuffisamment peut passer les contrôles pendant plusieurs jours, puis échouer sur le terrain, où les conditions thermiques et les manipulations sont plus sévères. Les soudures à chaud sont plus visibles, mais tout aussi dangereuses, car le film fondu peut adhérer à la courroie et provoquer un arrêt de la ligne. Dans les deux cas, le scelleur à bande cesse de protéger le produit. La pratique la plus sûre consiste à valider systématiquement la soudure sur des chutes de matériau chaque fois que le film, la vitesse ou les conditions ambiantes changent sur le site.
Analyse professionnelle et normes applicables à un scelleur à bande
Comment le scelleur à bande transfère la chaleur
Un scelleur à bandes utilise des bandes chauffées pressées contre le film tandis qu’un convoyeur fait passer le sachet. L’appareil transfère de la chaleur vers la couche de scellage jusqu’à ce qu’elle fonde et s’adhère. Les laminés plus épais et les vitesses plus élevées nécessitent davantage d’énergie, donc l’équipement doit fonctionner à une température plus élevée ou à une vitesse plus lente. La température, la pression et le temps de maintien forment un triangle ; un scelleur à bandes doté d’un contrôle stable maintient cet équilibre. Lorsque la machine perd de la chaleur sur une bande, les soudures dérivent de façon irrégulière sur la bobine.
Le temps de maintien est souvent négligé par les opérateurs. Un scelleur à bandes équipé d’un convoyeur plus rapide accorde moins de temps au film à la température requise, donc la consigne doit être augmentée pour compenser. Un scelleur à bandes traitant une feuille d’aluminium épaisse exige à la fois une température plus élevée et une pression plus forte qu’un scelleur traitant un polyéthylène fin. Cette relation est physique, non optionnelle. Enregistrer conjointement ces trois valeurs transforme le scellage d’un processus aléatoire en un procédé reproductible, que n’importe quel poste peut reproduire sans essais ni erreurs.
Pourquoi un scelleur à bandes doit respecter les normes CE et ISO 9001
Un scelleur à bande conforme, conçu pour l’exportation, porte le marquage CE en vertu de la directive européenne relative aux machines 2006/42/CE. L’appareil doit respecter la norme EN ISO 12100 pour la réduction des risques et la norme IEC/EN 60204-1 pour la sécurité électrique. Un fabricant disposant d’un système certifié ISO 9001 documente la manière dont chaque machine est fabriquée et testée. Ces références donnent aux acheteurs la confiance nécessaire quant au respect, par l’équipement, des exigences minimales en matière de sécurité. Un scelleur à bande dépourvu de ces documents fait face à des obstacles sur les marchés réglementés d’Europe et au-delà.
Les normes protègent également l’opérateur. Un scelleur à bande câblé conformément à la norme IEC/EN 60204-1 intègre des dispositifs de protection, des arrêts d’urgence et une protection contre les défauts, éléments que peut ne pas comporter un appareil fabriqué sur mesure. La norme EN ISO 12100 exige que la conception élimine les dangers à la source, plutôt que de se contenter d’en avertir l’utilisateur. Pour un distributeur, commercialiser un scelleur à bande doté d’une certification adéquate réduit sa responsabilité et facilite le dédouanement, ce qui revêt une importance égale à celle de la qualité même du scellage.
Valeur pratique : choisir, utiliser et entretenir un scelleur à bande
Sélectionner le scelleur à bande adapté au type de film
Choisissez un scelleur à bande correspondant à la famille de films utilisée. Un scelleur à bande homologué pour les laminés traite mieux les sachets en feuille d’aluminium et les sachets multicouches qu’un modèle conçu uniquement pour le polyéthylène. Vérifiez que l’appareil prend en charge la largeur des sachets ainsi que le volume quotidien. Youngsun fournit des scelleurs à bande continus conçus pour les lignes agroalimentaires, pharmaceutiques et chimiques, avec documentation CE et ISO 9001 disponible pour les distributeurs examinant un achat de scelleur à bande via le page produit . Voir aussi machines à sceller les cartons pour des équipements complémentaires de ligne.
Adapter le scelleur à bande au volume de production est tout aussi important que l’adapter au type de film. Un scelleur à bande dimensionné pour de petites séries surchauffera en service continu, tandis qu’un modèle surdimensionné gaspillera de l’énergie et de l’espace au sol. Le bon scelleur à bande offre une marge de manœuvre pour les pics saisonniers sans fonctionner à sa limite maximale. Demandez dès le départ au fournisseur le cycle de service et la liste des pièces détachées afin d’éviter la plupart des imprévus durant le premier trimestre chargé suivant l’installation.
Inspection et utilisation quotidiennes d’un scelleur à bande
Avant une série de conditionnement, l’opérateur doit vérifier que la température du scelleur à bande correspond aux spécifications du film et observer les dix premiers scellés. L’appareil nécessite un court temps de préchauffage ; sceller trop tôt gaspille du matériau. Pendant l’utilisation, l’équipement doit être alimenté de façon centrée afin de maintenir une pression uniforme. Un scelleur à bande doté d’une option d’impression peut marquer les lots pendant le scellage, ce qui permet de remonter, en cas de problème ultérieur sur un scellé, au réglage ayant dérivé durant la nuit sur le site de production.
Centrer le sachet semble anodin, pourtant c’est là que de nombreuses lignes perdent en qualité. Lorsque le film est décalé sur un côté d’un scelleur à bande, une bande chauffe davantage que l’autre, et le scellé s’affaiblit sur le bord le plus froid. Un simple rail de guidage résout la plupart de ces problèmes. Le scelleur à bande profite également d’une entrée propre, car la poussière présente sur le film agit comme un isolant. Un essuyage de trente secondes avant la mise en marche protège les cent premiers sachets de la journée.
Entretien d’un scelleur à bande pour une chaleur stable
Un scelleur à bandes reste précis lorsque ses bandes et ses couvercles en téflon sont nettoyés et remplacés selon le calendrier prévu. La poussière et les résidus isolent l’équipement et créent des zones froides. L’appareil bénéficie d’un contrôle mensuel du thermostat à l’aide d’un thermomètre séparé. Youngsun soutient sa gamme de scelleurs à bandes avec des courroies de rechange et des conseils, et le page de contact met les acheteurs en relation avec l’équipe d’ingénierie concernant une machine spécifique nécessitant un service ou une pièce de rechange.
L’entretien préventif coûte moins cher que les déchets. Un scelleur à bandes doté d’un couvercle en téflon usé développe des zones qui n’atteignent jamais la température requise, et ces zones produisent des scellés faibles passant inaperçus. Remplacer les couvercles selon un calendrier fixe, plutôt que d’attendre la panne, garantit le bon fonctionnement du scelleur à bandes. Ce dernier apprécie également un environnement stable : un coin poussiéreux et sujet aux vibrations accélère le vieillissement des commandes, donc un montage propre se révèle rentable grâce à moins d’interventions techniques nocturnes.
Questions fréquemment posées
À quelle température un scelleur à bandes doit-il fonctionner pour le polyéthylène ?
Réponse : Un scelleur à bandes fonctionnant avec un film en polyéthylène scelle généralement entre 160 et 180 degrés Celsius, bien que la valeur exacte dépende de l’épaisseur du film et de la vitesse de la ligne. L’appareil doit être testé sur des poches d’essai avant une série de production. Un scelleur à bandes qui scelle proprement, sans froisser, à la température minimale opérationnelle fournit le résultat le plus sûr et le plus constant pour la production quotidienne, tout en maintenant une consommation d’énergie raisonnable pendant les longues pauses.
En quoi un scelleur à bande se distingue-t-il d’un scelleur à impulsions ?
Réponse : Un scelleur à bandes utilise des bandes chauffées en continu et un convoyeur mobile, ce qui convient aux lignes à haut volume, tandis qu’un scelleur à impulsions ne chauffe que sur demande, pour les petites séries. L’appareil reste en marche sans période de refroidissement entre les sacs. Pour les distributeurs desservant des usines, un scelleur à bandes offre un débit que les unités manuelles ou à impulsions ne peuvent égaler pendant les longues pauses, ce qui en fait le choix standard pour les opérations d’emballage continues.
Pourquoi un scelleur à bandes produit-il des soudures faibles ?
Réponse : Un scelleur à bande laisse des soudures faibles lorsque la température est trop basse, la pression inégale ou la vitesse trop élevée pour le film utilisé. Des bandes contaminées isolent également la chaleur et empêchent une bonne soudure. L’appareil doit être retesté après chaque changement de film. Un simple test de traction sur les premiers sacs permet de détecter la plupart des soudures faibles avant qu’elles n’atteignent les clients et ne provoquent des retours coûteux sur le terrain.
Un scelleur à bande peut-il traiter des laminés en feuille d’aluminium ?
Réponse : Un scelleur à bande homologué pour laminés peut souder des poches en feuille d’aluminium et multicouches lorsque la consigne correspond à la couche de soudure. L’appareil doit atteindre la température de fusion sans brûler l’impression extérieure. Des fournisseurs tels que Youngsun proposent un scelleur à bande spécifiquement conçu pour les laminés en feuille d’aluminium, et le page produit répertorie les types de films compatibles pour chaque modèle de la gamme actuelle.
À quelle fréquence un scelleur à bande doit-il être étalonné ?
Réponse : Un scelleur à bande doit être vérifié mensuellement à l’aide d’un thermomètre de référence dans les usines très actives, et chaque fois que la qualité des soudures commence à varier. Le thermostat de l’appareil peut dériver avec le temps et sous l’effet de la poussière. Une courte procédure d’étalonnage permet de maintenir la fiabilité de l’équipement et de réduire les rebuts. Les installations qui enregistrent systématiquement chaque mesure détectent une dérive de température bien avant qu’elle n’affecte la qualité du produit emballé ou la durée de conservation finale des articles scellés.
Un scelleur à bande nécessite-t-il une installation électrique spéciale ?
Réponse : Un scelleur à bande destiné à l’exportation prend généralement en charge les tensions courantes, mais l’appareil doit être raccordé à une alimentation protégée, dimensionnée en fonction de sa charge de chauffage. La sécurité électrique suit la norme IEC/EN 60204-1 ; l’installation doit donc être réalisée par un technicien qualifié. Un scelleur à bande correctement mis à la terre et équipé d’un arrêt d’urgence protège les opérateurs et garantit la conformité de la ligne aux règles de sécurité des machines.
