
ストラップ機の張力低下の主な原因は機械的摩耗です。張力機構の劣化の仕方:スプリング、ブレーキレバー、送りローラーは、時間とともに精度を失っていきます。ストラップ機の張力低下の主な原因は機械的摩耗です。…
さらに表示
二重加熱素子設計がシールの精度と一貫性を向上させる仕組み 二重加熱素子式のヒートシーラーは、上部および下部のシールジョーの両方に主動力の加熱回路を備えています。これに対し、従来型の設計では、一方のジョーのみを駆動し、他方のジョーは受動的に熱を伝達する方式が採用されています…
さらに表示
電動ストラップ機の実使用における充電1回あたりのバッテリー駆動時間 標準負荷下での典型的な駆動時間:200~400回のストラップ作業 電動ストラップ機のバッテリー駆動時間は、1回の充電で完了できるストラップ作業の回数として表すのが最も意味があります…
さらに表示
表面汚染:段ボール梱包時の接着不良の最大の原因 段ボール梱包後にテープが剥がれる最も根本的な原因は、表面汚染です。これは、接着剤が段ボールの段原紙繊維に十分に浸透(ウェット)できないためです。たとえ段ボール梱包機の設定が正しく調整されていても…
さらに表示
現場事例:すべての段ボール箱がしわになるシュリンクトンネル機 シュリンクトンネル機から見たラインの状況 ギフトボックス用の包装ラインでは、シワや光沢のない部分が生じるラップが製造されていました。このシュリンクトンネル機は、他の工場からそのまま流用した設定温度で運転されていたため、…
さらに表示
現場事例:ストラップ工具で荷崩れを解消した倉庫 チームが目撃した荷崩れ問題 ある地方倉庫では、輸送後に段ボール箱が緩んでパレットからずれる現象が発生していました。使用されていたストラップ工具は、張力が均一でない手動式のものが混在していました…
さらに表示
現場事例:不適切なシーラー機械の選定 チームが発見したシーラー機械との不適合事例 ある小規模な食品メーカーが、大量生産が必要な作業にデスクトップ型のシーラー機械を導入しました。しかし、使用するパウチ材質に合ったタイプのシーラー機械ではなかったため、シールが不完全になりました…
さらに表示
現場事例:シーラー機が突然停止した オペレーターがシーラー機で確認した状況 あるボトリングラインで、シフト開始時にシールユニットの電源が入らず、生産が停止しました。前日の夜まではシーラー機は正常に稼働していたため、お茶…
さらに表示
現場事例:バンドシーラーの設定温度が低すぎた場合 スナック菓子製造ラインが明らかにしたバンドシーラーの問題点 ポテトチップスを受託包装していた業者が、輸送中にシールが開く現象を確認しました。作業員がフィルムを焦がすことを恐れて、バンドシーラーの設定温度を低めに保っていたことが原因でした…
さらに表示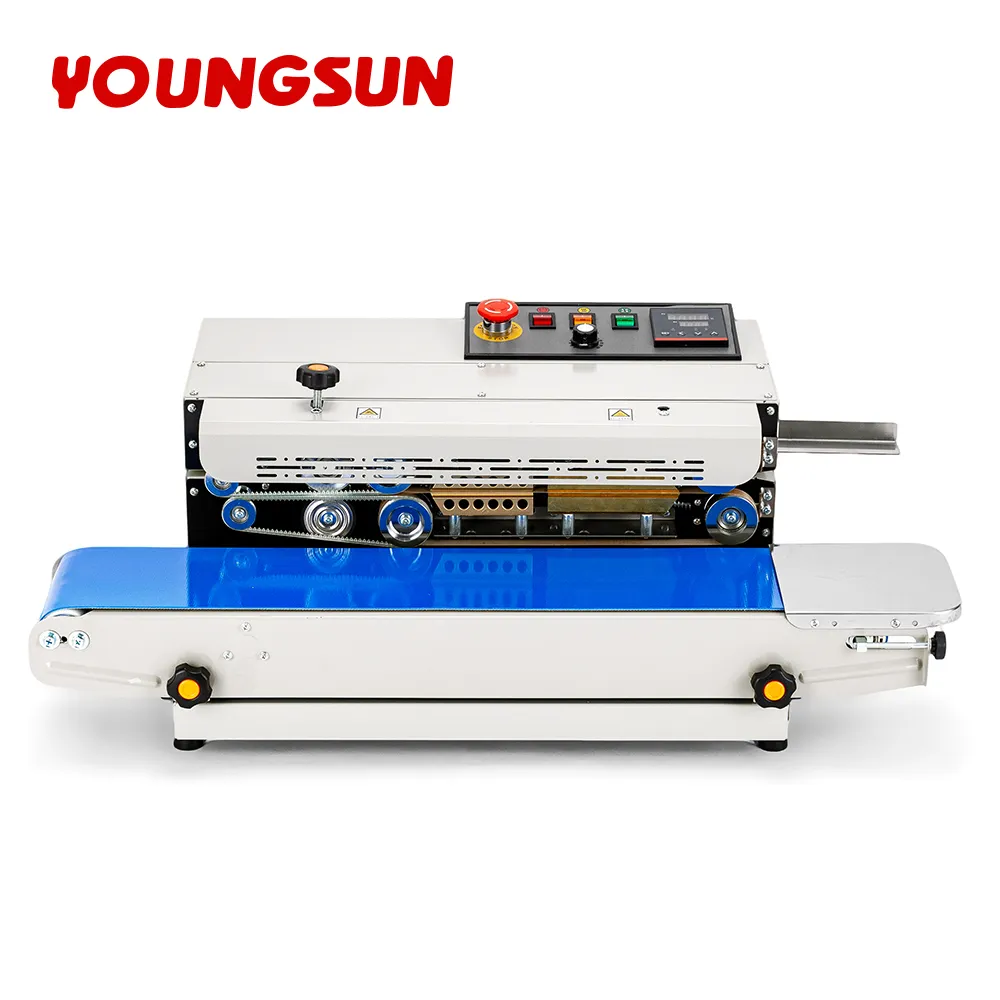
生産量の増加に伴い、従来の機器では対応できなくなった事例 あるコーヒー焙煎業者が、テーブル型インパルスシーラーで2kg入り袋を充填・封止していました。作業員2名で1シフトあたり約500袋を封止していましたが、終盤になるとシール強度が低下してきました。連続式バッグシーラーに切り替えたところ、1名で均一な溶接品質を保ちながら1日2,000袋以上を処理できるようになりました…
さらに表示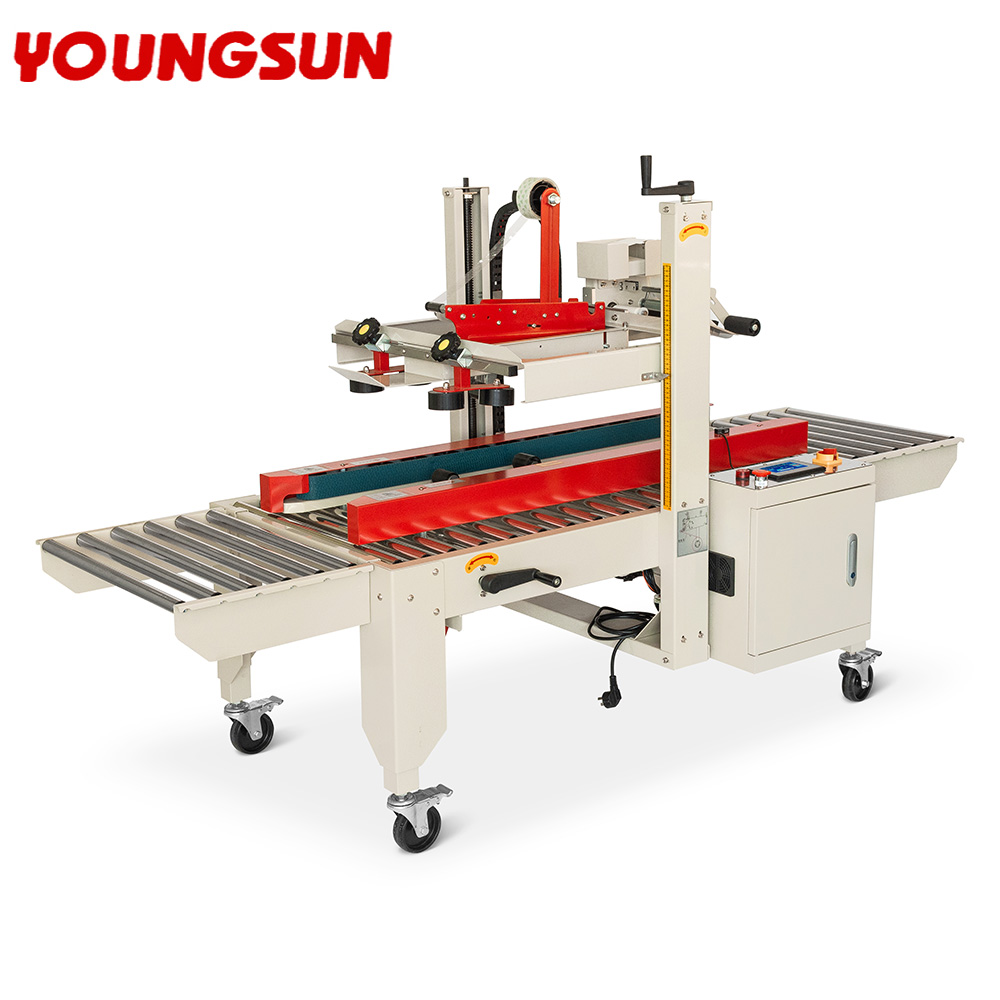
重量物の梱包で箱が破損した事例 ある部品サプライヤーが、15kg用に設計された軽量型カートンシーラーで、最大30kgの工業用段ボール箱を処理していました。フタの継ぎ目部分でテープが剥がれ、トラック輸送中に1つの箱が破裂し、中身の在庫品が散乱しました。このカートンシーラーは必要な圧縮力に…
さらに表示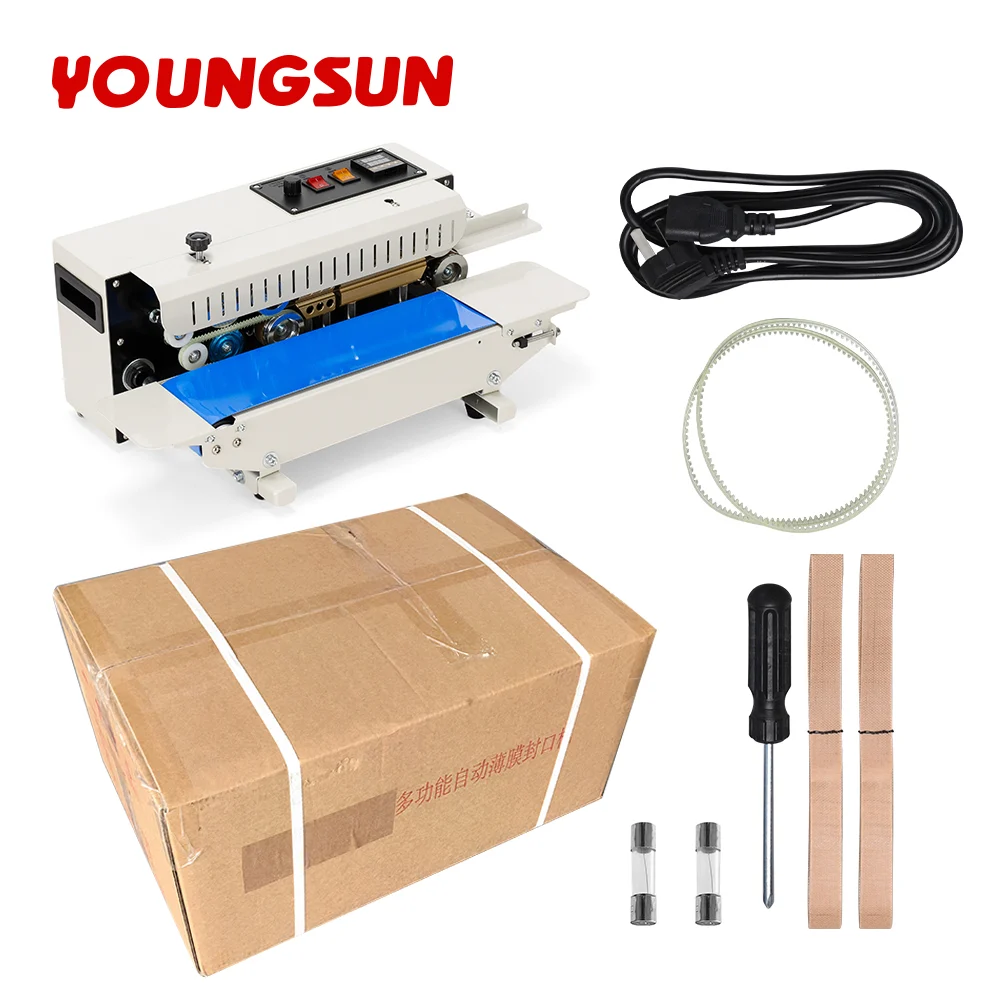
速度差:連続式バンドシーラーと手作業によるシールの処理能力比較 実際の性能:60~120袋/分 対 5~15袋/分 連続式バンドシーラーは、通常、1分間に60~120袋を処理可能であり——条件により……
さらに表示
 EN
