
Mekanisk slitage er den primære årsag til spændningstab i bundstrammemaskiner. Sådan destrueres spændemekanismerne: fjedre, bremsehejle og føderuller mister præcision over tid. Mekanisk slitage er den primære årsag til, at en bundstrammemaskine mister spænding. Den ...
Se mere
Hvordan en dobbelt-varmeelement-design forbedrer forseglingens præcision og ensartethed. En varmeforsegler med dobbelt varmeelement bruger aktive opvarmningskredsløb på både den øverste og den nederste forseglingskæbe – i modsætning til konventionelle design, der bygger på én drevet kæbe og én passiv kæbe...
Se mere
Batteriets reelle brugstid pr. opladning for elektriske båndspændemaskiner. Typisk brugstidsområde: 200–400 cyklusser pr. opladning under standardbelastning. Batteribrugstiden for elektriske båndspændemaskiner udtrykkes mest meningsfuldt i komplette båndspændecyklusser...
Se mere
Overfladekontamination: Den primære årsag til klæbemiddelfejl ved kassepakning. Overfladekontamination er den førende årsag til, at tape løsner sig efter kassepakning, fordi den forhindrer klæbemidlet i at blive optaget af papkardets fiberstruktur. Selv en korrekt justeret kasse...
Se mere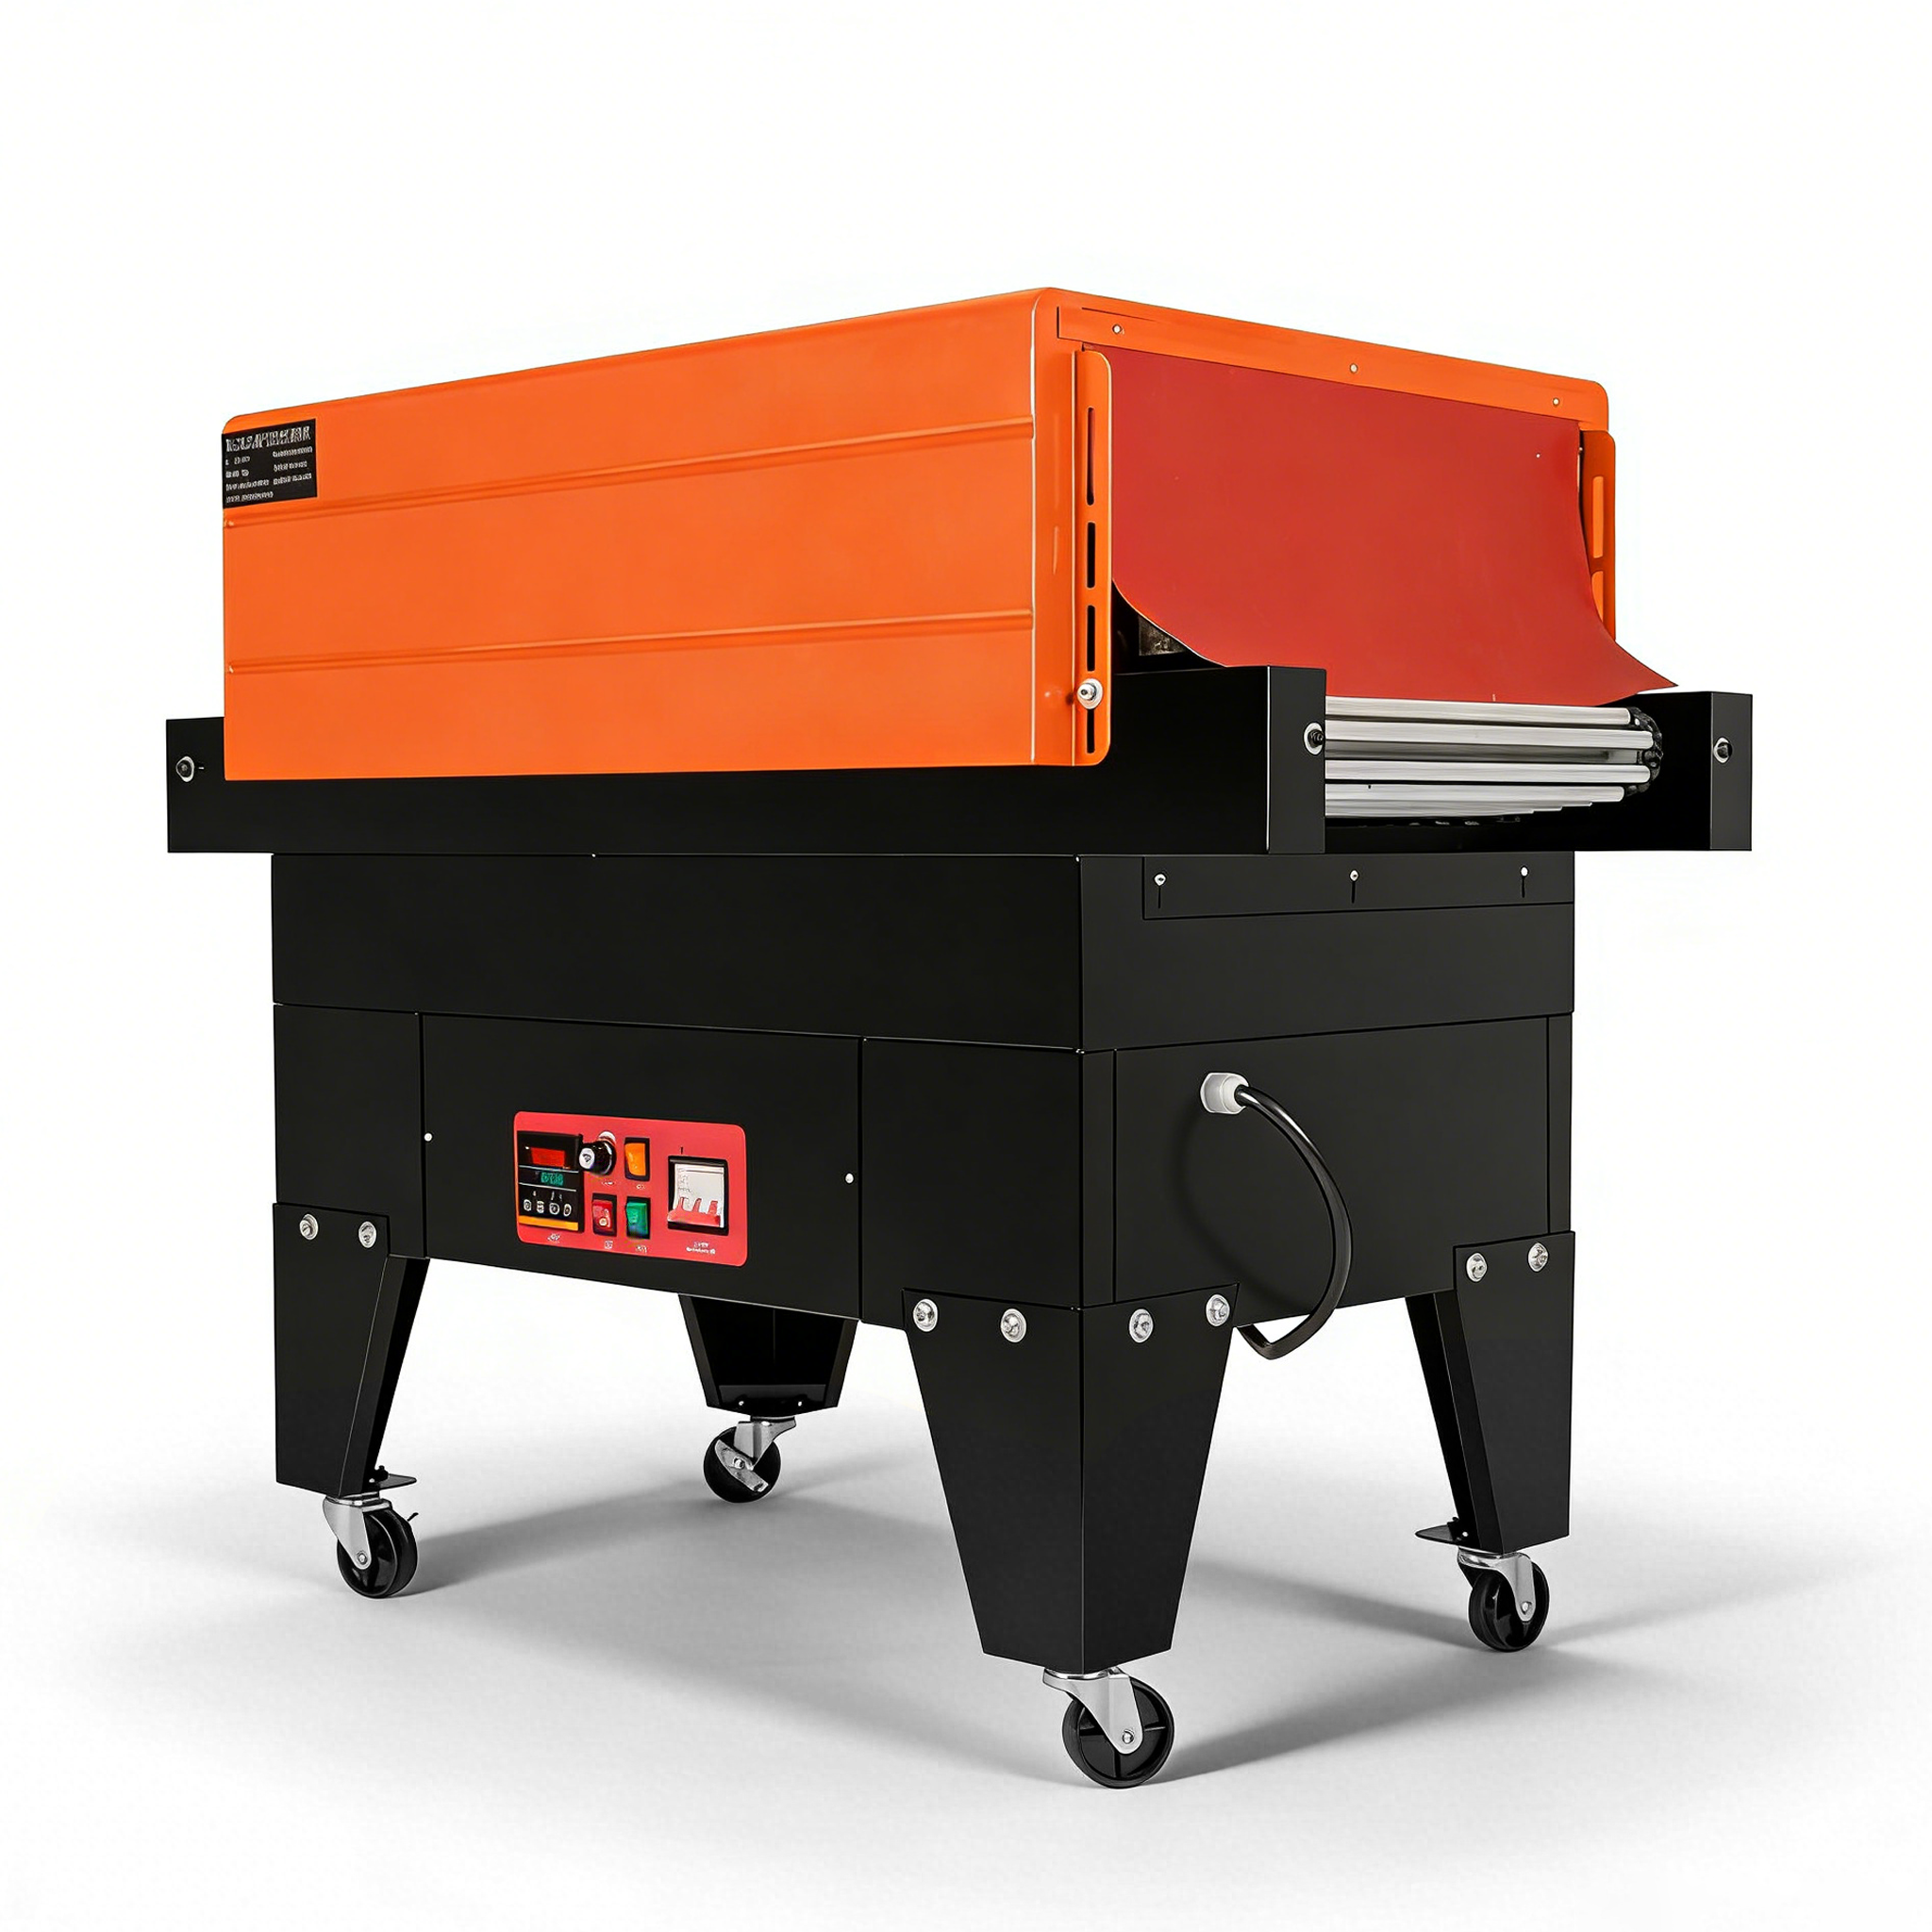
Et felttilfælde: En krympetunnel-maskine, der krøllede hver kasse. Det, som produktionslinjen så fra krympetunnel-maskinen: En gavekasse-linje fremstillede emballager med folder og sløve pletter. Krympetunnel-maskinen kørte ved en indstilling, der var kopieret fra en anden fabrik, så f...
Se mere
Et felttilfælde: Et lager, der løste problemet med forskydning af last ved hjælp af spændebåndværktøjer. Problemet med lastforskydning, som teamet observerede: Et regionalt lager modtog paller med løse kartoner efter transport. De brugte spændebåndværktøjer var en blanding af manuelle typer med uregelmæssig spændekraft...
Se mere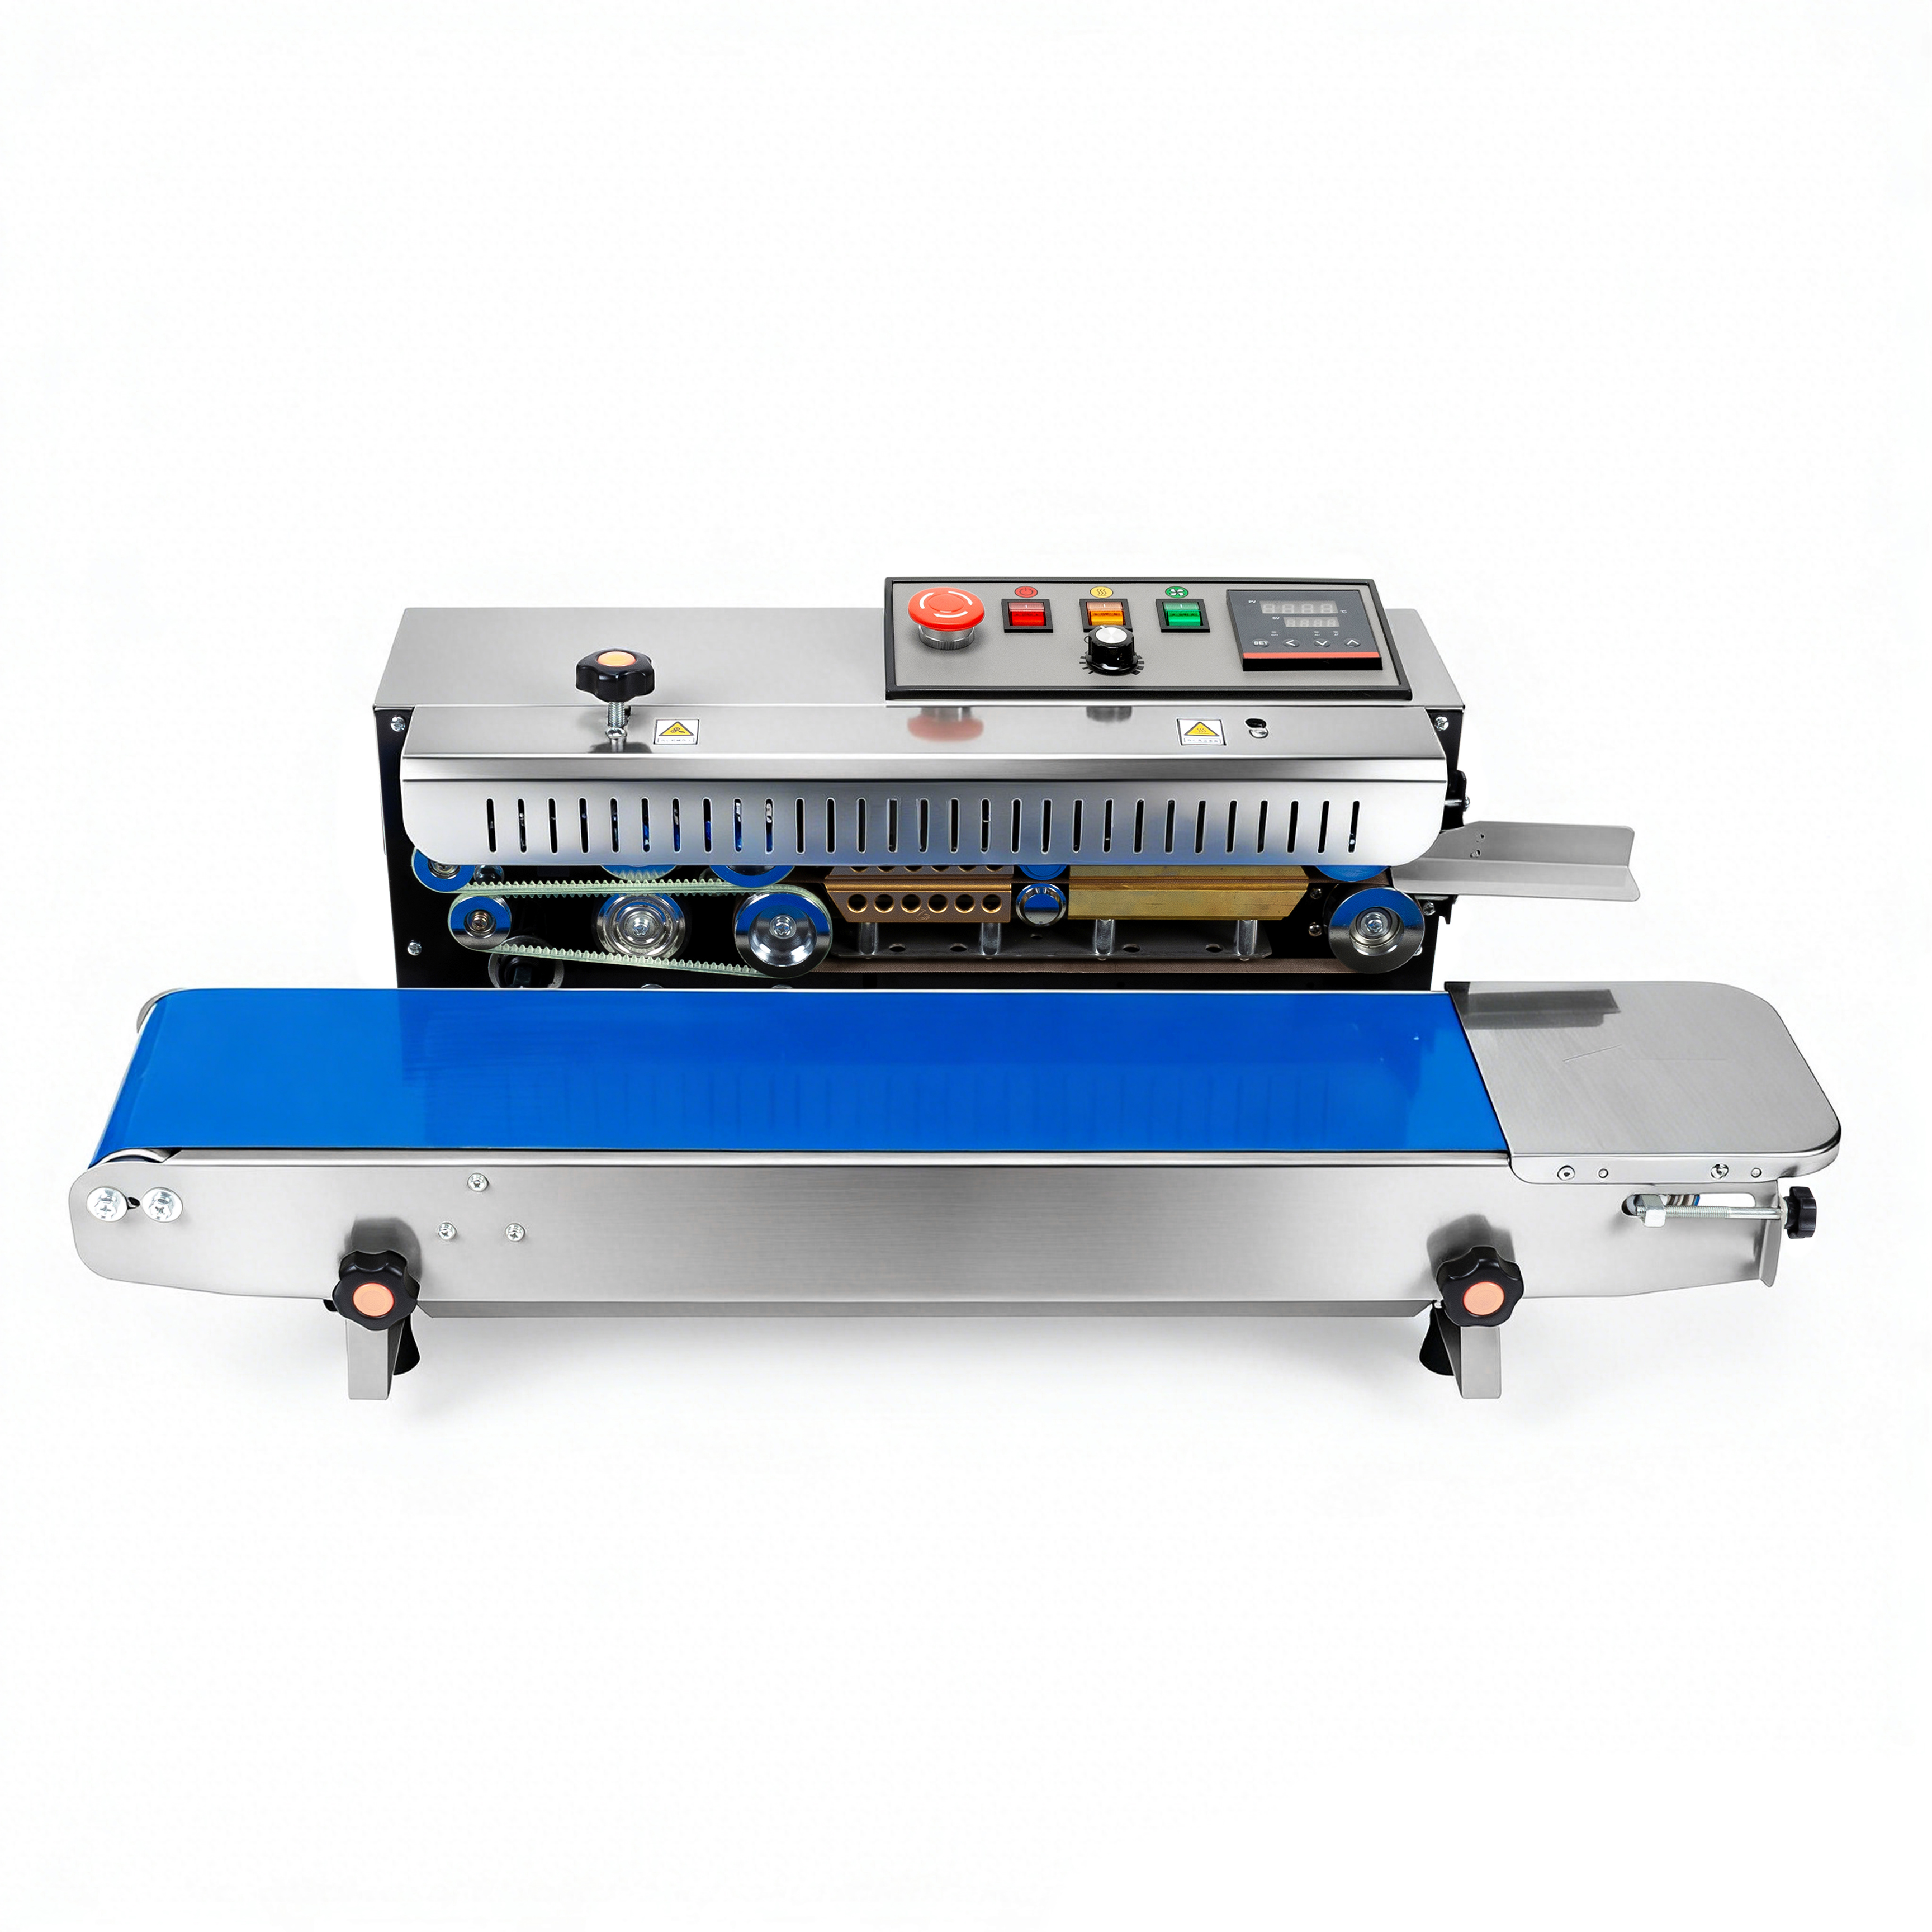
Et felttilfælde: Valg af forkert forseglingsmaskine. Den manglende overensstemmelse, som teamet opdagede med forseglingsmaskinen. En lille fødevareproducent købte en skrivebordsenhed til en opgave, der krævede stor kapacitet. Forseglingsmaskinens type var forkert til posens materiale, så forseglingerne mislykkedes...
Se mere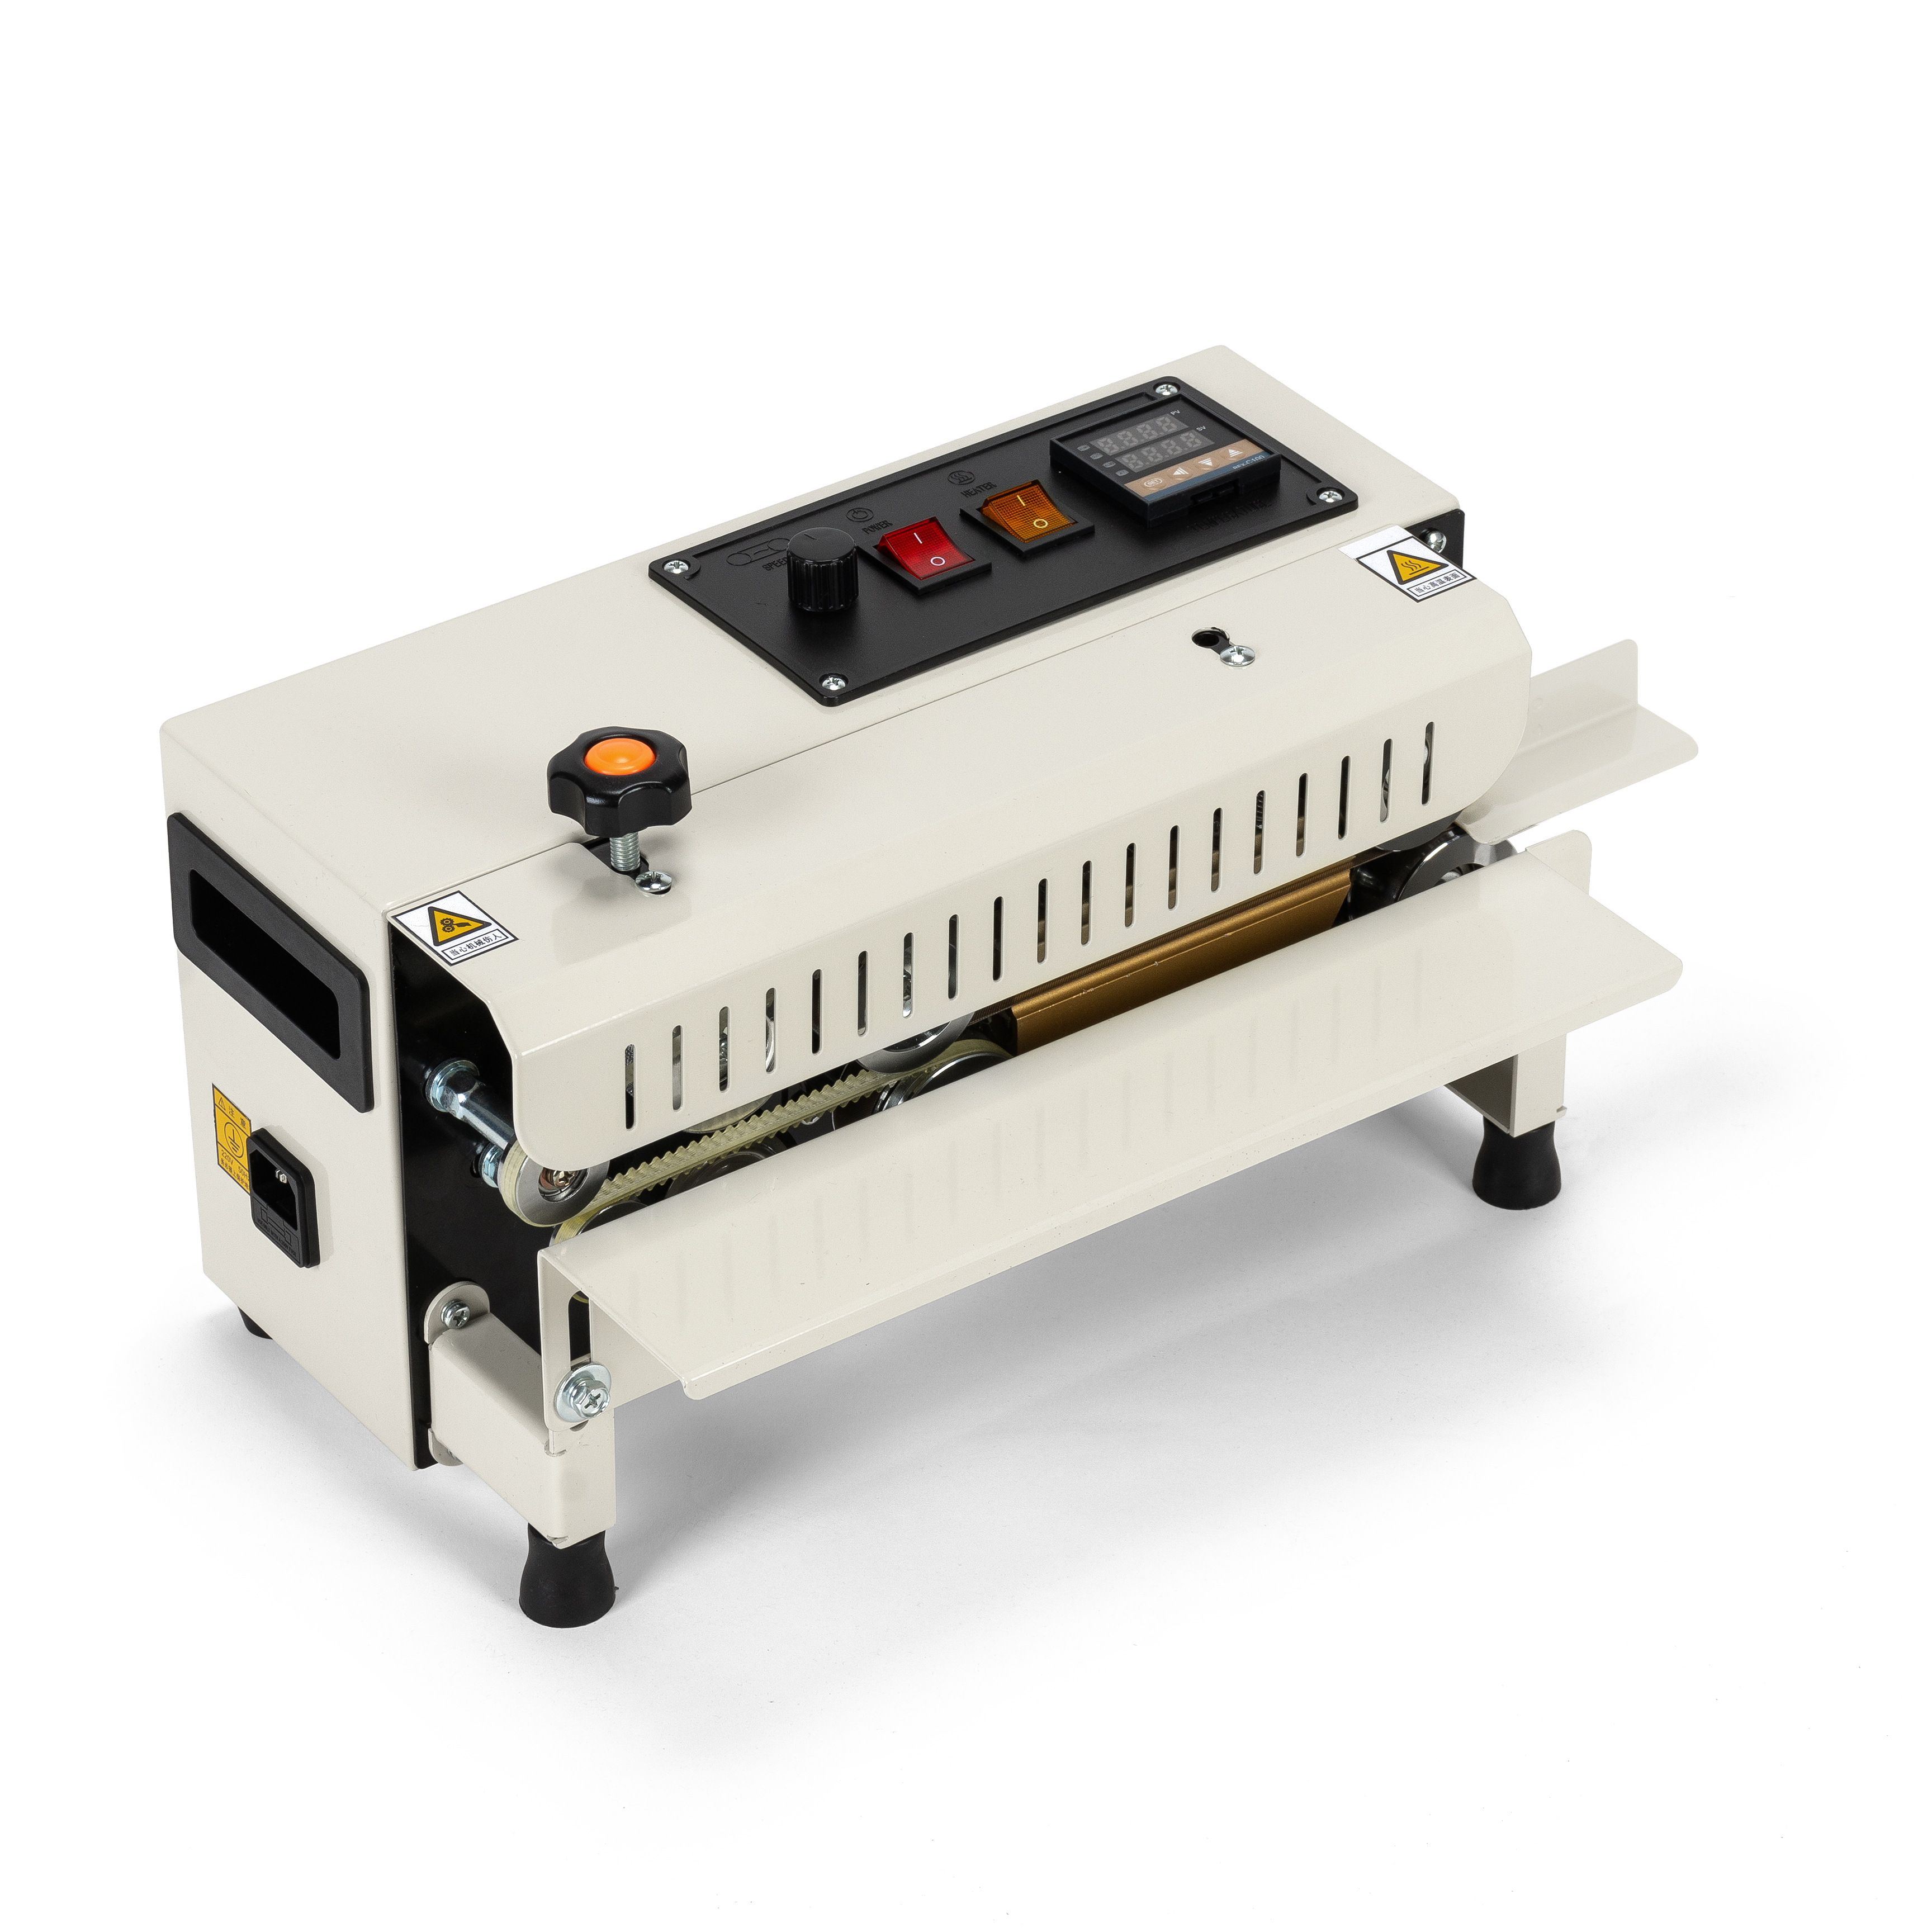
Et felttilfælde: en forseglingsmaskine, der gik stille. Hvad operatøren fandt på forseglingsmaskinen. En fyldelinje stoppede, da forseglingsenheden nægtede at tænde ved skiftets begyndelse. Forseglingsmaskinen havde kørt fint aftenen før, så te...
Se mere
Et felttilfælde: En båndsealer indstillet for kold. Hvad snacklinjen viste om båndsealeren. En kontraktspakker, der pakker kartoffelchips, bemærkede, at forseglingerne åbnede under transport. Båndsealeren stod på en lav indstilling, fordi en operatør frygtede, at filmen ville blive brændt...
Se mere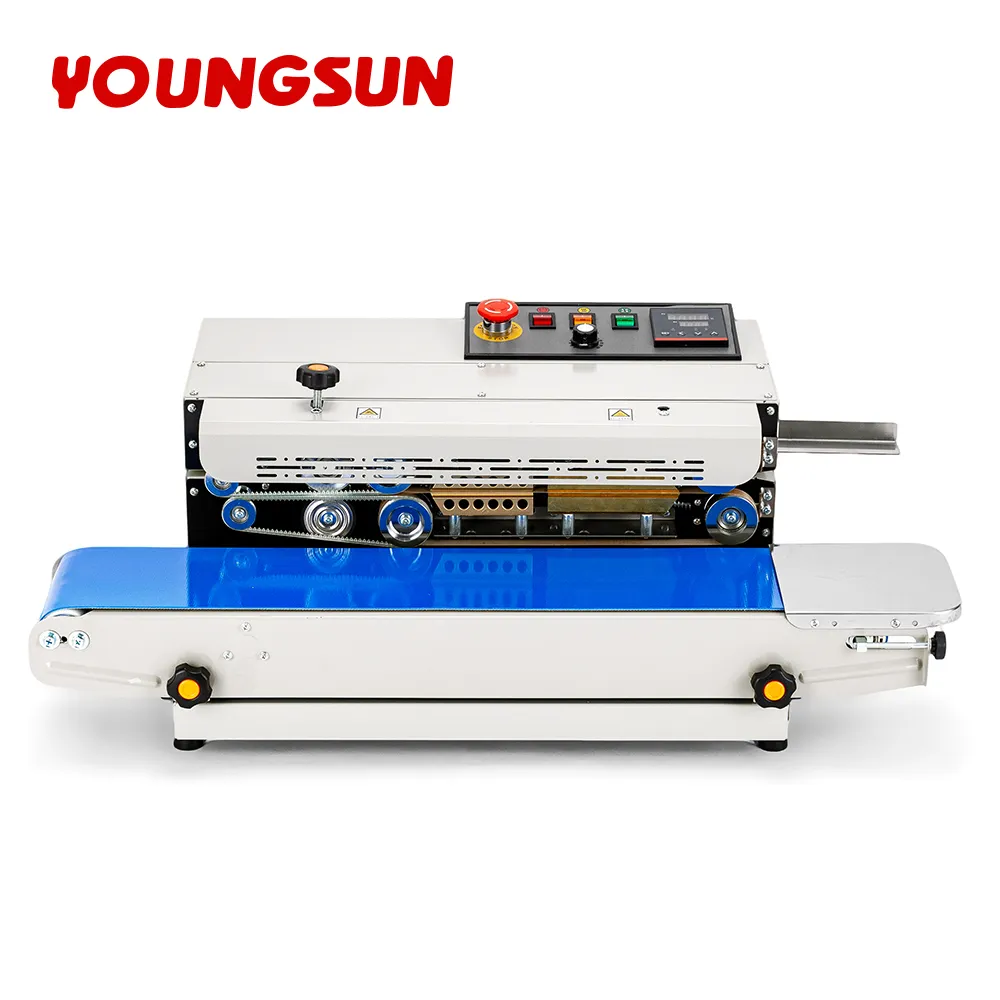
En produktion, der voksede ud over værktøjet. En kaffeerister fyldte 2 kg-pose på en bordimpulssealer. To medarbejdere forseglede ca. 500 poser pr. skift, og forseglingerne blev svagere sent på dagen. Ved at skifte til en kontinuerlig posesealer kunne én person håndtere over 2.000 poser med ensartede svejsninger...
Se mere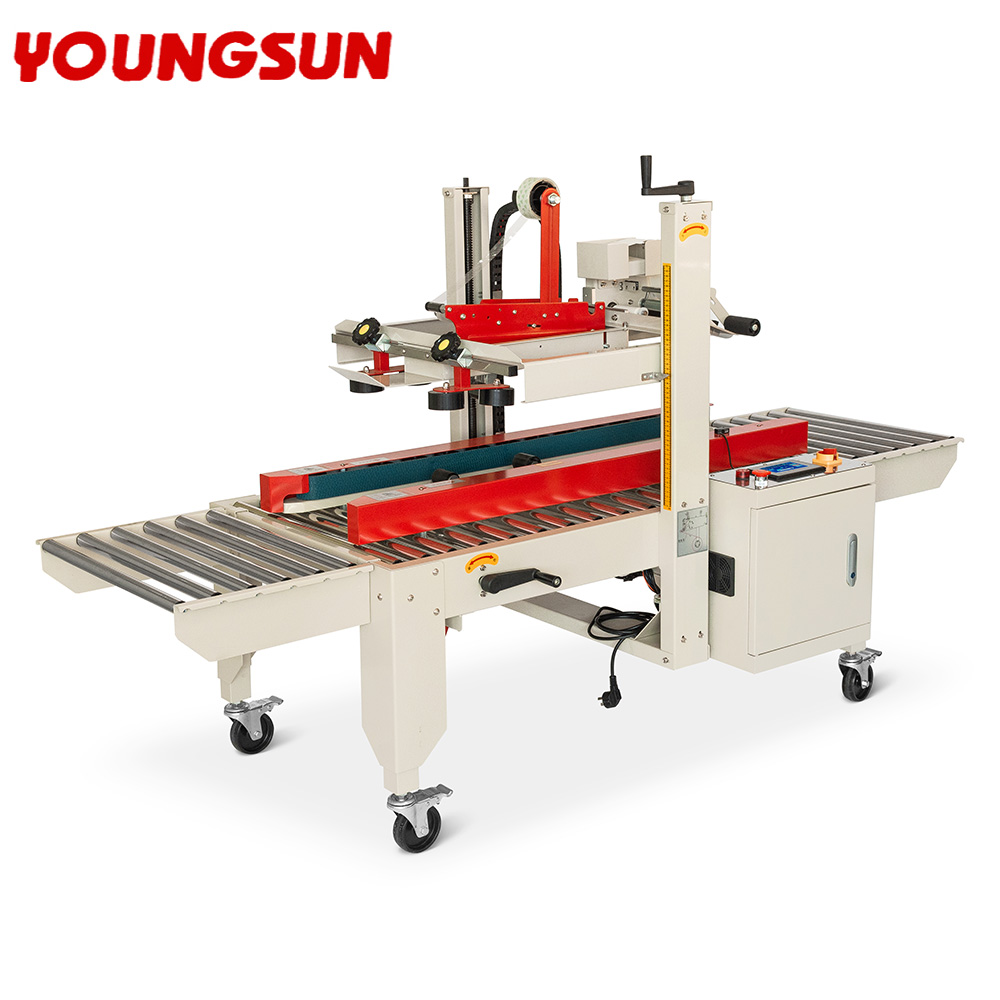
En tung kasse, der sprang op. En reservedelsleverandør brugte industrielle kasser på op til 30 kg på en let sealer, der var dimensioneret til 15 kg. Tape løftede sig ved klappens søm, og én kasse sprang op i lastbilen og spredte lagervarerne. Maskinen til kasseforsegling manglende kompression...
Se mere
Hastighedsforskel: Produktionsmængde-sammenligning mellem kontinuerlig båndsealer og manuel forsegling. Reelle ydeevne: 60–120 poser/minut mod 5–15 poser/minut. En kontinuerlig båndsealer behandler typisk 60 til 120 poser pr. minut – afhængigt af...
Se mere
 EN
